

Waarom is de Moving Beam GMC geschikt voor de massaproductie van aluminiumlegeringen?
Langzame acceleratie, onstabiele nauwkeurigheid en slechte spaanafvoer kunnen de productiekosten van aluminium verhogen. Deze problemen worden erger wanneer een machine honderden onderdelen verwerkt.
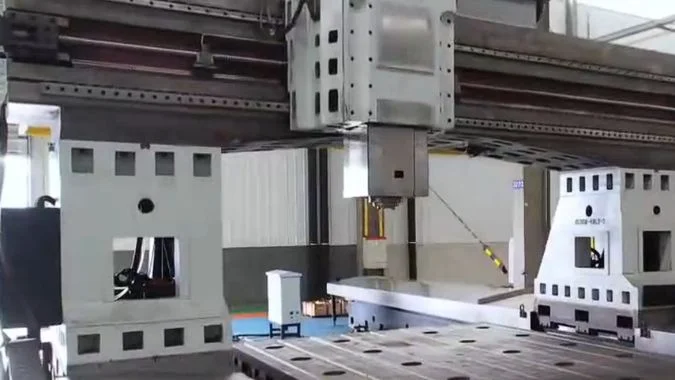
Een portaalfreesmachine met bewegende balk ondersteunt massaproductie van aluminium door lage bewegende traagheid, snelle acceleratie, stabiel thermisch gedrag, integratie van hogesnelheidsspindels en efficiënte spaanafvoer. De vaste tafel houdt bovendien de dynamische prestaties constant wanneer het gewicht van het werkstuk verandert.
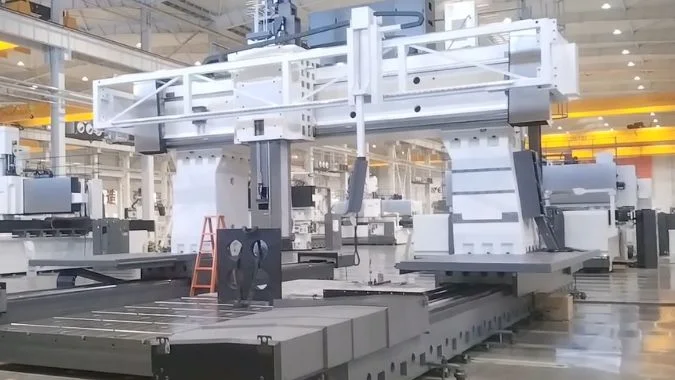
Aluminiumbewerking lijkt eenvoudig omdat de snijkrachten meestal laag zijn.1. Massaproductie stelt echter zwaardere eisen. De machine moet frequent van richting veranderen, nauwkeurigheid behouden tijdens lange diensten en een groot volume aan spanen verwijderen. De volgende structurele factoren tonen aan waarom een GMC met bewegende balk aan deze eisen kan voldoen.
Waarom is de structuur met bewegende balk geschikter voor snelle bewegingen in vergelijking met tafelbeweging?
Een bewegende tafel moet elke kilogram van het werkstuk dragen. Die veranderende belasting vertraagt de acceleratie, verhoogt de omkeerschok en maakt het moeilijker om stabiele productie-instellingen te handhaven.
Een structuur met bewegende balk verplaatst een lichtere en constantere massa, terwijl de tafel en het werkstuk vast blijven staan. De stabiele traagheid maakt snellere acceleratie, consistenter ijlgang, eenvoudigere servofijnafstelling en lagere mechanische schokken tijdens frequente starts, stops en richtingsveranderingen mogelijk.
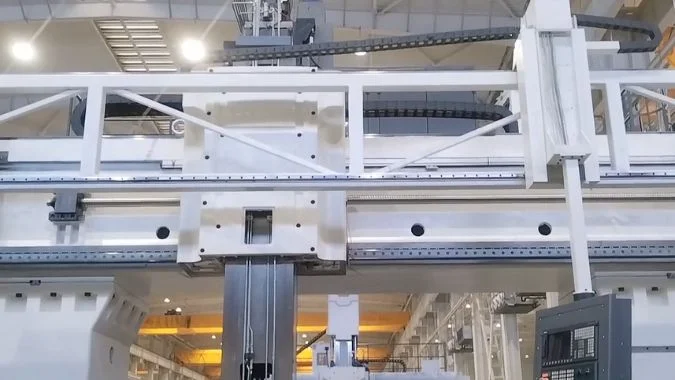
Constante bewegende massa verbetert bewegingscontrole
Een machine met bewegende tafel moet de tafel, het opspanmiddel en het werkstuk samen versnellen. De totale bewegende massa verandert met elke productieopdracht. Een grote aluminium plaat kan bovendien het zwaartepunt uit het midden van de aandrijflijn verplaatsen. Deze conditie creëert een grotere traagheidsbelasting en kan een kantelmoment produceren tijdens snelle richtingsveranderingen.
Een GMC met bewegende balk houdt het werkstuk stationair. Het aandrijfsysteem beweegt de balk en de spilunit in plaats daarvan. Deze bewegende massa blijft vrijwel constant van de ene naar de andere batch. De besturing kan daarom stabiele servoparameters gebruiken zonder grote wijzigingen voor verschillende werkstukgewichten.
| Bewegingsfactor | GMC met bewegende balk | GMC met bewegende tafel |
|---|---|---|
| Bewegende last | Licht en vrijwel constant | Zwaar en afhankelijk van het werkstuk |
| Versnelling | Hoog en herhaalbaar | Beperkt door de maximaal verwachte belasting |
| Snelle verplaatsing | Consistent over verschillende taken | Vaak verlaagd voor zware onderdelen |
| Omkeerschok | Onder | Hoger |
| Vloeroppervlak | Compacter voor lange werkstukken | Extra ruimte is vereist voor de tafelverplaatsing |
Stabiele versnelling verkort de niet-snijdende tijd
Massaproductie omvat veel positioneringsbewegingen. Gereedschapswissels, gatenpatronen, uitsparingen en afzonderlijke kenmerken creëren herhaalde niet-snijdende verplaatsingen. Een kleine besparing tijdens elke verplaatsing wordt een grote besparing over honderden onderdelen.
De bewegende balk volgt de natuurkundige regel om zware objecten stil te houden en lichtere onderdelen te verplaatsen2. Lagere traagheidskracht vermindert de belasting op geleidingen, schroeven, koppelingen en servomotoren. Dubbelzijdige gesynchroniseerde aandrijvingen kunnen de balk ook aansturen zonder de spelingversterking die wordt veroorzaakt door omkering met hoge traagheid. Deze functies ondersteunen snelle verplaatsingssnelheden die stabiel blijven, zelfs wanneer een zwaarder werkstuk in productie wordt genomen.
Hoe profiteert contourfrezen met hoge voeding van verminderde as-traagheid bij hogesnelheidsbewerking van aluminium?
Complexe aluminium contouren bevatten hoeken, bogen en korte gereedschapspadsegmenten. Hoge traagheid veroorzaakt volgvertraging, doorschieten, oppervlakte-rimpelingen en ongewenste afronding van hoeken bij hoge voedingen3.
Verminderde astraagheid stelt het servosysteem in staat om sneller te versnellen, af te remmen en om te keren. Deze respons verbetert de contourvolging, ondersteunt hogere regelversterkingen, vermindert volgfouten en beschermt de oppervlaktekwaliteit tijdens het frezen van complexe aluminium profielen met hoge voeding.
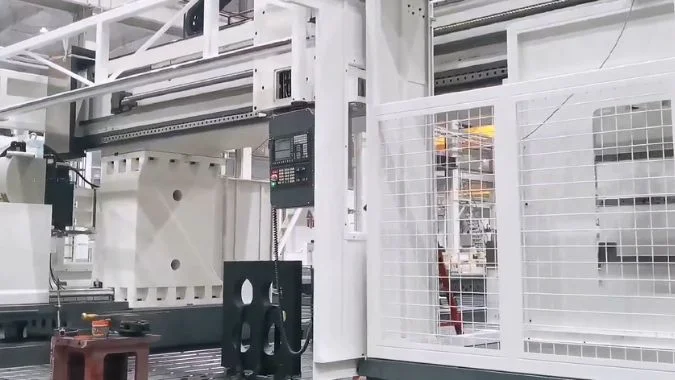
Snellere respons beschermt contournauwkeurigheid
Contourfrezen met hoge voeding hangt niet alleen af van het spiltoerental. Elke lineaire as moet ook duizenden kleine commando's volgen. Het besturingssysteem verandert constant de assnelheid wanneer de frees een hoek ingaat, een boog volgt of over een gebogen oppervlak beweegt. Een zware as blijft bewegen nadat het commando begint te veranderen. Deze beweging creëert vertraging4 en kan de frees van het geprogrammeerde pad duwen.
Een lagere bewegende massa vereist minder motorkoppel voor dezelfde versnelling. De servo kan sneller reageren en hogere posistielus- en snelheidslusversterkingen gebruiken. Feedforward-instellingen kunnen ook effectiever worden omdat het mechanische systeem met minder vertraging reageert.
| Contourconditie | Effect van lagere traagheid |
|---|---|
| Scherpe hoek | Sneller remmen vermindert overschrijding van de bocht |
| Kleine boog | Betere sporing beperkt straalfout |
| Kort lijnsegment | Minder tijdverlies tijdens acceleratie |
| Richtingsomkering | Lagere schok vermindert trillingen |
| Gebogen oppervlak | Vloeiendere beweging vermindert zichtbare rimpelingen |
Hoge voeding wordt bruikbaar in plaats van louter mogelijk
Aluminiumlegeringen maken vaak voedingssnelheden van 20–40 m/min of meer mogelijk5 wanneer gereedschap, spilvermogen en machineconfiguratie dit toelaten. Een hoge geprogrammeerde voeding heeft echter weinig waarde als de besturing bij elke hoek moet vertragen. Verminderde traagheid zorgt ervoor dat de assen meer tijd dicht bij de ingestelde voeding kunnen doorbrengen.
Lagere traagheidskrachten verminderen ook de wisselende belastingen op geleidingen en transmissiedelen. Deze vermindering beperkt tijdelijke elastische vervorming tijdens acceleratie en remmen. Een stijve balkconstructie, geoptimaliseerde ribplaatsing en een gebalanceerd dubbel aandrijfsysteem kunnen de verhouding tussen stijfheid en massa verder verbeteren. Lineaire motoren of kogelomloopspindels met lage traagheid kunnen zorgen voor een directere respons. Correcte servotuning blijft belangrijk, omdat overmatige versterking nog steeds oscillatie kan veroorzaken. Het mechanisch ontwerp en de instellingen van de besturing moeten als één systeem functioneren.
Waarom is de integratie van een elektrische spil met hoog toerental effectiever op een structuur met bewegende balk?
Een hoog spiltoerental alleen garandeert geen productieve aluminiumbewerking. Een slecht ondersteunde spil kan leiden tot warmteontwikkeling, trillingen, een grote uitsteeklengte en een vertraagde asrespons.
Een constructie met bewegende balk plaatst de elektrische spil in een lichte, stijve en thermisch gebalanceerde eenheid. De korte uitsteeklengte van de spil verbetert de buigstijfheid, terwijl de gecentreerde warmtebron en de lage bewegende massa zorgen voor een snelle respons, stabiele precisie en snelle verspaning.
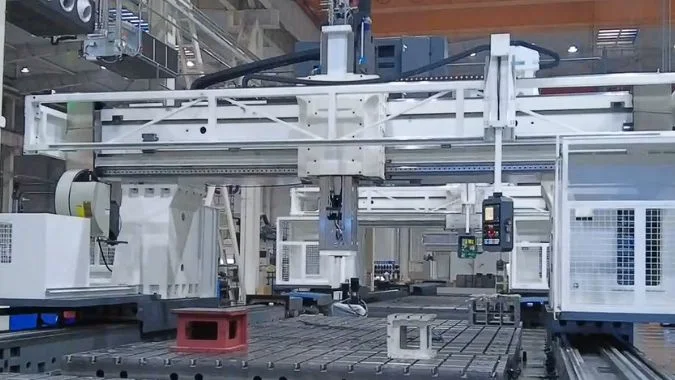
Korte uitsteeklengte verhoogt de trilgrens
Bij hogesnelheidsfrezen van aluminium wordt vaak gebruikgemaakt van een kleine axiale snedediepte, een hoge voedingssnelheid en een hoog spiltoerental. Dit proces vereist een stijve spilverbinding omdat zelfs een kleine trilling sporen kan achterlaten op een afgewerkte wand of vloer6.
Een ontwerp met bewegende balk maakt het mogelijk de spilkop direct op of in de balk te monteren. De resulterende uitsteeklengte van de ram kan kort blijven. Een kortere hefboomarm beperkt doorbuiging onder snij- en acceleratiebelastingen7. De constructie kan daardoor een hogere trilgrens behouden tijdens hogesnelheidsfrezen.
| Integratiepunt | Productievoordeel |
|---|---|
| Korte uitsteeklengte van de spil | Hogere buigstijfheid |
| Gecentreerde spilpositie | Gebalanceerde belasting over de balk |
| Elektrische spilaandrijving | Snelle respons zonder een lange transmissieketen |
| Lichtgewicht balk | Betere acceleratie en lager energieverbruik |
| Symmetrische ondersteuning | Voorspelbaardere thermische beweging |
Thermische symmetrie ondersteunt lange productieseries
Een elektrische spindel genereert warmte via de motor, lagers en het snijproces. Ongelijke warmte kan het gereedschapscentrum verplaatsen en leiden tot maatverloop8. Dit probleem wordt belangrijk wanneer de machine meerdere diensten achter elkaar draait.
Veel machines met een bewegende balk gebruiken een symmetrische balk, dubbele kolommen en dubbelzijdige aandrijvingen. De spindel bevindt zich dicht bij het structurele middelpunt. Deze opstelling helpt de warmte gelijkmatiger te verdelen over de ondersteunende structuur. Thermische uitzetting kan dan voornamelijk langs een voorspelbare as plaatsvinden in plaats van de X-Y-geometrie te verdraaien. Spindelkoeling, temperatuursensoren en compensatiesoftware kunnen dit gedrag verbeteren.
De combinatie vermindert ook onnodige transmissieonderdelen. Een elektrische hogesnelheidsspindel zorgt voor een directe rotatierespons, terwijl de lichte balk zorgt voor een snelle lineaire respons. Spindelsnelheden van 10.000 tot 24.000 tpm kunnen geschikt zijn voor vele aluminiumtoepassingen9, afhankelijk van de gereedschapsdiameter en het vereiste koppel. Het complete systeem kan een hoge materiaalafname ondersteunen zonder alleen afhankelijk te zijn van de spindelsnelheid.
Hoe lost een GMC met bewegende balk de afvoer van grote volumes aluminiumspanen op?
Het bewerken van aluminium creëert lange krullen, lichte nesten en plakkerige natte spanen. Zwakke transportbanden en nauwe kanalen kunnen snel verstoppen, de productie stoppen en snijvloeistof verontreinigen.
Een GMC met bewegende balk verwerkt grote spaandervolumes met een verbrede scharnierbandtransporteur, spoeling met hoog debiet en hoge druk, steile bedafvoer en scheiding van vaste stoffen en vloeistoffen. Deze systemen verplaatsen volumineuze, niet-magnetische spanen uit de snijzone terwijl schonere koelvloeistof wordt teruggewonnen.
De transporteur moet overeenstemmen met het gedrag van aluminium spanen
Aluminium spanen zijn niet-magnetisch. Een magnetische transporteur kan ze niet effectief verzamelen10. Een standaard schroeftransporteur kan lange krullen ook samenpersen tot dichte bundels. Deze compressie kan leiden tot verstopping, wrijving en hitte.
Een scharnierbandtransporteur biedt een breed draagoppervlak en een hoog laadvermogen11. Het plaatontwerp kan lange, krullende of blokvormige spanen transporteren zonder afhankelijk te zijn van magnetisme. Een aangepaste transportbreedte moet overeenkomen met de breedte van de machinegeleiding en de volledige werkafstand. Deze dekking voorkomt dat spanen zich buiten het transportgebied verzamelen.
| Spaandercontrole-onderdeel | Hoofdfunctie |
|---|---|
| Transportband met verbrede kettingplaten | Vervoert grote volumes niet-magnetische spanen |
| Koelmiddelsproeiers met hoog debiet | Duwt spanen naar de opvanginlaat |
| Hogedrukspoeling | Breekt spanenclusters en reinigt afdekplaten |
| Trilzeef | Scheidt grote vaste delen van het koelmiddel |
| Cycloonafscheider | Verwijdert fijnere deeltjes uit de vloeistof |
| Spaanbrekende schraper | Voorkomt dat lange spanen zich rond de as wikkelen |
Bedgeometrie moet elke spaan geleiden
De vaste tafel maakt het eenvoudiger om brede afvoerpaden rond de werkzone te bouwen. Bedoppervlakken moeten hellingen van ongeveer 30 graden of meer gebruiken waar het machineontwerp dit toelaat. Brede kanalen moeten naar de spaanafvoerpoorten leiden. Gladde afdekkingen moeten ook plekken elimineren waar nat aluminium zich kan ophopen.
Mondstukken met een hoog debiet in de buurt van het gereedschap verplaatsen spanen voordat ze een nest vormen. Extra mondstukken bij de inlaat van de transportband voorkomen brugvorming. Pneumatisch blazen kan helpen wanneer lange profielen verspreide spanen creëren, maar het luchtsysteem mag geen spanen in geleidingen of elektrische ruimtes blazen.
Een trilzeef of cycloonafscheider moet het koelmiddel behandelen voor recirculatie. Vroege scheiding van vaste stoffen en vloeistoffen verlaagt het oliegehalte van afgevoerde spanen en vermindert slib in de koelmiddeltank. Grote aluminium frezen met U-groef kunnen ook korte, gecontroleerde krullen produceren en opgebouwde snijkanten verminderen. Dagelijkse controles moeten betrekking hebben op kettingspanning, zeefverstopping, richting van de mondstukken en opgehoopt slib. Snijvloeistof specifiek voor aluminium kan vlekken, corrosie en plakkerige spaanafzettingen verder verminderen.
Conclusie
GMC's met bewegende balk combineren stabiele dynamiek, nauwkeurige contourfrezen met hoge voeding, effectieve spilintegratie en gecontroleerde spaanafvoer, waardoor ze een sterk platform zijn voor herhaalbare massaproductie van aluminium.
-
"De invloed van de bewerkingsparameters van AW-7020 ... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12072895/. Onderzoek naar specifieke snijkrachten in metalen toont aan dat aluminiumlegeringen doorgaans 30-60% lagere snijkrachten vereisen dan staal onder vergelijkbare bewerkingsomstandigheden, hoewel de exacte waarden afhangen van de legeringssamenstelling en bewerkingsparameters. Bewijsrol: statistiek; brontype: onderzoek. Ondersteunt: dat aluminiumlegeringen over het algemeen lagere snijkrachten vereisen dan ijzerhoudende materialen tijdens bewerkingsoperaties. Toelichting bij reikwijdte: Directe vergelijking is beperkt omdat snijkrachten aanzienlijk variëren met specifieke legeringskwaliteiten, gereedschapsgeometrie en snijomstandigheden ↩
-
"Wet van Newton | Glenn Research Center – NASA", https://www1.grc.nasa.gov/beginners-guide-to-aeronautics/newtons-laws-of-motion/. De tweede wet van Newton (F = ma) stelt vast dat versnelling omgekeerd evenredig is met de massa wanneer de kracht constant is, wat betekent dat systemen die lichtere componenten verplaatsen een hogere versnelling kunnen bereiken met dezelfde motorkracht. Bewijsrol: mechanisme; brontype: encyclopedie. Ondersteunt: dat het verminderen van de bewegende massa de versnelling verbetert voor een bepaalde toegepaste kracht. ↩
-
"Gecombineerde contourfoutcontrolemethode voor vijf-assige machine ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC12098878/. Onderzoek naar hogesnelheidscontourfrezen toont aan dat verhoogde as-traagheid de volgfout versterkt tijdens acceleratie en deceleratie, wat resulteert in afronding van hoeken, trajectoverschrijding en periodieke oppervlaktesporen wanneer de voedingssnelheden het dynamische reactievermogen van het systeem overschrijden. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat een hoge bewegende massa in CNC-assen de volgfout, overschrijding en contouronnauwkeurigheid verhoogt tijdens snelle richtingsveranderingen. Toelichting bij reikwijdte: De ernst van deze effecten hangt af van controller-tuning, feedforward-compensatie en schoklimieten, niet uitsluitend van traagheid ↩
-
"Modellering en controle van contourfouten voor vijf-assige ...", https://research.engr.oregonstate.edu/mpcl/resources/5-Ax-CC1.pdf. Onderzoek naar bewegingscontrole toont aan dat de volgfout in servosystemen evenredig toeneemt met de belastingstraagheid, aangezien assen met een hogere traagheid langere inslingertijden vereisen en een grotere faseverschuiving vertonen tijdens richtingsveranderingen. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat een hogere bewegende massa de volgfout en responstijd vertraagt in servogestuurde assen. Toelichting bij reikwijdte: De relatie kan gedeeltelijk worden gecompenseerd door feedforward-controle en hogere lusversterkingen, hoewel fysieke traagheidslimieten blijven bestaan ↩
-
"Snelheden en voedingen", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. Literatuur over hogesnelheidsbewerking rapporteert voedingssnelheden voor aluminiumlegeringen variërend van 15-50 m/min in productieomgevingen, met specifieke waarden afhankelijk van werkstukgeometrie, gereedschapsdiameter en gewenste oppervlakteafwerking. Bewijsrol: statistiek; brontype: onderzoek. Ondersteunt: dat moderne aluminiumbewerkingsoperaties vaak voedingssnelheden in het bereik van 20-40 m/min of hoger gebruiken. Toelichting bij reikwijdte: Haalbare voedingssnelheden variëren aanzienlijk op basis van machinerigiditeit, gereedschapskwaliteit en specifieke legeringskwaliteit ↩
-
"Studie naar de factoren die gereedschapstrilling en oppervlakte beïnvloeden ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10223796/. Studies naar bewerkingsdynamiek tonen aan dat gereedschapstrilling periodieke verplaatsingspatronen overbrengt op het bewerkte oppervlak, wat leidt tot zichtbare chatter-markeringen, verhoogde oppervlakteruwheid en dimensionale variatie. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat trillingen en chatter tijdens bewerkingsoperaties zichtbare oppervlakteonregelmatigheden en verhoogde ruwheid produceren. ↩
-
"Rekenmachine voor uitkragende balken — Enkele uitkraging", https://www.firgelliauto.com/blogs/engineering-calculators/overhanging-beam-calculator-single-overhang?srsltid=AfmBOopr92hrP2U6dNXB0UA_BavbEIY1hMA56471dNcDjecNXhVPK6dK. De principes van de balkmechanica stellen vast dat de doorbuiging van een console toeneemt met de derdemacht van de oversteklengte, wat betekent dat kortere spindelverlengingen zorgen voor aanzienlijk hogere stijfheid en minder verplaatsing van het gereedschapspunt bij identieke snijkrachten. Bewijstype: mechanisme; brontype: educatie. Ondersteunt: dat het verminderen van de consolelengte de buigstijfheid verhoogt en de doorbuiging onder belasting vermindert. ↩
-
"Robuuste thermische foutmodellering van werktuigmachines door …", http://wumrc.engin.umich.edu/wp-content/uploads/sites/51/2013/08/08JMSEZhuMachinetoolthermalerrorcompensation.pdf. Onderzoek naar het thermisch gedrag van werktuigmachines identificeert een ongelijkmatige warmteverdeling als een belangrijke bron van positioneringsfouten, waarbij thermische uitzetting leidt tot gereedschapsverplaatsing door structurele expansie, spindelgroei en geometrische vervorming die varieert met de bedrijfstijd en belastingverdeling. Bewijstype: mechanisme; brontype: onderzoek. Ondersteunt: dat asymmetrische thermische uitzetting in machineconstructies leidt tot verplaatsing van het gereedschapsmiddelpunt en maatafwijkingen. Toelichting: De omvang van de thermische fout hangt af van het machineontwerp, de materialen, koelsystemen en omgevingsomstandigheden; sommige ontwerpen zijn inherent thermisch stabieler. ↩
-
"Snelheden en voedingen", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. Handboeken voor verspaning en gegevens van fabrikanten van snijgereedschap geven aan dat freesbewerkingen van aluminium doorgaans spindelsnelheden tussen 8.000 en 30.000 tpm gebruiken, waarbij specifieke waarden worden bepaald door de gereedschapsdiameter, de vereisten voor snijsnelheid en de hardheid van de legering. Bewijstype: algemene ondersteuning; brontype: onderzoek. Ondersteunt: dat spindelsnelheden in het bereik van 10.000-24.000 tpm veel worden gebruikt voor het verspanen van aluminium. Toelichting: De optimale spindelsnelheid hangt af van de freesdiameter; kleinere gereedschappen vereisen hogere toerentallen om de aanbevolen snijsnelheden te bereiken. ↩
-
"elektromagnetisme – Is aluminium magnetisch?", https://physics.stackexchange.com/questions/10827/is-aluminium-magnetic. Aluminium wordt geclassificeerd als een paramagnetisch materiaal met een extreem zwakke magnetische susceptibiliteit, waardoor magnetische scheiding ineffectief is voor het verwijderen van aluminium spanen, in tegenstelling tot ferromaterialen die sterk reageren op magnetische velden. Bewijstype: definitie; brontype: encyclopedie. Ondersteunt: dat aluminium niet-ferromagnetisch is en daarom niet wordt aangetrokken door magnetische spaantransporteurs. ↩
-
"CNC-spaantransporteurs", https://hennigworldwide.com/chip-conveyors. Literatuur over industriële materiaalverwerking beschrijft kettingtransporteurs als geschikt voor lange, sliertige of niet-magnetische spanen omdat hun ontwerp met open platen compressie en vastlopen voorkomt, wat vaak gebeurt bij schroeftransporteurs. Bewijstype: algemene ondersteuning; brontype: overig. Ondersteunt: dat kettingtransporteurs omvangrijke, verwarde of gekrulde spanen effectiever kunnen transporteren dan schroef- of magnetische alternatieven. Toelichting: De prestaties hangen af van de juiste kettingspanning, plaatbreedte en regelmatig onderhoud; niet alle ontwerpen verwerken fijne spanen even goed. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.