

¿Por qué es adecuado el haz móvil GMC para la producción en masa de aleaciones de aluminio?
La aceleración lenta, la precisión inestable y la evacuación deficiente de virutas pueden aumentar los costos de producción de aluminio. Estos problemas se agravan cuando una máquina procesa cientos de piezas.
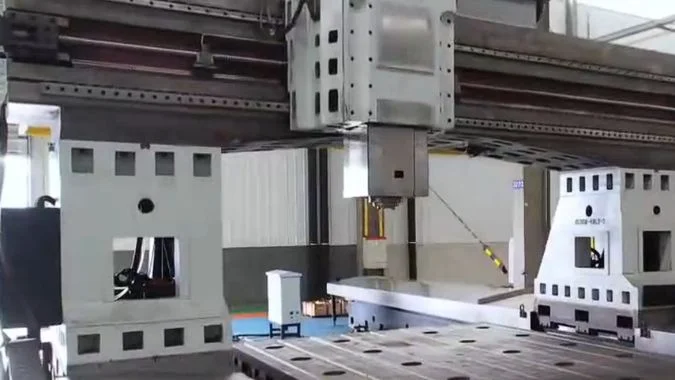
Un centro de mecanizado de pórtico con viga móvil favorece la producción masiva de aluminio gracias a su baja inercia, aceleración rápida, comportamiento térmico estable, integración de husillo de alta velocidad y eficiente evacuación de virutas. Además, la mesa fija mantiene un rendimiento dinámico constante cuando varía el peso de la pieza.
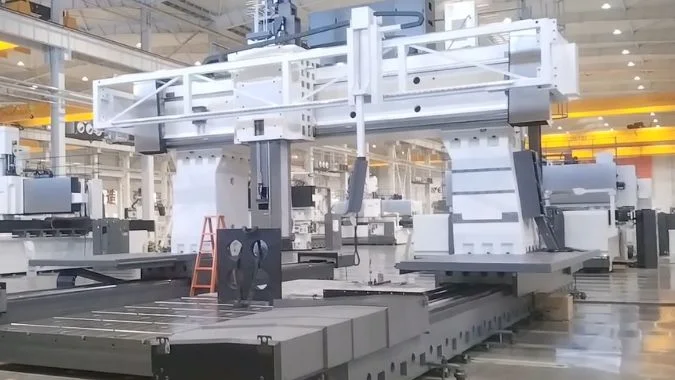
El mecanizado de aluminio parece sencillo porque las fuerzas de corte suelen ser bajas.1. Sin embargo, la producción en masa impone mayores exigencias. La máquina debe realizar cambios de dirección frecuentes, mantener la precisión durante turnos largos y eliminar un gran volumen de virutas. Los siguientes factores estructurales demuestran por qué un GMC de viga móvil puede satisfacer estas demandas.
¿Por qué la estructura de viga móvil es más adecuada para el movimiento rápido en comparación con el movimiento de mesa?
Una mesa móvil debe soportar cada kilogramo de la pieza de trabajo. Esa carga variable ralentiza la aceleración, aumenta el impacto por inversión de movimiento y dificulta el mantenimiento de parámetros de producción estables.
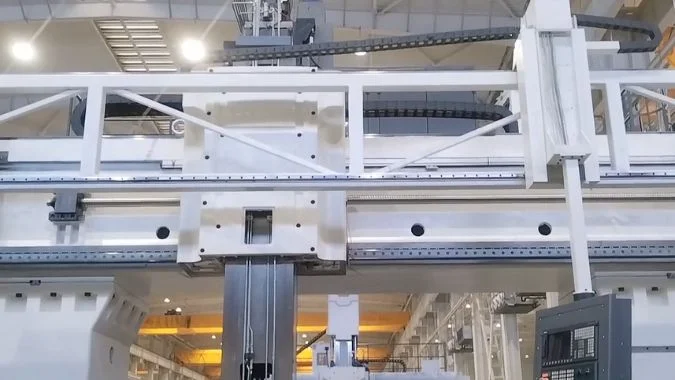
Una estructura de viga móvil desplaza una masa más ligera y constante, mientras que la mesa y la pieza permanecen fijas. La inercia estable permite una aceleración más rápida, un desplazamiento rápido más consistente, un ajuste más sencillo del servomotor y una menor carga mecánica durante los arranques, paradas y cambios de dirección frecuentes.
La masa móvil constante mejora el control del movimiento
Una máquina de mesa móvil debe acelerar la mesa, el dispositivo de sujeción y la pieza de trabajo conjuntamente. La masa móvil total cambia con cada trabajo de producción. Una placa de aluminio grande también puede desplazar su centro de gravedad fuera de la línea de accionamiento. Esta condición crea una carga inercial mayor y puede generar un momento de vuelco durante los cambios de dirección rápidos.
Un GMC de viga móvil mantiene la pieza de trabajo estacionaria. El sistema de accionamiento mueve el conjunto de la viga y el husillo. Esta masa móvil permanece casi constante de un lote a otro. Por lo tanto, el controlador puede utilizar parámetros de servo estables sin realizar grandes cambios según el peso de las diferentes piezas.
| Factor de movimiento | GMC de viga móvil | GMC de mesa móvil |
|---|---|---|
| Carga móvil | Ligera y casi constante | Pesada y dependiente de la pieza de trabajo |
| Aceleración | Alta y repetible | Limitado por la carga máxima esperada |
| Avance rápido | Consistente en diferentes trabajos | A menudo reducido para piezas pesadas |
| Impacto por inversión | Baja | Más alto |
| Espacio en planta | Más compacto para piezas largas | Se necesita espacio adicional para el recorrido de la mesa |
La aceleración estable reduce el tiempo sin corte
La producción en masa incluye muchos movimientos de posicionamiento. Los cambios de herramienta, los patrones de orificios, los bolsillos y las características separadas crean recorridos repetitivos sin corte. Un pequeño ahorro durante cada movimiento se convierte en un gran ahorro en cientos de piezas.
La viga móvil sigue la regla física de mantener los objetos pesados inmóviles y mover las piezas más ligeras2. Una menor fuerza inercial reduce la tensión en las guías, tornillos, acoplamientos y servomotores. Los accionamientos sincronizados de doble lado también pueden controlar la viga sin la amplificación de holgura causada por la inversión de alta inercia. Estas características admiten velocidades de avance rápido que permanecen estables incluso cuando una pieza de trabajo más pesada entra en producción.
¿Cómo beneficia la reducción de la inercia del eje al contorneado de alto avance en el mecanizado de aluminio de alta velocidad?
Los contornos de aluminio complejos contienen esquinas, arcos y segmentos de trayectoria cortos. La alta inercia causa retraso en el seguimiento, sobreimpulso, ondulaciones en la superficie y redondeo de esquinas no deseado a altas velocidades de avance3.
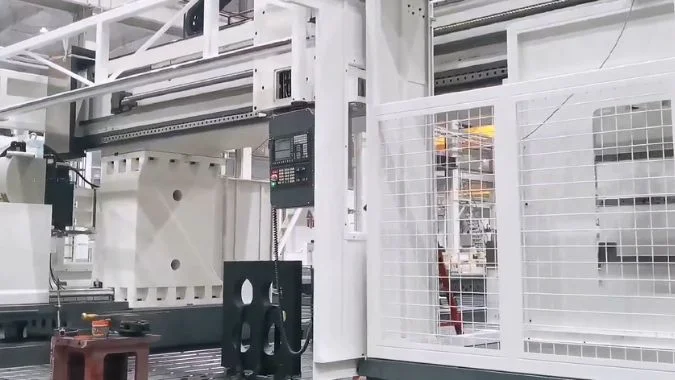
Una menor inercia del eje permite que el sistema servo acelere, frene y se invierta más rápidamente. Esta respuesta mejora el seguimiento de contornos, admite mayores ganancias de control, reduce el error de seguimiento y protege la calidad de la superficie durante el mecanizado de alta velocidad de perfiles de aluminio complejos.
Una respuesta más rápida protege la precisión del contorno
El contorneado de alta velocidad no depende solo de la velocidad del husillo. Cada eje lineal también debe seguir miles de comandos pequeños. El sistema de control cambia constantemente la velocidad del eje a medida que la fresa entra en una esquina, sigue un arco o se mueve a través de una superficie curva. Un eje pesado continúa moviéndose después de que el comando comienza a cambiar. Este movimiento crea retraso4 y puede alejar la fresa de la trayectoria programada.
Una menor masa móvil requiere menos par motor para la misma aceleración. El servo puede responder más rápido y utilizar mayores ganancias de bucle de posición y bucle de velocidad. Los ajustes de prealimentación (feedforward) también pueden volverse más efectivos porque el sistema mecánico reacciona con menos retraso.
| Condición de contorneado | Efecto de menor inercia |
|---|---|
| Esquina aguda | Un frenado más rápido reduce el sobrecorte en esquinas |
| Arco pequeño | Un mejor seguimiento limita el error de radio |
| Segmento de línea corto | Se pierde menos tiempo durante la aceleración |
| Inversión de dirección | Un menor impacto reduce la vibración |
| Superficie curva | Un movimiento más suave reduce las ondulaciones visibles |
El avance alto se vuelve útil en lugar de solo posible
Las aleaciones de aluminio a menudo permiten velocidades de avance de 20–40 m/min o más5 cuando el herramental, la potencia del husillo y la configuración de la máquina lo permiten. Sin embargo, un avance programado alto tiene poco valor si el controlador debe reducir la velocidad en cada esquina. La inercia reducida permite que los ejes pasen más tiempo cerca del avance ordenado.
Las fuerzas de inercia más bajas también reducen las cargas cambiantes en las guías y piezas de transmisión. Esta reducción limita la deformación elástica temporal durante la aceleración y el frenado. Una viga rígida tipo caja, una colocación optimizada de nervaduras y un sistema de doble accionamiento equilibrado pueden mejorar aún más la relación rigidez-masa. Los motores lineales o los husillos de bolas de baja inercia pueden proporcionar una respuesta más directa. La sintonización correcta del servo sigue siendo importante, ya que una ganancia excesiva aún puede generar oscilaciones. El diseño mecánico y los ajustes de control deben funcionar como un solo sistema.
¿Por qué es más efectiva la integración de un husillo eléctrico de altas RPM en una estructura de viga móvil?
Una alta velocidad de husillo por sí sola no puede garantizar un mecanizado de aluminio productivo. Un husillo mal soportado puede introducir calor, vibraciones, un voladizo largo y una respuesta de eje retardada.
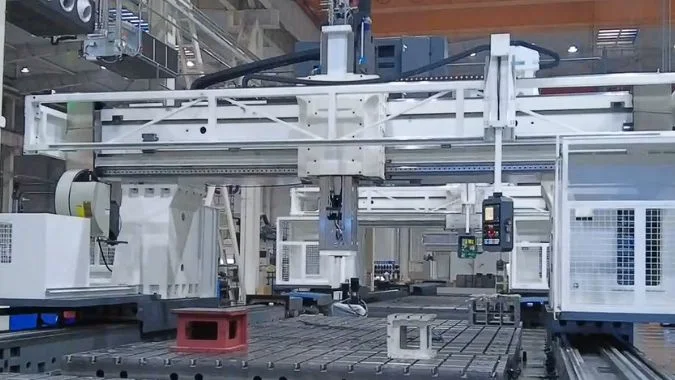
Una estructura de viga móvil coloca el husillo eléctrico dentro de un conjunto ligero, rígido y térmicamente equilibrado. El corto voladizo del husillo mejora la rigidez a la flexión, mientras que la fuente de calor centrada y la baja masa móvil favorecen una respuesta rápida, una precisión estable y un corte a alta velocidad.
El voladizo corto eleva el umbral de vibración
El fresado de aluminio a alta velocidad a menudo utiliza una profundidad de corte axial pequeña, una velocidad de avance alta y una velocidad de husillo alta. Este proceso requiere una conexión de husillo rígida porque incluso una pequeña vibración puede dejar marcas en una pared o suelo acabado6.
Un diseño de viga móvil puede montar el cabezal del husillo directamente sobre o dentro de la viga. El voladizo resultante del ariete puede permanecer corto. Un brazo de palanca más corto limita la flexión bajo cargas de corte y aceleración7. La estructura puede, por lo tanto, mantener un umbral de vibración más alto durante el fresado de alta velocidad.
| Punto de integración | Beneficio de producción |
|---|---|
| Voladizo de husillo corto | Mayor rigidez a la flexión |
| Posición de husillo centrada | Carga equilibrada a través de la viga |
| Accionamiento de husillo eléctrico | Respuesta rápida sin una larga cadena de transmisión |
| Viga ligera | Mejor aceleración y menor consumo de energía |
| Soporte simétrico | Movimiento térmico más predecible |
Los soportes de simetría térmica favorecen las series de producción largas
Un husillo eléctrico genera calor a través del motor, los cojinetes y el proceso de corte. El calor irregular puede desplazar el centro de la herramienta y crear una desviación dimensional8. Este problema adquiere importancia cuando la máquina funciona durante varios turnos.
Muchas máquinas de viga móvil utilizan una viga simétrica, columnas gemelas y accionamientos de doble lado. El husillo se sitúa cerca del centro estructural. Esta disposición ayuda a distribuir el calor de manera más uniforme por toda la estructura de soporte. El crecimiento térmico puede producirse principalmente a lo largo de un eje predecible en lugar de torcer la geometría X-Y. La refrigeración del husillo, los sensores de temperatura y el software de compensación pueden mejorar este comportamiento.
La combinación también reduce las piezas de transmisión innecesarias. Un husillo eléctrico de alta velocidad proporciona una respuesta rotacional directa, mientras que la viga ligera ofrece una respuesta lineal rápida. Las velocidades del husillo de 10.000 a 24.000 rpm pueden adaptarse a muchas aplicaciones de aluminio9, dependiendo del diámetro de la herramienta y del par necesario. El sistema completo puede soportar una alta eliminación de material sin depender únicamente de la velocidad del husillo.
¿Cómo resuelve el GMC de viga móvil la evacuación de grandes volúmenes de virutas de aluminio?
El mecanizado de aluminio crea virutas largas, nidos ligeros y virutas húmedas y pegajosas. Las cintas transportadoras débiles y los canales estrechos pueden obstruirse rápidamente, detener la producción y contaminar el fluido de corte.
Una GMC de viga móvil maneja grandes volúmenes de virutas con una cinta transportadora de placas de cadena ensanchada, lavado de alto flujo y alta presión, drenaje de bancada inclinado y separación de sólidos-líquidos. Estos sistemas desplazan las virutas voluminosas no magnéticas lejos del área de corte mientras recuperan refrigerante más limpio.
El transportador debe adaptarse al comportamiento de las virutas de aluminio
Las virutas de aluminio no son magnéticas. Un transportador magnético no puede recogerlas eficazmente10. Un transportador de tornillo estándar también puede comprimir virutas largas en haces densos. Esta compresión puede causar obstrucciones, fricción y calor.
Un transportador de placas de cadena proporciona una amplia superficie de transporte y una gran capacidad de carga11. El diseño de las placas puede transportar virutas largas, rizadas o con forma de bloque sin depender del magnetismo. El ancho del transportador debe personalizarse para coincidir con el ancho de las guías de la máquina y todo el recorrido de trabajo. Esta cobertura evita que las virutas se acumulen fuera del área de transporte.
| Componente de control de virutas | Función principal |
|---|---|
| Transportador de placas de cadena ensanchadas | Transporta grandes volúmenes de virutas no magnéticas |
| Boquillas de refrigerante de alto flujo | Empuja las virutas hacia la entrada de recolección |
| Lavado a alta presión | Rompe nidos y limpia las cubiertas |
| Criba vibratoria | Separa sólidos grandes del refrigerante |
| Separador ciclónico | Elimina partículas más finas del líquido |
| Rascador rompevirutas | Evita que las virutas largas se enreden alrededor del eje |
La geometría de la bancada debe guiar cada viruta
La mesa fija facilita la construcción de vías de drenaje anchas alrededor de la zona de trabajo. Las superficies de la bancada deben utilizar pendientes de aproximadamente 30 grados o más cuando el diseño de la máquina lo permita. Deben dirigirse canales anchos hacia los puertos de recolección de virutas. Las cubiertas lisas también deben eliminar los huecos donde el aluminio húmedo pueda depositarse.
Las boquillas de alto flujo cerca de la herramienta mueven las virutas antes de que formen nidos. Boquillas adicionales cerca de la entrada del transportador evitan la formación de puentes. El soplado neumático puede ayudar cuando los perfiles largos crean virutas dispersas, pero el sistema de aire no debe esparcir las virutas hacia las guías o áreas eléctricas.
Una criba vibratoria o un separador ciclónico debe tratar el refrigerante antes de su recirculación. La separación temprana de sólidos y líquidos reduce el contenido de aceite de las virutas descargadas y disminuye el lodo dentro del tanque de refrigerante. Las fresas de aluminio con ranuras en U grandes también pueden producir rizos cortos y controlados y reducir la formación de filo recrecido. Las comprobaciones diarias deben cubrir la tensión de la cadena, el bloqueo de la criba, la dirección de las boquillas y el lodo acumulado. Un fluido de corte específico para aluminio puede reducir aún más las manchas, la corrosión y los depósitos pegajosos de virutas.
Conclusión
Los centros de mecanizado de pórtico móvil (GMC) combinan una dinámica estable, un contorneado preciso de alto avance, una integración efectiva del husillo y una evacuación controlada de virutas, lo que los convierte en una plataforma sólida para la producción masiva repetible de aluminio.
-
"La influencia de los parámetros de mecanizado del AW-7020... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12072895/. La investigación que compara fuerzas de corte específicas en metales muestra que las aleaciones de aluminio generalmente requieren fuerzas de corte entre un 30% y un 60% menores que el acero en condiciones de mecanizado comparables, aunque los valores exactos dependen de la composición de la aleación y los parámetros de mecanizado. Función de la evidencia: estadística; tipo de fuente: investigación. Apoya: que las aleaciones de aluminio generalmente requieren fuerzas de corte más bajas que los materiales ferrosos durante las operaciones de mecanizado. Nota de alcance: La comparación directa es limitada porque las fuerzas de corte varían significativamente según los grados específicos de aleación, la geometría de la herramienta y las condiciones de corte. ↩
-
"Leyes de movimiento de Newton | Centro de Investigación Glenn – NASA", https://www1.grc.nasa.gov/beginners-guide-to-aeronautics/newtons-laws-of-motion/. La segunda ley de Newton (F = ma) establece que la aceleración es inversamente proporcional a la masa cuando la fuerza es constante, lo que significa que los sistemas que mueven componentes más ligeros pueden lograr una mayor aceleración con la misma fuerza motriz. Función de la evidencia: mecanismo; tipo de fuente: enciclopedia. Apoya: que reducir la masa móvil mejora la aceleración para una fuerza aplicada determinada. ↩
-
"Método de control de error de contorno combinado para máquinas de cinco ejes...", https://pmc.ncbi.nlm.nih.gov/articles/PMC12098878/. La investigación sobre contorneado de alta velocidad muestra que una mayor inercia del eje amplifica el error de seguimiento durante la aceleración y la deceleración, lo que resulta en redondeo de esquinas, sobrepaso de trayectoria y marcas superficiales periódicas cuando las velocidades de avance exceden la capacidad de respuesta dinámica del sistema. Función de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: que una masa móvil alta en los ejes CNC aumenta el error de seguimiento, el sobrepaso y la imprecisión de contorno durante los cambios de dirección a alta velocidad. Nota de alcance: La gravedad de estos efectos depende del ajuste del controlador, la compensación de prealimentación y los límites de sacudida (jerk), no solo de la inercia. ↩
-
"Modelado y control de errores de contorno para cinco ejes...", https://research.engr.oregonstate.edu/mpcl/resources/5-Ax-CC1.pdf. La investigación en control de movimiento demuestra que el error de seguimiento en los sistemas servo aumenta proporcionalmente con la inercia de la carga, ya que los ejes de mayor inercia requieren tiempos de estabilización más largos y exhiben un mayor desfase durante los cambios de dirección. Función de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: que una mayor masa móvil aumenta el error de seguimiento y el retardo de respuesta en los ejes controlados por servomotores. Nota de alcance: La relación puede ser parcialmente compensada a través del control de prealimentación y mayores ganancias de bucle, aunque los límites de inercia física permanecen. ↩
-
"Velocidades y avances", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. La literatura sobre mecanizado de alta velocidad informa velocidades de avance para aleaciones de aluminio que oscilan entre 15 y 50 m/min en entornos de producción, con valores específicos que dependen de la geometría de la pieza de trabajo, el diámetro de la herramienta y el acabado superficial deseado. Función de la evidencia: estadística; tipo de fuente: investigación. Apoya: que las operaciones modernas de mecanizado de aluminio emplean comúnmente velocidades de avance en el rango de 20-40 m/min o superiores. Nota de alcance: Las velocidades de avance alcanzables varían significativamente según la rigidez de la máquina, la calidad del utillaje y el grado específico de la aleación. ↩
-
"Estudio de los factores que afectan la vibración de la herramienta y la superficie...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10223796/. Los estudios sobre dinámica de mecanizado demuestran que la vibración de la herramienta transfiere patrones de desplazamiento periódicos a la superficie mecanizada, creando marcas de vibración visibles, mayor rugosidad superficial y variaciones dimensionales. Función de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: que la vibración y el traqueteo durante las operaciones de mecanizado producen irregularidades superficiales visibles y una mayor rugosidad. ↩
-
"Calculadora de viga en voladizo — Voladizo único", https://www.firgelliauto.com/blogs/engineering-calculators/overhanging-beam-calculator-single-overhang?srsltid=AfmBOopr92hrP2U6dNXB0UA_BavbEIY1hMA56471dNcDjecNXhVPK6dK. Los principios de la mecánica de vigas establecen que la deflexión en voladizo aumenta con el cubo de la longitud del saliente, lo que significa que extensiones de husillo más cortas proporcionan una rigidez sustancialmente mayor y un menor desplazamiento de la punta de la herramienta bajo fuerzas de corte idénticas. Rol de la evidencia: mecanismo; tipo de fuente: educación. Apoya: que reducir la longitud del voladizo aumenta la rigidez a la flexión y reduce la deflexión bajo carga. ↩
-
"Modelado robusto de error térmico de máquinas herramienta mediante …", http://wumrc.engin.umich.edu/wp-content/uploads/sites/51/2013/08/08JMSEZhuMachinetoolthermalerrorcompensation.pdf. La investigación sobre el comportamiento térmico de las máquinas herramienta identifica la distribución desigual del calor como una fuente principal de error de posicionamiento, donde el crecimiento térmico causa el desplazamiento de la herramienta a través de la expansión estructural, el crecimiento del husillo y la distorsión geométrica que varía con el tiempo de funcionamiento y la distribución de la carga. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: que la expansión térmica asimétrica en las estructuras de las máquinas causa el desplazamiento del punto central de la herramienta y errores dimensionales. Nota de alcance: La magnitud del error térmico depende del diseño de la máquina, los materiales, los sistemas de refrigeración y las condiciones ambientales; algunos diseños son intrínsecamente más estables térmicamente. ↩
-
"Velocidades y avances", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. Los manuales de mecanizado y los datos de los fabricantes de herramientas de corte indican que las operaciones de fresado de aluminio emplean típicamente velocidades de husillo entre 8,000 y 30,000 rpm, con valores específicos determinados por el diámetro de la herramienta, los requisitos de velocidad superficial y la dureza de la aleación. Rol de la evidencia: soporte general; tipo de fuente: investigación. Apoya: que las velocidades de husillo en el rango de 10,000 a 24,000 rpm se utilizan comúnmente para el mecanizado de aluminio. Nota de alcance: La velocidad óptima del husillo depende del diámetro de la fresa; las herramientas más pequeñas requieren mayores RPM para alcanzar las velocidades superficiales recomendadas. ↩
-
"electromagnetismo – ¿Es magnético el aluminio?", https://physics.stackexchange.com/questions/10827/is-aluminium-magnetic. El aluminio se clasifica como un material paramagnético con una susceptibilidad magnética extremadamente débil, lo que hace que la separación magnética sea ineficaz para la eliminación de virutas de aluminio, a diferencia de los materiales ferrosos que responden fuertemente a los campos magnéticos. Rol de la evidencia: definición; tipo de fuente: enciclopedia. Apoya: que el aluminio no es ferromagnético y, por lo tanto, no es atraído por los transportadores magnéticos de virutas. ↩
-
"Transportadores de virutas CNC", https://hennigworldwide.com/chip-conveyors. La literatura sobre manejo de materiales industriales describe los transportadores de tipo cadena como adecuados para virutas largas, fibrosas o no magnéticas, ya que su diseño de placa abierta evita la compresión y el atasco que ocurre comúnmente con los transportadores de tornillo. Rol de la evidencia: soporte general; tipo de fuente: otro. Apoya: que los transportadores de tipo cadena pueden transportar virutas voluminosas, enredadas o rizadas de manera más efectiva que las alternativas de tornillo o magnéticas. Nota de alcance: El rendimiento depende de la tensión adecuada de la cadena, el ancho de la placa y el mantenimiento regular; no todos los diseños manejan las virutas finas igual de bien. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.