

Wie entscheidet man sich zwischen einer innenmontierten Scheibenflansch-Drehmaschine und einer außenmontierten Flansch-Drehmaschine?
Die falsche Halterung passt nicht auf den Flansch. Die Arbeit am Rohr kommt dann zum Stillstand. Bohrungszugang, äußere Auflagefläche und Vibrationen bestimmen, ob eine interne oder externe Montage erforderlich ist.
Eine interne Flansch-Drehmaschine mit Scheibe ist die richtige Wahl, wenn die Bohrung fertiggestellt ist und gegriffen werden kann, in der Regel ab 50 mm. Eine extern montierte Flansch-Drehmaschine ist die richtige Wahl, wenn die Bohrung blockiert oder zu klein ist oder wenn Schiffsvibrationen eine starre äußere Klemmung erfordern.
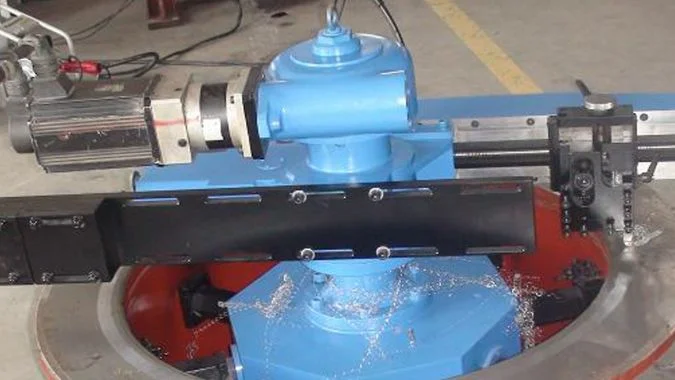
Interne und externe Flansch-Drehmaschinen greifen an unterschiedlichen Stellen. Die eine dehnt sich in der Bohrung aus. Die andere klemmt den äußeren Rand. Eine blockierte Bohrung, ein bündiger Gehäuserand oder ein vibrierendes Deck machen eine dieser beiden Montagearten unmöglich. Dieser Unterschied in der Montage ist es, was ein internes Scheibenfutter von einer extern montierten Maschine unterscheidet.
Was ist der Unterschied in der Montage zwischen einem internen Scheibenfutter und einer extern montierten Flansch-Drehmaschine?
Interne und externe Flansch-Drehmaschinen greifen an unterschiedlichen Stellen am Flansch. Die falsche Maschine lässt sich daher nicht installieren. Die Position der Klemmung ist der entscheidende Unterschied.
Ein internes Scheibenfutter dehnt sich von der Flanschbohrung nach außen aus. Eine extern montierte Flansch-Drehmaschine klemmt vom äußeren Rand nach innen. Die interne Variante nutzt die Bohrung zur Zentrierung. Die externe Variante benötigt die Bohrung überhaupt nicht.
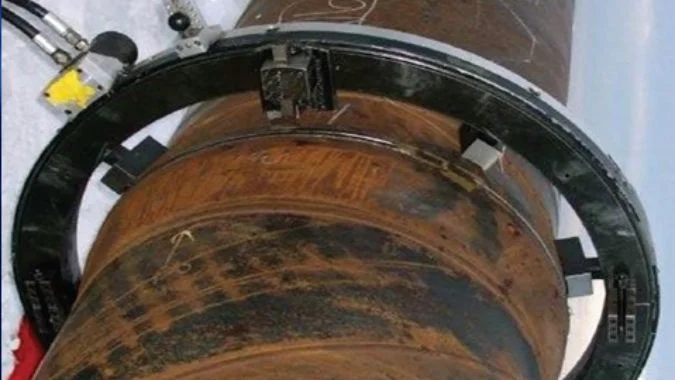
Internes Scheibenfutter: Ausdehnung in der Bohrung
Ein internes Scheibenfutter führt Stützbeine in die Flanschbohrung ein. Die Beine spreizen sich nach außen und drücken gegen die Bohrungswand. Der Maschinenkörper hängt an der Flanschfläche und dreht sich. Die Bohrung selbst zentriert die Maschine, wodurch die Koaxialität leichter einzuhalten ist1. Große Hohlflansche, Rohrenden und andere Flächen mit einer durchgehenden Bohrung eignen sich für diese Montage. Ein tragbares Flansch-Bearbeitungsgerät benötigt diese Klemmung, um aufzusetzen, bevor die Dichtfläche bearbeitet wird.
Externe Montage: Klemmung am äußeren Rand
Eine extern montierte Flansch-Drehmaschine verwendet äußere Stützbeine. Die Beine greifen den Außendurchmesser des Flansches und ziehen nach innen. Die Maschine hängt am Flansch und benötigt keine Bodenfläche. Die Bohrung kann blockiert, zu klein, abgenutzt oder geschlossen sein. Dieser Zustand verhindert die Montage nicht. Auf einem vibrierenden Deck bilden die äußeren Beine plus ein punktgeschweißter Anker zudem einen steiferen geschlossenen Regelkreis als eine Spreizhülse.
Was muss am Flansch gegeben sein
Eine verschmutzte Bohrung bringt eine interne Halterung aus der Mitte. Die externe Montage benötigt mindestens 50 mm freie äußere Auflagefläche. Ein bündig mit einem Gehäuse abschließender, von Rohren eingeschlossener oder vertiefter Flansch lässt den äußeren Beinen keinen Platz zum Aufsetzen. Für diese Arbeit muss eine interne Montage oder eine maßgefertigte lange Beinkonstruktion verwendet werden. Angrenzende Rohre, die verhindern, dass sich die internen Beine ausdehnen, erzwingen den Wechsel zur anderen Methode.
| Montage | Klemmposition | Wird eine nutzbare Bohrung benötigt? | Typische Passform |
|---|---|---|---|
| Interne Scheibe | Dehnt sich an der Bohrungswand aus | Ja | Vollständiger, großer Innendurchmesser |
| Externe Montage | Greift den Außenrand | Nein | Blockierte, kleine oder abgenutzte Bohrung |
Warum begünstigt eine blinde oder von innen zugängliche Bohrung die interne Flansch-Drehmaschine mit Scheibe?
Der Außenrand eines Blindflansches oder eines Flansches mit verdeckter Seite ist oft blockiert. Externe Schenkel haben dann keine Auflagefläche. Die Bohrung ist der noch zugängliche Bereich.
Ein Blindflansch oder ein von innen zugänglicher Flansch begünstigt eine Drehbank mit interner Scheibenaufnahme, da der Außenrand oft durch Rohre, Ventile oder ein Gehäuse blockiert ist. Das Spannfutter dehnt sich in der Bohrung aus, passt sich der Bohrungsbezugsebene an und benötigt keine äußere Auflagefläche.
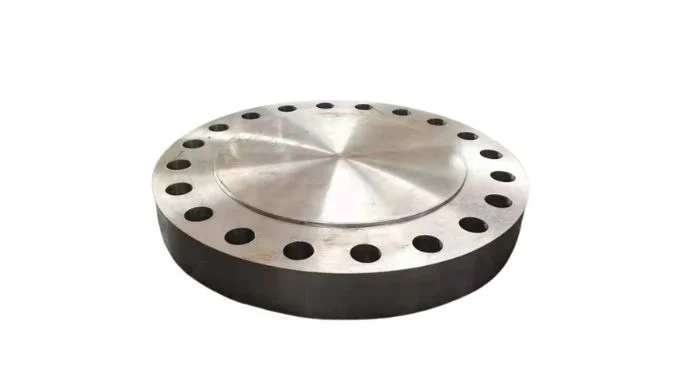
Der Außenrand ist oft blockiert
Blindflansche und von innen zugängliche Flansche sitzen oft auf Rohren, Ventilen oder Pumpen. Angrenzende Teile begrenzen dann den Außenrand. Externe Klauen können diesen nicht erreichen oder greifen. Ein internes Scheibenfutter dehnt sich vom Loch aus und beansprucht keinen Platz außerhalb. Vertiefte Flansche und bündig mit einem Gehäuse abschließende Flansche weisen das gleiche Problem an der Außenseite auf. Externe Schenkel haben keine Auflagefläche. Die interne Montage ist dann der einzig mögliche Weg.
Die Bohrung ist die Bezugsfläche für die Bearbeitung
Bei der Flanschflächenbearbeitung wird oft die Bohrung als Positionierungsbezug verwendet. Die interne Expansion beginnt an derselben Bezugsebene, sodass die Abweichung gering bleibt. Rohrenden und von innen zugängliche Flächen, die noch eine vollständige Bohrung aufweisen, passen zum Spannfutter. Eine Abdeckung ohne nutzbaren Innendurchmesser fällt nicht unter diesen Fall. Diese Aufgabe erfordert eine äußere Klemmung.
Der Klauenhub muss passen
Die interne Expansionskraft ändert sich mit der Klauenposition. Der effektive Klauenhub muss die Bohrung abdecken. Die Flanschverbindungsgröße muss zudem zur Maschinenspindelbohrung passen. Ein korrekter Katalogdurchmesser reicht nicht aus, wenn diese beiden Passungen nicht übereinstimmen. Fotos der äußeren Auflagefläche und eine Bohrungsmessung sollten vor dem Versand der Maschine geprüft werden.
| Flanschzustand | Warum die interne Scheibenaufnahme bevorzugt wird | Wann sie nicht geeignet ist |
|---|---|---|
| Außendurchmesser durch Rohre, Ventile oder Gehäuse blockiert | Externe Schenkel haben keine Auflagefläche | Der Außendurchmesser ist frei und die Bohrung ist geschlossen |
| Der Innendurchmesser ist vollständig und zugänglich | Das Spannfutter dehnt sich am Bohrungsbezug aus | Keine nutzbare Bohrung |
| Rohrendfläche mit Innendurchmesser | Der Außenraum ist oft eng | Massive Abdeckung ohne Innendurchmesser |
| Vertiefter oder bündiger Flansch | Außenbeine können nicht aufliegen | Kundenspezifische lange Außenbeine vorhanden |
Wann sollten Sie in der Werkstatt oder an Bord eines Schiffes eine interne Flansch-Drehmaschine mit Scheibe oder eine extern montierte Flansch-Drehmaschine verwenden?
Werkstatt- und Schiffsarbeiten nutzen nicht dieselbe Halterung. Eine durchgehende Bohrung begünstigt die Innenmontage. Eine blockierte Bohrung, ein vibrierendes Deck oder ein enger Zugang begünstigen die Außenmontage.
Eine Flansch-Drehmaschine mit Innenmontage eignet sich für Werkstatt- oder Schiffsarbeiten, wenn die Bohrung durchgehend und groß ist. Eine Maschine mit Außenmontage eignet sich bei blockierter Bohrung, vibrierendem Deck, engem Zugang oder 220-V-Stromversorgung. Die Bohrung und der Einsatzort entscheiden, es gibt keine feste Regel.
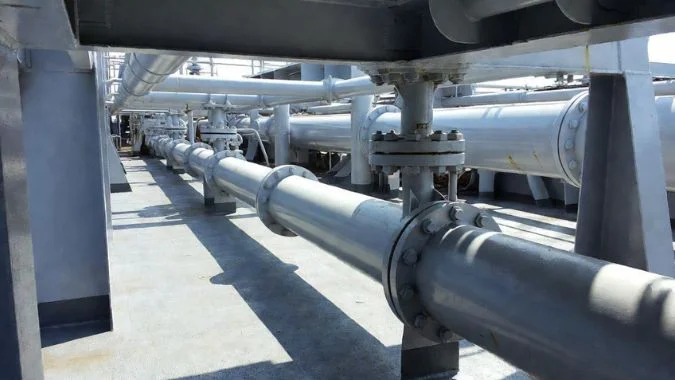
Betrachten Sie zuerst die Bohrung, dann den Einsatzort.
Es gibt keinen universellen Gewinner. Die Bohrung ist das erste Prüfkriterium am Einsatzort. Eine durchgehende, gleichmäßige und zugängliche Bohrung, insbesondere bei großem Durchmesser, begünstigt die Innenmontage. Die Stützen spreizen sich in der Bohrung, zentrieren sich selbst und halten die Koaxialität für Dichtflächen und achteckige oder RX-Ringnuten2. ein. Eine blockierte, abgenutzte oder geschlossene Bohrung begünstigt die Außenmontage. Die Stützen greifen am Außendurchmesser. Die Maschine hängt am Flansch. Ein großer Flansch mit zugänglicher Bohrung begünstigt die Innenmontage. Eine gute Außenkante bei blockierter Bohrung begünstigt die Außenmontage. Eine kleine, temporäre Flächenreparatur begünstigt zunächst ein handbetriebenes Modell.
In der Werkstatt
Große Flansche mit durchgehenden Bohrungen behalten bei Innenmontage eine präzisere Geometrie. Eine Ebenheit von 0,05 mm und Ra ≤ 3,23 ist ein typisches Ergebnis der Innenmontage bei Prozessflanschen von DN50 bis DN300 und kann die ASME B16.5 erfüllen4. Verteiler und Behälterstutzen über DN300 mit durchgehendem Innendurchmesser eignen sich ebenfalls für die Innenmontage. Eine DN600-Dichtfläche mit durchgehender Bohrung ist eine Arbeit für die Innenmontage. Ungleichmäßig abgenutzte Bohrungen und geschlossene Abdeckungen erfordern die Außenmontage. Schäden, die tiefer als 30 mm sind, erfordern möglicherweise verlängerte Werkzeugarme5, oder eine Schweißauftragung vor dem Schnitt. Unterhalb von DN300 begünstigen eine blockierte Bohrung oder eine beengte Werkstattumgebung ebenfalls die Außenmontage.
An Bord eines Schiffes
Decks und Offshore-Plattformen vibrieren. Die interne Spreizung kann Mikrorutschbewegungen aufweisen.6. Externe Stützen am Außendurchmesser plus ein punktgeschweißter Anker bilden einen steiferen Regelkreis7. Innenmontage ist nicht immer präziser. Bei einer vibrierenden Arbeitsumgebung ist der externe geschlossene Regelkreis die stabilere Halterung.
Die Stromversorgung auf Schiffen beträgt oft 440 V / 60 Hz oder 690 V.8. Große interne Maschinen benötigen möglicherweise 380 V. Viele externe Modelle werden über einen Marinetransformator mit 220 V einphasig betrieben. Ein Modell, das 220 V ±10 % akzeptiert, ist einfacher zu versorgen.
Lukendeckel und Mannlöcher im Turm können kleiner als die Kiste sein. Externe Maschinen lassen sich für den Transport oft zerlegen. Eine 15 kg schwere interne Handkurbel-Einheit9 kann ohne Motor und Kabel durch einen Rohrkorridor oder eine Pumpenraumecke transportiert werden. Die Zeit im Trockendock ist kurz. Eine externe Halterung kann an einem Tag montiert, eingesetzt und wieder abgebaut werden, sodass ein Ventil das Schiff nicht für die Werkstatt verlassen muss.
| Standort / Zustand | Bevorzugte Montage | Warum |
|---|---|---|
| Vollbohrung, DN300+ oder DN600+ | Interne Scheibe | Selbstzentrierung und Koaxialität |
| DN50–DN300, Vollbohrung, Werkstatt | Interne Scheibe | 0,05 mm / Ra ≤ 3,2 typisch |
| Blockierte oder abgenutzte Bohrung, Werkstatt | Externe Montage | Außendurchmesser-Klemmung, kein Innendurchmesser erforderlich |
| Schiffsvibrationen / Offshore-Schwankungen | Externe Montage | Starrer Rahmen, weniger Mikroschlupf |
| Nur 220 V oder kein Stromanschluss | Externe 220 V oder 15 kg Handkurbel | Stromversorgung und Zugang |
| Enge Luke oder Rohrgalerie | Extern (zerlegbar) oder Handkurbel | Durchgangsgröße |
Was passiert, wenn die Flanschbohrung zu klein für den Bereich des Scheibenfutters ist?
Ein Scheibenfutter, das nicht in die Bohrung passt, kann nicht montiert werden. Ein gewaltsames Einsetzen führt zu exzentrischen Schnitten an der Planfläche. Die Spannmethode muss geändert werden.
Wenn die Flanschbohrung zu klein für den Spannbereich des Scheibenfutters ist, sollte zuerst eine Außenaufspannung am äußeren Rand erfolgen. Kleinere Greifer oder ein Spanndorn sind die Alternative, falls die Innenaufspannung beibehalten werden muss. Die untere Grenze des Spannbereichs ist wichtiger als die obere Grenze der Bearbeitungskapazität.
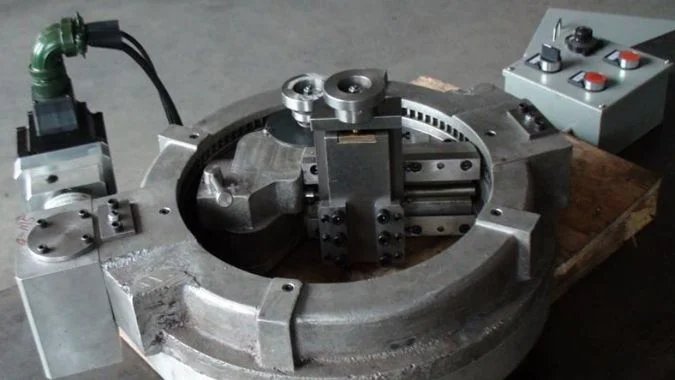
Wechseln Sie die Spannmethode, erzwingen Sie das Einsetzen der Scheibe nicht.
Eine Bohrung, die zu klein für das Scheibenfutter ist, lässt keine Innenspannung zu. Ein gewaltsames Einführen führt dazu, dass die Montage fehlschlägt oder das Futter erst am Ende des Spannhubs greift, wodurch die Spannkraft abfällt. Die erste Maßnahme ist die Außenaufspannung. Reguläre Außenkanten ermöglichen es, dass Schenkel oder Greifer am Außendurchmesser greifen. Die Bohrungsgröße ist dann unerheblich. Einige Maschinen bearbeiten 0–300 mm und spannen außen im Bereich von etwa 50–305 mm.10. Diese Bereiche sind für kleine Flansche mit blockierten oder verschlissenen Bohrungen ausgelegt. Bei der Kaufprüfung ist zu prüfen, ob die untere Grenze des Spanndurchmessers den Außendurchmesser des Flansches abdeckt. Die obere Grenze des Bearbeitungsdurchmessers ist hierfür nicht maßgeblich. Notfallarbeiten mit kleinen Durchmessern können bei einem manuellen Außenmodell bis auf 25,4 mm heruntergehen.
Beschränken Sie sich bei Innenaufspannungen nur auf kleinere Greifer oder einen Spanndorn.
Eine Innenaufspannung kann beibehalten werden, wenn kleinere Greifer passen oder ein Spanndorn im Spindelkegel die kleine Bohrung hält. Einige Futter akzeptieren austauschbare Greifer und können den Spannbereich verkleinern. Die Spannkraft ändert sich jedoch mit der Position der Greifer. Bei einem kleinen Durchmesser befindet sich der Hub nahe seinem Anschlag, was zu einem Nachlassen der Spannkraft führen kann. Dies muss vor Arbeitsbeginn überprüft werden.
Nach der Montage ausrichten.
Eine Messuhr muss die korrekte Montage bestätigen. Der Rundlauf sollte vor dem Schnitt innerhalb von 0,05 mm bleiben11. Ein größerer Fehler führt zu einer trichterförmigen Ausarbeitung. Wenn der äußere Rand ebenfalls unregelmäßig ist und die Bohrung immer noch zu klein ist, bleibt möglicherweise nur eine Spezialvorrichtung oder eine externe Bearbeitung.
| Option | Wenn es funktioniert | Was zu prüfen ist |
|---|---|---|
| Externe Montage am Außendurchmesser | Außenrand ist regelmäßig | Die Untergrenze des Spanndurchmessers deckt den Außendurchmesser ab |
| Kleinere Spannklauen oder ein Spindeldorn | Interne Montage muss bleiben und ein kleiner Innendurchmesser ist noch vorhanden | Klauenhub und verbleibende Einspannkraft beim kleinen Durchmesser |
| Ausrichtung mit Messuhr | Nach jeder Montage | Rundlauf innerhalb von 0,05 mm vor dem Schnitt |
| Spezialvorrichtung oder externe Bearbeitung | Außendurchmesser ist unregelmäßig und die Bohrung ist immer noch zu klein | Standortbedingungen, nicht die Obergrenze des Katalogs |
Schlussfolgerung
Die offene, große Bohrung erfordert eine interne Montage. Eine blockierte Bohrung oder ein vibrierendes Deck erfordert eine externe Montage. Der Platzbedarf muss vor dem Versand der Maschine bestätigt werden.
-
"Forschungsfortschritt zur Präzisionswerkzeug-Ausrichtungstechnologie …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11509547/. Die bohrungszentrierte Einspannung bei der rotierenden Bearbeitung etabliert eine gemeinsame Bezugsebene zwischen der Referenzfläche des Werkstücks und der Schneidwerkzeugachse, was kumulative Positionierungsfehler im Vergleich zu externen Referenzmethoden reduziert. Beweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: das mechanische Prinzip, durch das die bohrungszentrierte Montage die Ausrichtungsgenauigkeit beeinflusst. Hinweis: Die tatsächliche Koaxialität hängt vom Zustand der Bohrung, der Gleichmäßigkeit der Spreizkraft und der Steifigkeit der Maschine ab ↩
-
"Was ist ein Ring-Type-Joint-Flansch (RTJ)?", https://www.coastalflange.com/blog/what-is-a-ring-type-joint-rtj-flange/. RX- und achteckige Ringnuten sind präzisionsgefertigte Profile, die in Normen wie API 6A für Metalldichtungsringe in Hochdruckanwendungen spezifiziert sind. Sie erfordern eine genaue Nutgeometrie und Oberflächengüte, um einen ordnungsgemäßen Dichtungssitz und die Integrität der Abdichtung zu gewährleisten. Evidenzrolle: Definition; Quellentyp: Behörde. Unterstützt: die Definition und Anwendung spezieller Flanschnuttypen. ↩
-
"ASME B16.5 Flansch-Toleranzleitfaden | PDF", https://www.scribd.com/document/426755531/Tolerance-as-per-B16-5. ASME B16.5 legt Anforderungen an die Flanschflächenbeschaffenheit fest, einschließlich Ebenheitstoleranzen und Oberflächenrauwerten für druckführende Anwendungen, wobei typische Ra-Werte je nach Dichtungstyp und Betriebsbedingungen zwischen 3,2 und 12,5 μm liegen. Evidenzrolle: allgemeine Unterstützung; Quellentyp: Behörde. Unterstützt: typische Anforderungen an Ebenheit und Oberflächenbeschaffenheit für Flanschverbindungen. Anmerkung zum Geltungsbereich: Die Norm legt Anforderungen fest, nicht die erreichbare Bearbeitungspräzision. ↩
-
"ASME B16.5 Flanschflächenbeschaffenheit", http://www.pipingpipeline.com/asme-b16-5-flg-facing-finish.html. ASME B16.5 legt Abmessungsstandards und Toleranzen für Rohrflansche und Flanschfittings fest, einschließlich Spezifikationen für die Flanschflächenbeschaffenheit, Ebenheit und Oberflächentextur, um eine ordnungsgemäße Dichtungsleistung in Druckrohrsystemen zu gewährleisten. Evidenzrolle: Definition; Quellentyp: Behörde. Unterstützt: den Geltungsbereich und die Anforderungen der ASME B16.5 für Flanschoberflächen. ↩
-
"FF120 QuickFace Flanschbearbeitungswerkzeug-Demo | Handbetrieben …", https://www.youtube.com/watch?v=RETQUDL84tY. Tragbare Flanschbearbeitungsmaschinen haben üblicherweise Standardwerkzeugreichweiten im Bereich von 20–40 mm; darüber hinaus sind verlängerte Werkzeughalter oder mehrere Durchgänge erforderlich, um die Schnittstabilität und die Qualität der Oberflächengüte aufrechtzuerhalten. Evidenzrolle: allgemeine Unterstützung; Quellentyp: Forschung. Unterstützt: typische Schnitttiefenbeschränkungen für tragbare Flanschbearbeitungsgeräte. Anmerkung zum Geltungsbereich: Die tatsächliche Tiefenkapazität variiert erheblich je nach Maschinenmodell und Werkzeugkonfiguration. ↩
-
"Fehlerdiagnose bei rotierenden Maschinen mittels Vibration … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4934321/. Expansionsartige Spannvorrichtungen basieren auf radialen Reibungskräften, bei denen es unter zyklischer Belastung oder Vibration zu einer schrittweisen Verschiebung (Mikroschlupf) kommen kann, da die Normalkraftverteilung je nach dynamischen Bedingungen variieren kann. Evidenzrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: das mechanische Verhalten von Expansionsspannvorrichtungen unter dynamischer Belastung. Anmerkung zum Geltungsbereich: Der tatsächliche Schlupf hängt von der Größe der Expansionskraft, den Oberflächenbedingungen und der Vibrationsfrequenz ab. ↩
-
"Die Mechanik der externen Fixierung – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2504087/. Konstruktionen mit geschlossenem Regelkreis, die kontinuierliche Lastpfade durch den Umfang des Werkstücks erzeugen, weisen im Allgemeinen eine höhere strukturelle Steifigkeit auf als radiale Expansionssysteme, da sie die Zwangskräfte gleichmäßiger verteilen und die Nachgiebigkeit im Spannmechanismus verringern. Evidenzrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: strukturelle Prinzipien, die die Steifigkeit der Vorrichtung bei verschiedenen Montagekonfigurationen beeinflussen. Anmerkung zum Geltungsbereich: Die tatsächliche Steifigkeit hängt von der spezifischen Geometrie, den Materialeigenschaften und der Verankerung ab. ↩
-
"46 CFR Teil 110 Unterabschnitt 110.10", https://www.ecfr.gov/current/title-46/chapter-I/subchapter-J/part-110/subpart-110.10. Maritime elektrische Normen spezifizieren gängige Bordnetzspannungen, einschließlich 440 V Drehstrom für mittelgroße Schiffe und 690 V für größere Anlagen, wobei die tatsächlichen Spannungen je nach Schiffsgröße, Flaggenstaat und Bauzeitraum variieren. Evidenzrolle: allgemeine Unterstützung; Quellentyp: Institution. Unterstützt: Standardspannungspegel in elektrischen Marinesystemen. Anmerkung zum Geltungsbereich: Spannungsnormen variieren je nach Schiffstyp, Alter und regulatorischer Zuständigkeit. ↩
-
"Manueller Flanschplandreher | Tragbar, handbetrieben …", https://www.patriot-international.com/rental-equipment/machining-rental-equipments/manual-facer. Tragbare, handbetriebene Flanschbearbeitungsmaschinen werden in Gewichtsklassen von ca. 10 bis 25 kg für manuelle Modelle hergestellt und sind für den Einsatz in beengten Räumen konzipiert, in denen angetriebene Geräte nicht transportiert oder betrieben werden können. Evidenzrolle: allgemeine Unterstützung; Quellentyp: Sonstiges. Unterstützt: typische Gewichtsbereiche für tragbare manuelle Flanschbearbeitungsgeräte. Anmerkung zum Geltungsbereich: Das tatsächliche Gewicht variiert je nach Hersteller, Kapazitätsbereich und mitgeliefertem Zubehör. ↩
-
"Vor-Ort-Flanschbearbeitung mit unserem tragbaren Flanschplandreher …", https://www.facebook.com/qmstt/videos/onsite-flange-facing-featuring-our-portable-flange-facing-machinequalitech-machi/257494225613222/. Tragbare Flanschbearbeitungsmaschinen werden in verschiedenen Kapazitätsklassen hergestellt, wobei gängige Modelle Durchmesserbereiche von etwa 50 mm bis 300–600 mm abdecken, obwohl spezifische Schnitt- und Spannbereiche je nach Hersteller und Maschinenkonstruktion variieren. Evidenzrolle: allgemeine Unterstützung; Quellentyp: Sonstiges. Unterstützt: typische Durchmesserbereiche für tragbare Flanschbearbeitungsgeräte. Anmerkung zum Geltungsbereich: Die genannten Bereiche stellen die allgemeine Marktverfügbarkeit dar und keine universellen Normen. ↩
-
"Was ist Rundlaufabweichung bei der Zerspanung? Ursachen, Messung und …", https://www.sincere-machining.com/what-is-runout-in-machining/. Präzisionsbearbeitungsvorgänge für Dichtflächen spezifizieren üblicherweise Rundlauftoleranzen bei der Einrichtung im Bereich von 0,02–0,10 mm, wobei für kritische Dichtungsanwendungen engere Werte erforderlich sind und für weniger anspruchsvolle Anwendungen größere Toleranzen akzeptabel sind. Evidenzrolle: allgemeine Unterstützung; Quellentyp: Forschung. Unterstützt: typische Rundlauftoleranzen für Präzisions-Flanschbearbeitungen. Anmerkung zum Geltungsbereich: Die angemessene Rundlauftoleranz hängt von den endgültigen Oberflächenanforderungen und den Betriebsbedingungen des Flansches ab. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.