Как сделать выбор между токарно-фланцевым станком с внутренним креплением диска и токарно-фланцевым станком с внешним креплением?
Неподходящее крепление не установится на фланец. В таком случае работа на трубе останавливается. Доступ к отверстию, внешняя посадочная поверхность и вибрация определяют выбор внутреннего или внешнего типа крепления.
Токарный станок для обработки фланцев с внутренним креплением (дисковый) выбирают, когда отверстие готово и за него можно зацепиться (обычно при диаметре 50 мм и более). Станок с внешним креплением выбирают, когда отверстие заблокировано, слишком мало или когда вибрация судна требует жесткого зажима по внешнему контуру.
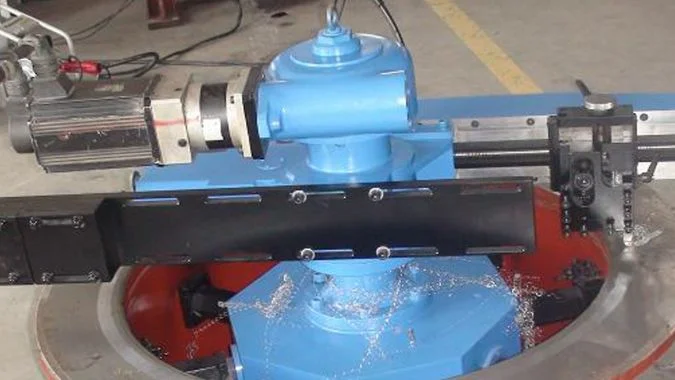
Внутренние и внешние фланцевые станки крепятся в разных местах. Один расширяется внутри отверстия, другой зажимает внешний обод. Заблокированное отверстие, корпус вровень с фланцем или вибрирующая палуба делают один из этих типов крепления невозможным. Именно эта разница в способе крепления отличает патрон с внутренним диском от станка с внешним креплением.
В чем заключается разница в способе крепления между патроном с внутренним диском и фланцевым станком с внешним креплением?
Внутренние и внешние фланцевые станки крепятся за разные части фланца. Неподходящий станок невозможно установить. Разница заключается в положении зажима.
Патрон с внутренним диском расширяется наружу из отверстия фланца. Фланцевый станок с внешним креплением зажимает деталь внутрь за внешний обод. Внутренний тип использует отверстие для центрирования, внешний тип в отверстии не нуждается.
Внутренний диск: расширение в отверстии
Патрон с внутренним диском вставляет опорные ножки в отверстие фланца. Ножки расширяются наружу и давят на стенку отверстия. Корпус станка подвешивается на зеркале фланца и вращается. Само отверстие центрирует станок, поэтому обеспечить соосность проще1. Крупные полые фланцы, концы труб и другие торцы с полноценным отверстием подходят для этого типа крепления. Портативному фланцевому станку все равно нужно это крепление для установки перед проточкой уплотнительной поверхности.
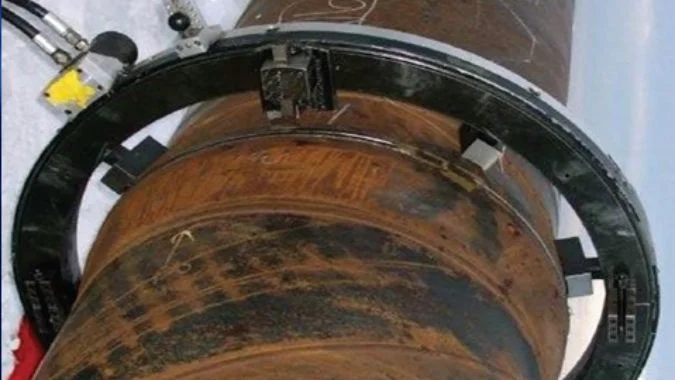
Внешнее крепление: зажим за внешний обод
Фланцевый станок с внешним креплением использует внешние опорные ножки. Ножки захватывают наружный диаметр фланца и тянут внутрь. Станок держится на фланце и не требует места на полу. Отверстие может быть заблокировано, слишком мало, изношено или закрыто. Это состояние не препятствует креплению. На вибрирующей палубе внешние ножки вместе с приваренным анкером также образуют более жесткий замкнутый контур, чем расширяющаяся втулка.
Что должно быть обеспечено на фланце
Грязное отверстие смещает центр при внутреннем креплении. Для внешнего крепления требуется не менее 50 мм свободной посадочной поверхности по внешнему контуру. Если фланец находится вровень с корпусом, окружен трубами или утоплен, внешним ножкам некуда встать. Для такой работы необходимо использовать внутреннее крепление или специальные удлиненные ножки. Соседние трубы, мешающие расширению внутренних ножек, вынуждают использовать противоположный вариант крепления.
| Крепление | Место зажима | Требуется ли пригодное отверстие? | Стандартная посадка |
|---|---|---|---|
| Внутренний диск | Расширяется по стенке отверстия | Да | Полный, большой внутренний диаметр |
| Внешнее крепление | Захватывает за внешний край | Нет | Заблокированное, малое или изношенное отверстие |
Почему глухой или доступный изнутри фланец предпочтителен для использования фланцевого станка с внутренним креплением?
Внешний край глухого или плотно прилегающего фланца часто заблокирован. В этом случае внешним захватам не за что зацепиться. Отверстие остается единственным открытым путем.
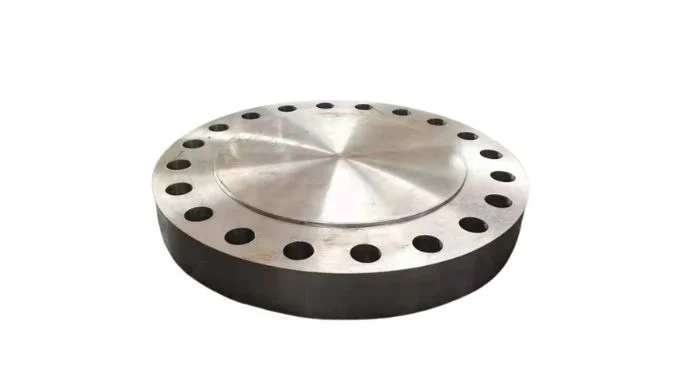
Глухой или доступный изнутри фланец предпочтительнее обрабатывать на токарном станке с внутренним дисковым креплением, так как внешний край часто перекрыт трубами, клапанами или корпусом. Патрон расширяется внутри отверстия, совмещается с базой отверстия и не требует внешней опоры.
Внешний край часто заблокирован
Глухие фланцы и фланцы с доступом по внутреннему диаметру часто располагаются на трубах, клапанах или насосах. Прилегающие детали закрывают внешний край. Внешние захваты не могут дотянуться или надежно зафиксироваться. Патрон с внутренним диском расширяется изнутри отверстия и не занимает внешнего пространства. Утопленные фланцы и фланцы, расположенные заподлицо с корпусом, имеют ту же внешнюю проблему. Внешним захватам негде закрепиться. Внутреннее крепление остается единственно возможным вариантом.
Отверстие является базой для обработки
При торцевании фланца отверстие часто используется в качестве базовой поверхности для позиционирования. Внутреннее расширение начинается от той же базы, поэтому отклонение базы остается минимальным. Концы труб и торцы с доступом по внутреннему диаметру, имеющие сквозное отверстие, подходят для такого патрона. Крышка без пригодного внутреннего диаметра не является таким случаем. Для такой работы требуется внешний зажим.
Ход захвата должен соответствовать
Сила внутреннего расширения изменяется в зависимости от положения захвата. Эффективный ход захвата должен перекрывать диаметр отверстия. Размер фланцевого соединения также должен соответствовать проходному отверстию шпинделя станка. Даже если диаметр соответствует каталожному, установка может не состояться, если эти два параметра не совпадают. Фотографии внешнего посадочного места и замеры отверстия необходимо подготовить перед отправкой оборудования.
| Состояние фланца | Почему предпочтителен внутренний диск | Когда это не подходит |
|---|---|---|
| Внешний диаметр заблокирован трубами, клапанами или корпусом | Внешним захватам негде закрепиться | Наружный диаметр свободен, отверстие закрыто |
| Внутренний диаметр полный и доступный | Патрон расширяется по базовой поверхности отверстия | Нет пригодного отверстия |
| Торцевая поверхность трубы с внутренним диаметром | Внешнее пространство часто ограничено | Сплошная крышка без внутреннего диаметра |
| Углубленный или заподлицо фланец | Внешние опоры не могут быть установлены | Существуют специальные удлиненные внешние опоры |
Когда следует использовать фланцевый станок с внутренним креплением или станок с внешним креплением в мастерской или на борту судна?
Работы в мастерской и на судне не используют одно и то же крепление. Сквозное отверстие благоприятствует внутреннему креплению. Глухое отверстие, вибрирующая палуба или узкий люк благоприятствуют внешнему креплению.
Токарный станок с внутренним креплением подходит для мастерской или судна, если отверстие сквозное и имеет большой диаметр. Станок с внешним креплением подходит для глухого отверстия, вибрирующей палубы, ограниченного пространства или питания 220 В. Выбор зависит от состояния отверстия и условий на объекте, а не от жесткого правила.
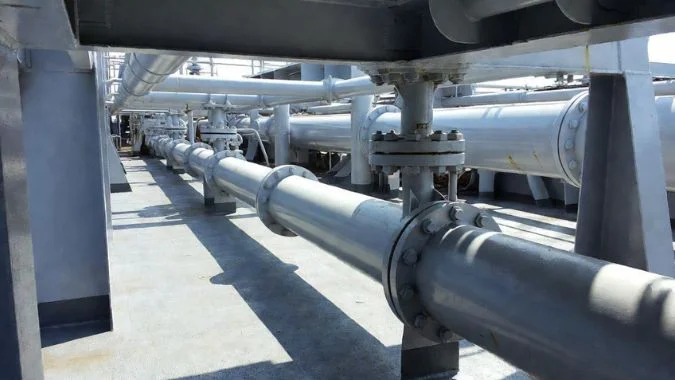
Изучите отверстие, затем условия на месте работы
Универсального решения не существует. Первым делом проверяется отверстие. Сквозное, правильной формы, доступное отверстие, особенно большого диаметра, благоприятствует внутреннему креплению. Опоры расширяются изнутри отверстия, центрируются и обеспечивают соосность для уплотнительных поверхностей и восьмиугольных или RX-канавок под кольца2. Глухое, изношенное или закрытое отверстие благоприятствует внешнему креплению. Опоры захватывают внешний диаметр. Станок крепится на фланце. Большой фланец с доступом к отверстию благоприятствует внутреннему креплению. Хорошая внешняя кромка при глухом отверстии благоприятствует внешнему. Для небольшого временного ремонта поверхности сначала рассматривается модель с ручным приводом.
В мастерской
Большие фланцы со сквозными отверстиями лучше сохраняют геометрию при внутреннем креплении. Плоскостность 0,05 мм и шероховатость Ra ≤ 3,23 являются типичным результатом внутреннего крепления на технологических фланцах DN50–DN300 и соответствуют стандарту ASME B16.54. Коллекторы и штуцеры сосудов выше DN300 со сквозным внутренним диаметром также подходят для внутреннего крепления. Фланец DN600 со сквозным отверстием — это работа для внутреннего крепления. Неравномерно изношенные отверстия и закрытые крышки требуют внешнего крепления. Повреждения глубже 30 мм могут потребовать удлиненных рычагов инструмента5, или наплавки перед механической обработкой. Для диаметров ниже DN300 глухое отверстие или тесный угол в мастерской также благоприятствуют внешнему креплению.
На борту судна
Палубы и морские платформы вибрируют. Внутреннее расширение может вызвать микроскольжение6. Внешние опоры на наружном диаметре плюс приваренный анкер обеспечивают более жесткий контур7. Внутреннее крепление не всегда точнее. При работе в условиях вибрации внешний замкнутый контур является более стабильным.
Судовое питание часто составляет 440 В / 60 Гц или 690 В8. Крупногабаритным внутренним машинам может потребоваться напряжение 380 В. Многие внешние модели работают от однофазного напряжения 220 В через судовой трансформатор. Модель, поддерживающая 220 В ±10%, проще в подключении.
Люки и горловины башни могут быть меньше размеров ящика. Внешние машины часто разбираются для транспортировки. Внутренний блок с ручным приводом массой 15 кг9 может пройти через коридор для труб или угол насосного отделения без двигателя и кабеля. Время нахождения в сухом доке ограничено. Внешнее крепление позволяет установить, выполнить резку и демонтировать оборудование за один день, поэтому клапан не нужно отправлять с судна в мастерскую.
| Площадка / условия | Предпочтительный тип крепления | Почему |
|---|---|---|
| Полный проход, DN300+ или DN600+ | Внутренний диск | Автоцентрирование и соосность |
| DN50–DN300, полный проход, мастерская | Внутренний диск | 0,05 мм / Ra ≤ 3,2 стандартно |
| Заблокированный или изношенный проход, мастерская | Внешнее крепление | Зажим за наружный диаметр, внутренний диаметр не требуется |
| Вибрация судна / качка в море | Внешнее крепление | Жесткий контур, меньше микропроскальзываний |
| Только 220 В или отсутствие питания | Внешнее питание 220 В или ручной привод 15 кг | Питание и доступ |
| Узкий люк или трубная галерея | Внешнее крепление (разборное) или ручной привод | Размер прохода |
Что произойдет, если отверстие фланца слишком мало для диапазона дискового патрона?
Дисковый патрон, который не входит в отверстие, не будет установлен. Принудительная установка приведет к внутренним, а затем эксцентриковым повреждениям торца. Необходимо изменить метод зажима.
Если отверстие фланца слишком мало для диапазона дискового патрона, первым действием должен стать внешний зажим по наружному краю. Если необходимо использовать внутренний зажим, в качестве запасного варианта следует использовать меньшие кулачки или оправку. Нижний предел зажима важнее верхнего предела обработки.
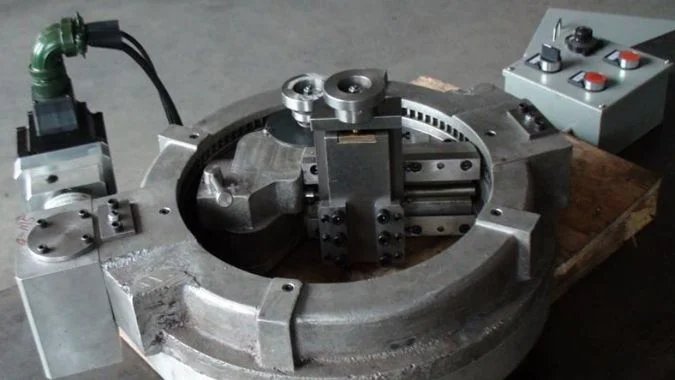
Смените зажим, не применяйте силу к диску
Отверстие, слишком малое для дискового патрона, не подходит для внутреннего расширения. Принудительная установка патрона приводит к неудаче или к захвату в конце хода кулачков, из-за чего сила зажима падает. Первое изменение — это переход на внешний монтаж. Стандартные внешние кромки позволяют ножкам или кулачкам захватывать наружный диаметр. В этом случае размер отверстия не имеет значения. Некоторые станки обрабатывают детали диаметром 0–300 мм и обеспечивают внешний зажим в диапазоне примерно 50–305 мм.10. Эти диапазоны предназначены для небольших фланцев с заблокированными или изношенными отверстиями. При покупке следует проверять, охватывает ли нижний предел диаметра зажима наружный диаметр фланца. Верхний предел диаметра обработки не является критерием для такой проверки. Для экстренных работ с малыми диаметрами на ручной модели с внешним зажимом можно опуститься до 25,4 мм.
Используйте только внутренний зажим с меньшими кулачками или оправкой
Внутренний зажим допустим, если подходят меньшие кулачки или если оправка в конусе шпинделя удерживает малое отверстие. Некоторые патроны поддерживают сменные кулачки и позволяют сузить диапазон зажима. Сила зажима все равно меняется в зависимости от положения кулачков. При малом диаметре ход кулачков близок к упору, и сила захвата может снизиться. Это необходимо проверить перед началом работы.
Выполните выверку после установки
Качество установки должно быть подтверждено с помощью индикатора часового типа. Радиальное биение должно оставаться в пределах 0,05 мм до начала резания11. Большая погрешность приводит к образованию раструба. Если внешний край также неровный, а диаметр отверстия остается слишком малым, единственным выходом может стать использование специального приспособления или передача детали на аутсорсинг.
| Вариант | Когда это работает | Что необходимо проверить |
|---|---|---|
| Внешний зажим по наружному диаметру | Внешний край ровный | Нижний предел диаметра зажима охватывает наружный диаметр |
| Малые кулачки или шпиндельная оправка | Внутренний зажим обязателен, при этом сохраняется малый внутренний диаметр | Ход кулачков и остаточное усилие зажима при малом диаметре |
| Юстировка с помощью индикатора часового типа | После любого монтажа | Радиальное биение в пределах 0,05 мм до начала резания |
| Специальное приспособление или аутсорсинг | Наружный край неровный, а отверстие все еще слишком мало | Фактические условия на площадке, а не верхний предел по каталогу |
Заключение
Открытое большое отверстие требует внутреннего зажима. Блокированное отверстие или вибрирующая платформа требуют внешнего зажима. Посадочное место должно быть подтверждено до отправки станка.
-
"Исследование прогресса в технологии прецизионного центрирования инструмента…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11509547/. Базирование по отверстию при ротационной обработке создает общую базу между опорной поверхностью заготовки и осью режущего инструмента, что снижает суммарную погрешность позиционирования по сравнению с методами внешнего базирования. Роль доказательства: механизм; тип источника: исследование. Подтверждает: механический принцип, согласно которому установка по отверстию влияет на точность центрирования. Примечание по объему: фактическая соосность зависит от состояния отверстия, равномерности усилия расширения и жесткости станка ↩
-
"Что такое фланец с кольцевым уплотнением (RTJ)?", https://www.coastalflange.com/blog/what-is-a-ring-type-joint-rtj-flange/. Канавки под овальные и восьмиугольные кольца представляют собой прецизионно обработанные профили, установленные стандартами, такими как API 6A, для металлических кольцевых прокладок в условиях высокого давления, требующие точной геометрии канавки и чистоты поверхности для обеспечения надлежащей посадки прокладки и целостности уплотнения. Роль доказательства: определение; тип источника: правительственный. Подтверждает: определение и применение специализированных типов канавок фланцев. ↩
-
"Руководство по допускам фланцев ASME B16.5 | PDF", https://www.scribd.com/document/426755531/Tolerance-as-per-B16-5. Стандарт ASME B16.5 устанавливает требования к чистоте поверхности фланца, включая допуски на плоскостность и значения шероховатости поверхности для систем под давлением, при этом типичные значения Ra варьируются от 3,2 до 12,5 мкм в зависимости от типа прокладки и условий эксплуатации. Роль доказательства: общая поддержка; тип источника: правительственный. Подтверждает: типичные требования к плоскостности и чистоте поверхности для фланцевых соединений. Примечание к области применения: стандарт устанавливает требования, а не достижимую точность обработки. ↩
-
"Чистота обработки поверхности фланца по ASME B16.5", http://www.pipingpipeline.com/asme-b16-5-flg-facing-finish.html. ASME B16.5 устанавливает размерные стандарты и допуски для трубных фланцев и фланцевой арматуры, включая спецификации для чистоты поверхности фланца, плоскостности и текстуры поверхности для обеспечения надлежащей герметичности в трубопроводных системах под давлением. Роль доказательства: определение; тип источника: правительственный. Подтверждает: область применения и требования ASME B16.5 к поверхностям фланцев. ↩
-
"Демонстрация станка для обработки фланцев FF120 QuickFace | ручное управление …", https://www.youtube.com/watch?v=RETQUDL84tY. Портативные станки для обработки фланцев обычно имеют стандартные ограничения по вылету инструмента в диапазоне 20–40 мм, за пределами которого требуются удлиненные держатели инструмента или многократные проходы для поддержания стабильности резания и качества чистоты поверхности. Роль доказательства: общая поддержка; тип источника: исследование. Подтверждает: типичные ограничения по глубине резания для портативного оборудования для обработки фланцев. Примечание к области применения: фактическая глубина обработки значительно варьируется в зависимости от модели станка и конфигурации инструмента. ↩
-
"Диагностика неисправностей вращающегося оборудования с использованием вибрации … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4934321/. Зажимные устройства расширительного типа полагаются на радиальные силы трения, которые могут испытывать постепенное смещение (микропроскальзывание) при циклической нагрузке или вибрации, так как распределение нормальной силы может меняться в зависимости от динамических условий. Роль доказательства: механизм; тип источника: исследование. Подтверждает: механическое поведение зажимных приспособлений расширительного типа при динамических нагрузках. Примечание к области применения: фактическое проскальзывание зависит от величины силы расширения, состояния поверхности и частоты вибрации. ↩
-
"Механика внешней фиксации – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2504087/. Конструкции зажимных приспособлений замкнутого контура, создающие непрерывные пути нагрузки по периметру заготовки, как правило, обладают более высокой структурной жесткостью, чем радиальные расширительные системы, поскольку они распределяют силы ограничения более равномерно и снижают податливость зажимного механизма. Роль доказательства: механизм; тип источника: исследование. Подтверждает: структурные принципы, влияющие на жесткость приспособления в различных конфигурациях монтажа. Примечание к области применения: фактическая жесткость зависит от конкретной геометрии, свойств материала и реализации анкеровки. ↩
-
"46 CFR Часть 110 Подраздел 110.10", https://www.ecfr.gov/current/title-46/chapter-I/subchapter-J/part-110/subpart-110.10. Морские электротехнические стандарты определяют общие судовые системы напряжения, включая 440 В трехфазного тока для средних судов и 690 В для более крупных установок, хотя фактическое напряжение варьируется в зависимости от размера судна, страны регистрации и эпохи постройки. Роль доказательства: общая поддержка; тип источника: учреждение. Подтверждает: стандартные уровни напряжения, используемые в морских электрических системах. Примечание к области применения: стандарты напряжения варьируются в зависимости от типа судна, возраста и регулирующей юрисдикции. ↩
-
"Ручной станок для фланцев | Портативный с ручным управлением …", https://www.patriot-international.com/rental-equipment/machining-rental-equipments/manual-facer. Портативные станки для обработки фланцев с ручным управлением производятся в весовых категориях от примерно 10 до 25 кг для ручных моделей, предназначенных для доступа в ограниченном пространстве, где невозможно транспортировать или использовать оборудование с приводом. Роль доказательства: общая поддержка; тип источника: другое. Подтверждает: типичные весовые диапазоны для портативного ручного оборудования для обработки фланцев. Примечание к области применения: фактический вес варьируется в зависимости от производителя, диапазона мощности и входящих в комплект аксессуаров. ↩
-
"Обработка фланцев на месте с использованием нашего портативного станка …", https://www.facebook.com/qmstt/videos/onsite-flange-facing-featuring-our-portable-flange-facing-machinequalitech-machi/257494225613222/. Портативные станки для обработки фланцев выпускаются в различных классах мощности, при этом распространенные модели охватывают диапазоны диаметров примерно от 50 мм до 300–600 мм, хотя конкретные диапазоны резания и зажима варьируются в зависимости от производителя и конструкции станка. Роль доказательства: общая поддержка; тип источника: другое. Подтверждает: типичные диапазоны диаметров для портативного оборудования для обработки фланцев. Примечание к области применения: указанные диапазоны представляют собой общую доступность на рынке, а не универсальные стандарты. ↩
-
"Что такое биение в механической обработке? Причины, измерение и …", https://www.sincere-machining.com/what-is-runout-in-machining/. Операции прецизионной обработки уплотнительных поверхностей обычно задают допуски на биение при установке в диапазоне 0,02–0,10 мм, при этом для критических уплотнительных применений требуются более жесткие значения, а для менее требовательных условий допустимы более широкие допуски. Роль доказательства: общая поддержка; тип источника: исследование. Подтверждает: типичные допуски на биение для прецизионных операций обработки фланцев. Примечание к области применения: соответствующий допуск на биение зависит от требований к конечной поверхности и условий эксплуатации фланца. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.