

Come scegliere tra un tornio per flange a montaggio interno e un tornio per flange a montaggio esterno?
Il supporto errato non si monterà sulla flangia. Il lavoro quindi si interrompe in corrispondenza del tubo. L'accesso al foro, l'appoggio esterno e le vibrazioni determinano se il montaggio debba essere interno o esterno.
Un tornio per flange a disco con montaggio interno è la scelta ideale quando il foro è completo e può essere afferrato, solitamente a partire da 50 mm. Un tornio per flange a montaggio esterno è la scelta preferibile quando il foro è ostruito o troppo piccolo, o quando le vibrazioni della nave richiedono un serraggio esterno rigido.
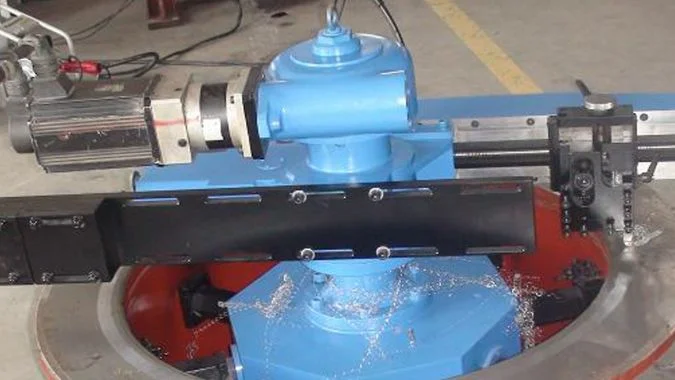
I torni per flange a montaggio interno ed esterno non si fissano nello stesso punto. Il primo si espande all'interno del foro. Il secondo blocca il bordo esterno. Un foro ostruito, un rivestimento a filo o un ponte soggetto a vibrazioni rendono impossibile uno di questi due montaggi. Tale differenza di montaggio è ciò che distingue un mandrino a disco interno da una macchina a montaggio esterno.
Qual è la differenza di montaggio tra un mandrino a disco interno e un tornio per flange a montaggio esterno?
I torni per flange a montaggio interno ed esterno si fissano in punti diversi della flangia. Quello errato non potrà quindi essere installato. La posizione del morsetto è la differenza.
Un mandrino a disco interno si espande verso l'esterno a partire dal foro della flangia. Un tornio per flange a montaggio esterno si serra verso l'interno partendo dal bordo esterno. Il montaggio interno utilizza il foro per il centraggio. Quello esterno non necessita affatto del foro.
Disco interno: espansione nel foro
Un mandrino a disco interno inserisce le gambe di supporto nel foro della flangia. Le gambe si espandono verso l'esterno e premono sulla parete del foro. Il corpo della macchina poggia sulla faccia della flangia e ruota. Il foro stesso centra la macchina, quindi la coassialità è più facile da mantenere1. Flange cave di grandi dimensioni, estremità di tubi e altre superfici con un foro passante completo sono adatte a questo tipo di montaggio. Una spianatrice per flange portatile necessita comunque di questo sistema di serraggio prima che la superficie di tenuta venga lavorata.
Montaggio esterno: bloccaggio del bordo esterno
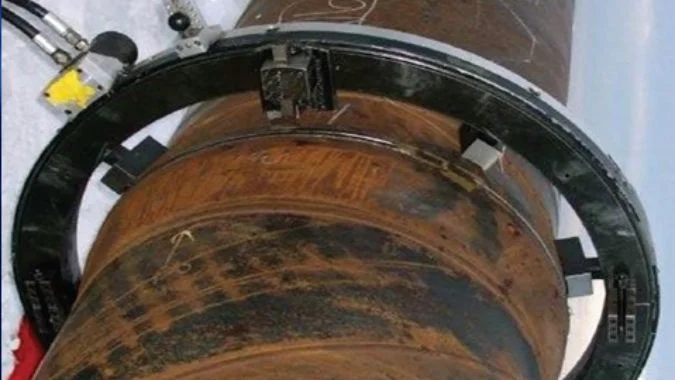
Un tornio per flange a montaggio esterno utilizza gambe di supporto esterne. Le gambe afferrano il diametro esterno della flangia e tirano verso l'interno. La macchina è sospesa sulla flangia e non richiede spazio a terra. Il foro può essere ostruito, troppo piccolo, usurato o chiuso. Tale condizione non impedisce il montaggio. Su un ponte soggetto a vibrazioni, le gambe esterne unite a un ancoraggio saldato a punti formano inoltre un anello chiuso più rigido rispetto a un manicotto di espansione.
Cosa deve essere verificato sulla flangia
Un foro sporco sposta il montaggio interno fuori centro. Il montaggio esterno necessita di almeno 50 mm di superficie di appoggio libera esternamente. Una flangia a filo con un rivestimento, chiusa da tubi o incassata non lascia spazio per il posizionamento delle gambe esterne. In tal caso è necessario utilizzare il montaggio interno o gambe lunghe personalizzate. I tubi adiacenti che impediscono alle gambe interne di espandersi costringono a passare al sistema opposto.
| Montaggio | Posizione del serraggio | Necessita di un foro utilizzabile? | Vestibilità tipica |
|---|---|---|---|
| Disco interno | Si espande sulla parete del foro | Sì | Diametro interno completo e ampio |
| Montaggio esterno | Afferra il bordo esterno | No | Foro ostruito, piccolo o usurato |
Perché una flangia cieca o con accesso al diametro interno favorisce il tornio per flange a disco con montaggio interno?
Il bordo esterno di una flangia cieca o imballata è spesso ostruito. Le staffe esterne non hanno quindi alcun appoggio. Il foro è l'unico percorso ancora libero.
Una flangia cieca o con accesso al diametro interno favorisce un tornio a disco con montaggio interno perché il bordo esterno è spesso ostruito da tubi, valvole o un involucro. Il mandrino si espande nel foro, corrisponde al riferimento del foro e non necessita di appoggio esterno.
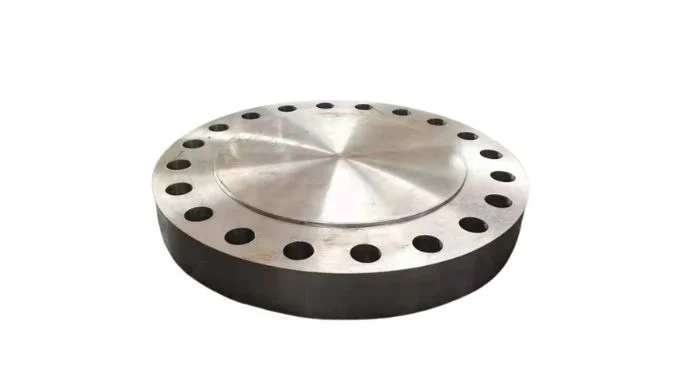
Il bordo esterno è spesso ostruito
Le flange cieche e quelle con accesso al diametro interno sono spesso posizionate su tubi, valvole o pompe. Le parti adiacenti chiudono quindi il bordo esterno. Le griffe esterne non possono raggiungere o non possono fare presa. Un mandrino a disco interno si espande dal foro e non occupa alcuno spazio esterno. Le flange incassate e quelle a filo con un involucro presentano lo stesso problema esterno. Le staffe esterne non hanno punti di appoggio. Il montaggio interno è quindi l'unica soluzione percorribile.
Il foro è il riferimento per la spianatura
La lavorazione della faccia della flangia utilizza spesso il foro come riferimento di posizionamento. L'espansione interna parte dallo stesso riferimento, quindi lo scostamento del riferimento rimane minimo. Le estremità dei tubi e le facce con accesso al diametro interno che presentano ancora un foro completo si adattano al mandrino. Una copertura senza diametro interno utilizzabile non rientra in questo caso. Tale lavoro richiede un bloccaggio esterno.
La corsa della griffa deve comunque corrispondere
La forza di espansione interna cambia con la posizione della griffa. La corsa efficace della griffa deve coprire il foro. Anche la dimensione della connessione della flangia deve corrispondere al foro del mandrino della macchina. Un diametro da catalogo corretto non verrà comunque montato se questi due accoppiamenti non corrispondono. Le foto dell'appoggio esterno e una misurazione del foro devono essere incluse nel controllo prima dell'invio della macchina.
| Condizione della flangia | Perché si preferisce il disco interno | Quando non è indicato |
|---|---|---|
| Diametro esterno ostruito da tubi, valvole o un involucro | Le staffe esterne non hanno appoggio | Il diametro esterno è libero e il foro è chiuso |
| Il diametro interno è completo e accessibile | Il mandrino si espande sul riferimento del foro | Nessun foro utilizzabile |
| Faccia dell'estremità del tubo con diametro interno | Lo spazio esterno è spesso limitato | Copertura solida senza diametro interno |
| Flangia incassata o a filo | Le gambe esterne non possono poggiare | Esistono gambe esterne lunghe personalizzate |
Quando si dovrebbe utilizzare un tornio per flange a disco con montaggio interno o un tornio per flange a montaggio esterno in officina o a bordo di una nave?
Le lavorazioni in officina e a bordo nave non condividono lo stesso tipo di montaggio. Un foro passante favorisce il montaggio interno. Un foro ostruito, un ponte soggetto a vibrazioni o un portello stretto favoriscono il montaggio esterno.
Un tornio con disco di montaggio interno è adatto a lavori in officina o a bordo nave quando il foro è passante e di grandi dimensioni. Un tornio a montaggio esterno è adatto a fori ostruiti, ponti vibranti, spazi ristretti o alimentazione a 220 V. È il foro insieme al sito di lavoro a determinare la scelta, non una regola fissa.
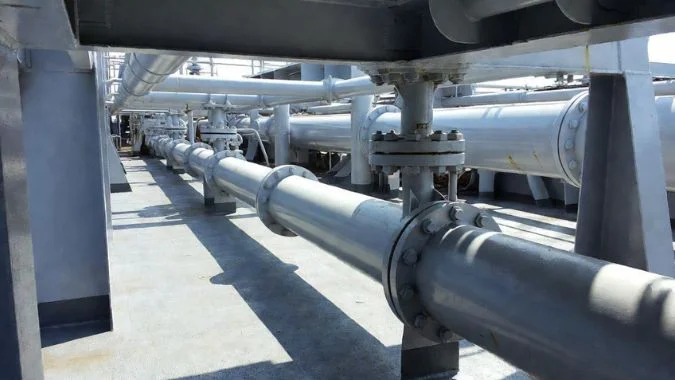
Esamina il foro, poi il sito di lavoro
Non esiste una soluzione universale. Il foro rappresenta la prima verifica in loco. Un foro passante, regolare e accessibile, specialmente su grandi diametri, favorisce il montaggio interno. I piedini si espandono dal foro, si autocentrano e mantengono la coassialità per le superfici di tenuta e le sedi per guarnizioni ottagonali o RX2. Un foro ostruito, usurato o chiuso favorisce il montaggio esterno. I piedini fanno presa sul diametro esterno (OD). La macchina si aggancia alla flangia. Una flangia grande con accesso al foro favorisce il montaggio interno. Un buon bordo esterno con foro ostruito favorisce quello esterno. Una piccola riparazione temporanea della faccia favorisce innanzitutto un modello a manovella.
All'interno dell'officina
Le grandi flange con fori passanti mantengono una geometria più precisa con il montaggio interno. Una planarità di 0,05 mm e Ra ≤ 3,23 è un risultato tipico del montaggio interno su flange di processo DN50–DN300 e può soddisfare le norme ASME B16.54. Collettori e bocchelli di recipienti superiori al DN300 con diametro interno (ID) passante sono anch'essi adatti al montaggio interno. Una faccia DN600 con foro passante è un lavoro da eseguire internamente. Fori usurati in modo irregolare e coperture chiuse richiedono un montaggio esterno. Danni più profondi di 30 mm potrebbero richiedere bracci portautensile estesi5, o una ricarica di saldatura prima della lavorazione. Al di sotto del DN300, un foro ostruito o uno spazio ristretto in officina favoriscono il montaggio esterno.
A bordo nave
I ponti e le piattaforme offshore sono soggetti a vibrazioni. L'espansione interna può subire micro-slittamenti6. . I piedini esterni sul diametro esterno (OD) uniti a un ancoraggio saldato a punti garantiscono un circuito più rigido7. Il montaggio interno non è sempre più preciso. In un lavoro soggetto a vibrazioni, il circuito chiuso esterno rappresenta il montaggio più stabile.
L'alimentazione a bordo nave è spesso 440 V / 60 Hz o 690 V8. Le grandi macchine interne potrebbero richiedere 380 V. Molti modelli esterni funzionano a 220 V monofase tramite un trasformatore navale. Un modello che accetta 220 V ±10% è più facile da alimentare.
I portelli e i passi d'uomo delle torri possono essere più piccoli della cassa di imballaggio. Le macchine esterne spesso si smontano per il trasporto. Un'unità interna a manovella da 15 kg9 può passare attraverso un corridoio di tubazioni o un angolo della sala pompe senza motore e senza cavo. Il tempo in bacino di carenaggio è breve. Il montaggio esterno può essere eseguito, tagliato e rimosso in un giorno, evitando che una valvola debba lasciare la nave per l'officina.
| Sito / condizione | Montaggio preferito | Perché |
|---|---|---|
| Alesaggio completo, DN300+ o DN600+ | Disco interno | Autocentraggio e coassialità |
| DN50–DN300, alesaggio completo, officina | Disco interno | 0,05 mm / Ra ≤ 3,2 tipico |
| Alesaggio bloccato o usurato, officina | Montaggio esterno | Presa sul diametro esterno (OD), non richiesto il diametro interno (ID) |
| Vibrazioni della nave / oscillazioni offshore | Montaggio esterno | Anello rigido, meno micro-slittamento |
| Solo 220 V, o nessuna alimentazione | 220 V esterno, o manovella da 15 kg | Potenza e accesso |
| Portello stretto o galleria di tubazioni | Esterno (smontabile) o a manovella | Dimensione del passaggio |
Cosa succede se il foro della flangia è troppo piccolo per la portata del mandrino a disco?
Un mandrino a disco che non può entrare nell'alesaggio non può essere montato. Forzarlo internamente causa tagli eccentrici sulla faccia. Il metodo di bloccaggio deve essere modificato.
Se l'alesaggio della flangia è troppo piccolo per la portata del mandrino a disco, la prima mossa è il bloccaggio con montaggio esterno sul bordo esterno. Artigli più piccoli o un mandrino di espansione sono l'alternativa quando è necessario mantenere il bloccaggio interno. Il limite inferiore di bloccaggio è più importante del limite superiore di lavorazione.
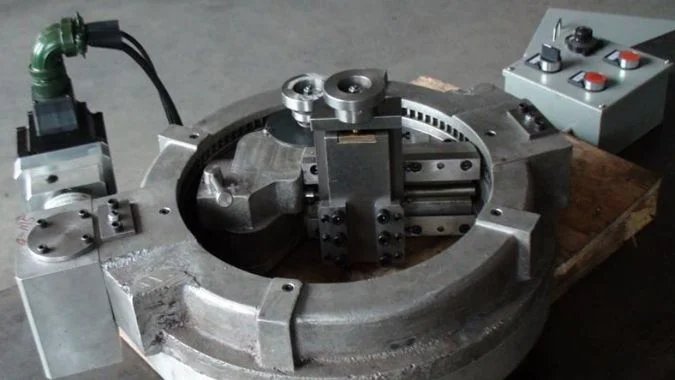
Cambiare il morsetto, non forzare il disco
Un alesaggio troppo piccolo per il mandrino a disco non può sopportare l'espansione interna. Forzare il mandrino porta a un montaggio errato o a una presa all'estremità della corsa degli artigli, con conseguente perdita di forza. La prima modifica da apportare è il montaggio esterno. I bordi esterni regolari consentono alle gambe o agli artigli di fare presa sul diametro esterno (OD). In questo caso, la dimensione dell'alesaggio non è rilevante. Alcune macchine tagliano da 0 a 300 mm e bloccano circa da 50 a 305 mm sul diametro esterno10. Tali intervalli sono progettati per flange piccole con alesaggi ostruiti o usurati. La verifica durante l'acquisto consiste nel controllare se il limite inferiore del diametro di bloccaggio copre il diametro esterno della flangia. Il limite superiore del diametro di lavorazione non è il criterio corretto per questa verifica. Lavorazioni di emergenza su diametri ridotti possono scendere fino a 25,4 mm su un modello manuale esterno.
Mantenere il bloccaggio interno solo con artigli più piccoli o un mandrino di espansione
Il bloccaggio interno può essere mantenuto se si adattano artigli più piccoli, o se un mandrino di espansione nel cono del mandrino sostiene l'alesaggio piccolo. Alcuni mandrini accettano artigli sostituibili e possono ridurre l'intervallo di serraggio. La forza di serraggio cambia comunque con la posizione dell'artiglio. A un diametro ridotto, la corsa è vicina al suo arresto e la presa può diminuire. Ciò deve essere confermato prima dell'inizio del lavoro.
Allineare dopo il montaggio
Un comparatore a quadrante deve verificare il montaggio. Il disallineamento (runout) deve rimanere entro 0,05 mm prima del taglio11. Un errore maggiore provoca una svasatura. Se anche il bordo esterno è irregolare e il foro è ancora troppo piccolo, l'unica soluzione rimanente potrebbe essere un dispositivo speciale o l'invio in officina esterna.
| Opzione | Quando funziona | Cosa verificare |
|---|---|---|
| Montaggio esterno sul diametro esterno (OD) | Il bordo esterno è regolare | Il limite inferiore del diametro di serraggio copre l'OD |
| Griffe più piccole o un mandrino espandibile | È necessario mantenere il montaggio interno e rimane un diametro interno (ID) piccolo | Corsa della griffa e presa residua al diametro piccolo |
| Allineamento con comparatore a quadrante | Dopo qualsiasi montaggio | Disallineamento entro 0,05 mm prima del taglio |
| Dispositivo speciale o invio in officina esterna | L'OD è irregolare e il foro è ancora troppo piccolo | Condizioni in loco, non il limite superiore da catalogo |
Conclusione
Il foro aperto e grande richiede un montaggio interno. Un foro ostruito o una tavola vibrante richiedono un montaggio esterno. Lo spazio di appoggio deve essere confermato prima della spedizione della macchina.
-
"Progresso della ricerca sulla tecnologia di allineamento di precisione degli utensili...", https://pmc.ncbi.nlm.nih.gov/articles/PMC11509547/. Il fissaggio centrato sul foro nella lavorazione rotativa stabilisce un riferimento comune tra la superficie di riferimento del pezzo e l'asse dell'utensile di taglio, riducendo l'errore di posizionamento cumulativo rispetto ai metodi di riferimento esterni. Ruolo della prova: meccanismo; tipo di fonte: ricerca. Supporta: il principio meccanico secondo cui il montaggio centrato sul foro influenza la precisione di allineamento. Nota sullo scopo: la coassialità effettiva dipende dalle condizioni del foro, dall'uniformità della forza di espansione e dalla rigidità della macchina. ↩
-
"Cos'è una flangia con giunto ad anello (RTJ)?", https://www.coastalflange.com/blog/what-is-a-ring-type-joint-rtj-flange/. Le sedi per anelli di tipo RX e ottagonali sono profili lavorati con precisione specificati in norme come l'API 6A per le guarnizioni metalliche ad anello in applicazioni ad alta pressione, che richiedono un'accurata geometria della sede e una finitura superficiale per garantire il corretto alloggiamento della guarnizione e l'integrità della tenuta. Ruolo della prova: definizione; tipo di fonte: governativa. Supporta: la definizione e l'applicazione di tipi specifici di sedi per flange. ↩
-
"Guida alle tolleranze delle flange ASME B16.5 | PDF", https://www.scribd.com/document/426755531/Tolerance-as-per-B16-5. La norma ASME B16.5 specifica i requisiti di finitura della faccia della flangia, comprese le tolleranze di planarità e i valori di rugosità superficiale per applicazioni in pressione, con tipici valori Ra compresi tra 3,2 e 12,5 μm a seconda del tipo di guarnizione e delle condizioni di esercizio. Ruolo della prova: supporto generale; tipo di fonte: governativa. Supporta: i requisiti tipici di planarità e finitura superficiale per i collegamenti flangiati. Nota sull'ambito: la norma specifica i requisiti piuttosto che la precisione di lavorazione raggiungibile. ↩
-
"Finitura della faccia della flangia ASME B16.5", http://www.pipingpipeline.com/asme-b16-5-flg-facing-finish.html. La norma ASME B16.5 stabilisce standard dimensionali e tolleranze per flange per tubi e raccordi flangiati, incluse specifiche per la finitura della faccia della flangia, la planarità e la consistenza superficiale per garantire prestazioni di tenuta adeguate nei sistemi di tubazioni in pressione. Ruolo della prova: definizione; tipo di fonte: governativa. Supporta: l'ambito e i requisiti della ASME B16.5 per le superfici delle flange. ↩
-
"Demo dell'utensile per la rifinitura della faccia della flangia FF120 QuickFace | Azionato a mano …", https://www.youtube.com/watch?v=RETQUDL84tY. Le macchine portatili per la rifinitura delle facce delle flange hanno solitamente limitazioni standard di portata dell'utensile nell'intervallo di 20–40 mm, oltre il quale diventano necessari portautensili estesi o passate multiple per mantenere la stabilità di taglio e la qualità della finitura superficiale. Ruolo della prova: supporto generale; tipo di fonte: ricerca. Supporta: le limitazioni tipiche della profondità di taglio per le attrezzature portatili di lavorazione delle flange. Nota sull'ambito: la capacità di profondità effettiva varia significativamente a seconda del modello di macchina e della configurazione dell'utensile. ↩
-
"Diagnosi dei guasti per macchinari rotanti utilizzando vibrazioni … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4934321/. I dispositivi di bloccaggio a espansione si basano su forze di attrito radiale che possono subire spostamenti incrementali (micro-scorrimento) se sottoposti a carichi ciclici o vibrazioni, poiché la distribuzione della forza normale può variare con le condizioni dinamiche. Ruolo della prova: meccanismo; tipo di fonte: ricerca. Supporta: il comportamento meccanico dei dispositivi di fissaggio a espansione sotto carico dinamico. Nota sull'ambito: lo scorrimento effettivo dipende dall'entità della forza di espansione, dalle condizioni superficiali e dalla frequenza di vibrazione. ↩
-
"La meccanica della fissazione esterna – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2504087/. I design di fissaggio a circuito chiuso che creano percorsi di carico continui attraverso il perimetro del pezzo in lavorazione mostrano generalmente una maggiore rigidità strutturale rispetto ai sistemi a espansione radiale, poiché distribuiscono le forze di vincolo in modo più uniforme e riducono la cedevolezza nel meccanismo di serraggio. Ruolo della prova: meccanismo; tipo di fonte: ricerca. Supporta: i principi strutturali che influenzano la rigidità del fissaggio in diverse configurazioni di montaggio. Nota sull'ambito: la rigidità effettiva dipende dalla geometria specifica, dalle proprietà del materiale e dall'implementazione dell'ancoraggio. ↩
-
"46 CFR Parte 110 Sottoparte 110.10", https://www.ecfr.gov/current/title-46/chapter-I/subchapter-J/part-110/subpart-110.10. Gli standard elettrici marittimi specificano i sistemi di tensione comuni a bordo delle navi, inclusi 440V trifase per le navi di medie dimensioni e 690V per installazioni più grandi, sebbene le tensioni effettive varino in base alle dimensioni della nave, allo stato di bandiera e all'epoca di costruzione. Ruolo della prova: supporto generale; tipo di fonte: istituzionale. Supporta: i livelli di tensione standard utilizzati nei sistemi elettrici marini. Nota sull'ambito: gli standard di tensione variano in base al tipo di nave, all'età e alla giurisdizione normativa. ↩
-
"Rifinitore manuale per flange | Portatile azionato a mano …", https://www.patriot-international.com/rental-equipment/machining-rental-equipments/manual-facer. Le macchine portatili manuali per la rifinitura delle facce delle flange sono prodotte in classi di peso che vanno da circa 10 a 25 kg per i modelli manuali, progettate per l'accesso in spazi confinati dove le apparecchiature motorizzate non possono essere trasportate o utilizzate. Ruolo della prova: supporto generale; tipo di fonte: altro. Supporta: le fasce di peso tipiche per le apparecchiature portatili manuali di lavorazione delle flange. Nota sull'ambito: il peso effettivo varia in base al produttore, alla gamma di capacità e agli accessori inclusi. ↩
-
"Rifinitura della faccia della flangia in loco con il nostro rifinitore portatile …", https://www.facebook.com/qmstt/videos/onsite-flange-facing-featuring-our-portable-flange-facing-machinequalitech-machi/257494225613222/. Le macchine portatili per la rifinitura delle facce delle flange sono prodotte in varie classi di capacità, con modelli comuni che coprono gamme di diametro da circa 50 mm a 300–600 mm, sebbene le specifiche gamme di taglio e serraggio varino in base al produttore e al design della macchina. Ruolo della prova: supporto generale; tipo di fonte: altro. Supporta: le tipiche gamme di capacità di diametro per le apparecchiature portatili di lavorazione delle flange. Nota sull'ambito: le gamme citate rappresentano la disponibilità generale del mercato piuttosto che standard universali. ↩
-
"Cos'è il runout nella lavorazione meccanica? Cause, misurazione e …", https://www.sincere-machining.com/what-is-runout-in-machining/. Le operazioni di lavorazione di precisione per le superfici di tenuta specificano comunemente tolleranze di runout di impostazione nell'intervallo di 0,02–0,10 mm, con valori più ristretti richiesti per applicazioni di tenuta critiche e tolleranze maggiori accettabili per servizi meno impegnativi. Ruolo della prova: supporto generale; tipo di fonte: ricerca. Supporta: le tolleranze di runout tipiche per le operazioni di lavorazione di precisione delle flange. Nota sull'ambito: la tolleranza di runout appropriata dipende dai requisiti finali della superficie e dalle condizioni di servizio della flangia. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.