

Comment choisir entre un tour à bride à montage interne pour disques et un tour à bride à montage externe ?
Le mauvais montage ne pourra pas être installé sur la bride. Le travail s'arrête alors au niveau de la tuyauterie. L'accès à l'alésage, la portée extérieure et les vibrations déterminent le choix entre un montage interne ou externe.
Un tour à bride à montage interne est privilégié lorsque l'alésage est complet et peut être saisi, généralement à partir de 50 mm. Un tour à bride à montage externe est choisi lorsque l'alésage est obstrué, trop petit ou lorsque les vibrations du navire nécessitent une fixation extérieure rigide.
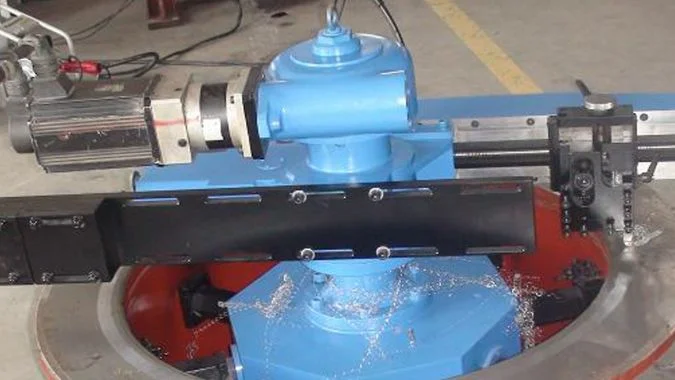
Les tours à bride internes et externes ne se fixent pas au même endroit. L'un s'expanse à l'intérieur de l'alésage. L'autre se serre sur le bord extérieur. Un alésage obstrué, une coque affleurante ou un pont soumis à des vibrations rendent l'un de ces deux montages impossible. Cette différence de montage est ce qui distingue un mandrin à disque interne d'une machine à montage externe.
Quelle est la différence de montage entre un mandrin à disque interne et un tour à bride à montage externe ?
Les tours à bride internes et externes se fixent à des endroits différents sur la bride. Le mauvais modèle ne pourra donc pas être installé. La position de serrage est la différence clé.
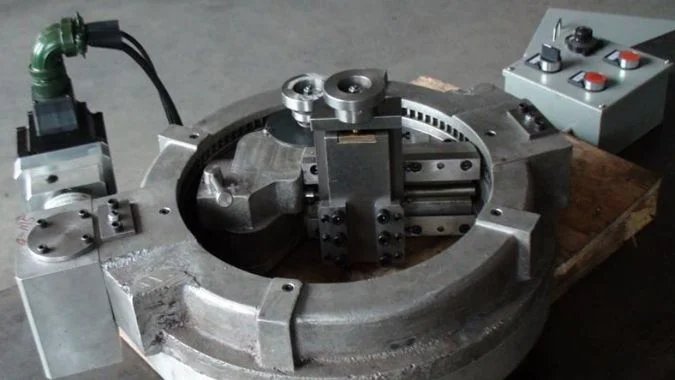
Un mandrin à disque interne s'expanse vers l'extérieur depuis l'alésage de la bride. Un tour à bride à montage externe se serre vers l'intérieur depuis le bord extérieur. Le modèle interne utilise l'alésage pour le centrage. Le modèle externe n'a pas besoin de l'alésage.
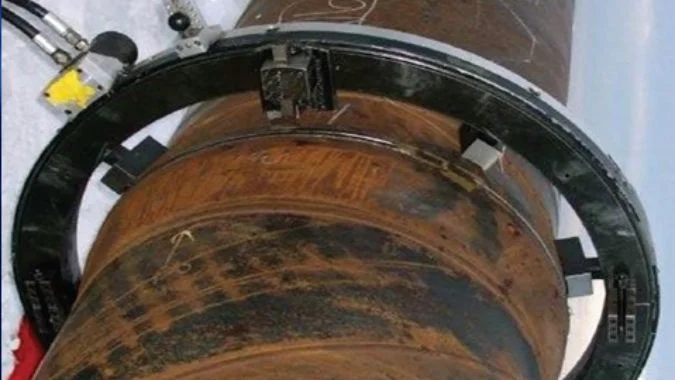
Disque interne : expansion dans l'alésage
Un mandrin à disque interne insère des pieds de support dans l'alésage de la bride. Les pieds s'expansent vers l'extérieur et poussent contre la paroi de l'alésage. Le corps de la machine est suspendu à la face de la bride et tourne. L'alésage lui-même centre la machine, facilitant ainsi le maintien de la coaxialité1. Les grandes brides creuses, les extrémités de tuyaux et les autres surfaces avec un alésage complet conviennent à ce montage. Une machine à dresser les brides portable doit être fixée de cette manière avant que la face d'étanchéité ne soit usinée.
Montage externe : serrage sur le bord extérieur
Un tour à bride à montage externe utilise des pieds de support extérieurs. Les pieds saisissent le diamètre extérieur de la bride et tirent vers l'intérieur. La machine est suspendue à la bride et ne nécessite pas d'espace au sol. L'alésage peut être obstrué, trop petit, usé ou fermé. Cet état n'empêche pas le montage. Sur un pont vibrant, les pieds extérieurs associés à un ancrage soudé forment une boucle fermée plus rigide qu'un manchon d'expansion.
Conditions nécessaires sur la bride
Un alésage encrassé déséquilibre le centrage d'un montage interne. Le montage externe nécessite au moins 50 mm de portée extérieure libre. Une bride affleurante à une coque, entourée de tuyaux ou encastrée ne laisse aucun espace pour les pieds du montage externe. Ce travail nécessite alors un montage interne ou des pieds longs personnalisés. Des tuyaux adjacents empêchant l'expansion des pieds internes imposent le choix inverse.
| Montage | Emplacement de serrage | Nécessite un alésage utilisable ? | Ajustement standard |
|---|---|---|---|
| Disque interne | S'expanse sur la paroi de l'alésage | Oui | DI complet et large |
| Montage externe | Saisit le bord extérieur | Non | Alésage obstrué, petit ou usé |
Pourquoi une bride aveugle ou accessible par l'intérieur favorise-t-elle le tour à bride à montage interne ?
Le bord extérieur d'une bride pleine ou compacte est souvent obstrué. Les griffes externes n'ont alors aucune surface d'appui. L'alésage est le passage encore accessible.
Une bride pleine ou accessible par le diamètre intérieur privilégie un tour à disque de montage interne, car le bord extérieur est souvent obstrué par des tuyaux, des vannes ou une enveloppe. Le mandrin s'expanse dans l'alésage, s'aligne sur la référence de l'alésage et ne nécessite aucun appui extérieur.
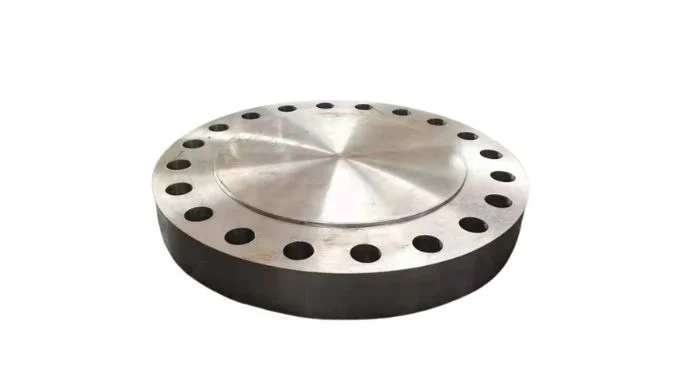
Le bord extérieur est souvent obstrué
Les brides pleines et celles accessibles par le diamètre intérieur sont souvent installées sur des tuyaux, des vannes ou des pompes. Les pièces adjacentes enserrent alors le bord extérieur. Les griffes externes ne peuvent pas atteindre ou saisir la pièce. Un mandrin à disque interne s'expanse depuis l'orifice et n'occupe aucun espace extérieur. Les brides encastrées ou affleurantes à une enveloppe présentent le même problème extérieur. Les pieds externes n'ont nulle part où se poser. Le montage interne est alors la solution encore disponible.
L'alésage est la référence de surfaçage
Le surfaçage de bride utilise souvent l'alésage comme référence de positionnement. L'expansion interne commence sur cette même référence, ce qui minimise le décalage. Les extrémités de tuyaux et les faces accessibles par le diamètre intérieur qui possèdent encore un alésage complet correspondent au mandrin. Un couvercle sans diamètre intérieur utilisable ne rentre pas dans ce cas de figure. Ce travail nécessite une fixation externe.
La course de la griffe doit correspondre
La force d'expansion interne varie avec la position de la griffe. La course effective de la griffe doit couvrir l'alésage. La taille de la connexion de la bride doit également correspondre à l'alésage de la broche de la machine. Un diamètre de catalogue correct ne pourra pas être monté si ces deux ajustements ne sont pas respectés. Des photos de l'appui extérieur et une mesure de l'alésage doivent être vérifiées avant l'envoi de la machine.
| État de la bride | Pourquoi le disque interne est privilégié | Quand ce n'est pas le cas |
|---|---|---|
| Diamètre extérieur enserré par des tuyaux, des vannes ou une enveloppe | Les pieds externes n'ont aucun appui | Le diamètre extérieur est dégagé et l'alésage est fermé |
| Le diamètre intérieur est complet et accessible | Le mandrin s'expanse sur la référence de l'alésage | Aucun alésage utilisable |
| Face d'extrémité du tuyau avec diamètre intérieur | L'espace extérieur est souvent restreint | Couvercle plein sans diamètre intérieur |
| Bride encastrée ou affleurante | Les pieds extérieurs ne peuvent pas reposer | Il existe des pieds externes longs personnalisés |
Quand devez-vous utiliser un tour à bride à disque interne ou un tour à bride à montage externe en atelier ou à bord d'un navire ?
Les travaux d'atelier et les travaux embarqués ne partagent pas le même montage. Un alésage complet privilégie le montage interne. Un alésage obstrué, un pont vibrant ou une écoutille étroite privilégient le montage externe.
Un tour à disque à montage interne convient à un atelier ou à un travail sur navire lorsque l'alésage est complet et large. Un tour à montage externe convient à un alésage obstrué, un pont vibrant, un accès restreint ou une alimentation 220 V. L'alésage et le site déterminent le choix, il n'y a pas de règle fixe.
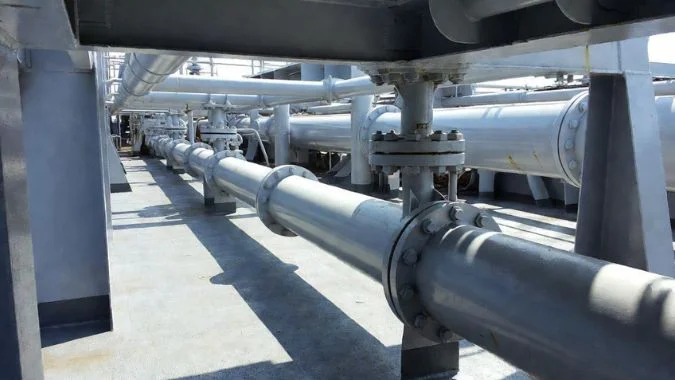
Examinez l'alésage, puis le site.
Il n'y a pas de solution universelle. L'alésage est le premier élément à vérifier sur site. Un alésage complet, régulier et accessible, particulièrement sur un grand diamètre, favorise le montage interne. Les pieds s'expansent à partir de l'alésage, se centrent d'eux-mêmes et maintiennent la coaxialité pour les faces d'étanchéité et les rainures de joints octogonaux ou RX2. Un alésage obstrué, usé ou fermé privilégie le montage externe. Les pieds agrippent le diamètre extérieur. La machine est suspendue à la bride. Une grande bride avec accès à l'alésage favorise le montage interne. Un bord extérieur en bon état avec un alésage obstrué favorise le montage externe. Une petite réparation de face temporaire privilégie d'abord un modèle à manivelle.
En atelier
Les grandes brides avec des alésages complets conservent une géométrie plus précise avec un montage interne. Une planéité de 0,05 mm et une rugosité Ra ≤ 3,23 sont des résultats typiques pour un montage interne sur des brides de process DN50–DN300 et peuvent respecter la norme ASME B16.54. Les collecteurs et les tubulures de réservoirs au-delà du DN300 avec un diamètre intérieur complet conviennent également au montage interne. Une face DN600 avec un alésage complet est un travail pour montage interne. Les alésages usés de manière inégale et les couvercles fermés nécessitent un montage externe. Un endommagement supérieur à 30 mm peut nécessiter des bras d'outils rallongés5, ou une recharge par soudure avant l'usinage. En dessous du DN300, un alésage obstrué ou un espace restreint en atelier favorise également le montage externe.
À bord d'un navire
Les ponts et les plates-formes offshore subissent des vibrations. L'expansion interne peut provoquer un micro-glissement6. . Les pieds externes sur le diamètre extérieur combinés à une ancre soudée par points maintiennent une boucle plus rigide7. Le montage interne n'est pas toujours plus précis. Pour un travail soumis aux vibrations, la boucle fermée externe constitue le montage le plus stable.
L'alimentation électrique des navires est souvent de 440 V / 60 Hz ou 690 V.8. Les grandes machines internes peuvent nécessiter 380 V. De nombreux modèles externes fonctionnent en 220 V monophasé après un transformateur marin. Un modèle acceptant 220 V ±10 % est plus facile à alimenter.
Les écoutilles et les accès aux tours peuvent être plus petits que la caisse d'emballage. Les machines externes se démontent souvent pour le transport. Une unité interne à manivelle de 15 kg9 peut passer par un couloir de tuyauterie ou un coin de salle des pompes sans moteur ni câble. La durée de mise en cale sèche est courte. Le montage externe peut être installé, utilisé et retiré en une journée, évitant ainsi de devoir envoyer une vanne à l'atelier.
| Site / condition | Montage privilégié | Pourquoi |
|---|---|---|
| Alésage complet, DN300+ ou DN600+ | Disque interne | Auto-centrage et coaxialité |
| DN50–DN300, alésage complet, atelier | Disque interne | 0,05 mm / Ra ≤ 3,2 typique |
| Alésage bloqué ou usé, atelier | Montage externe | Prise sur diamètre extérieur, aucun diamètre intérieur requis |
| Vibrations du navire / balancement en mer | Montage externe | Boucle rigide, moins de micro-glissement |
| 220 V uniquement, ou sans alimentation | 220 V externe, ou manivelle de 15 kg | Alimentation et accès |
| Écoutille étroite ou galerie de tuyauterie | Externe (démontable) ou à manivelle | Taille de passage |
Que se passe-t-il si l'alésage de la bride est trop petit pour la plage du mandrin à disque ?
Un mandrin à disque qui ne peut pas pénétrer dans l'alésage ne pourra pas être monté. Forcer l'insertion interne provoque alors un faux-rond de la face. La méthode de serrage doit être modifiée.
Si l'alésage de la bride est trop petit pour la plage du mandrin à disque, la première solution est un serrage par montage externe sur le rebord extérieur. Des griffes plus petites ou un mandrin expansible constituent l'alternative si le serrage interne est impératif. La limite inférieure de serrage est plus importante que la limite supérieure d'usinage.
Changez le serrage, ne forcez pas le disque.
Un alésage trop petit pour le mandrin à disque ne permet pas une expansion interne. Forcer le mandrin empêche alors le montage, ou il se bloque en fin de course des griffes et la force diminue. Le premier changement consiste à opter pour un montage externe. Des bords extérieurs réguliers permettent aux pieds ou aux griffes de saisir le diamètre extérieur. La taille de l'alésage n'a alors plus d'importance. Certaines machines usinent de 0 à 300 mm et serrent environ de 50 à 305 mm par l'extérieur.10. Ces plages sont conçues pour les petites brides avec des alésages bloqués ou usés. La vérification lors de l'achat consiste à s'assurer que la limite inférieure du diamètre de serrage couvre le diamètre extérieur de la bride. La limite supérieure du diamètre d'usinage n'est pas le critère déterminant. Les travaux d'urgence sur petits diamètres peuvent descendre jusqu'à 25,4 mm sur un modèle manuel externe.
Restez en interne uniquement avec des griffes plus petites ou un mandrin expansible.
Le serrage interne peut être maintenu si des griffes plus petites s'adaptent, ou si un mandrin expansible dans le cône de la broche retient le petit alésage. Certains mandrins acceptent des griffes remplaçables et peuvent réduire la plage de serrage. La force de serrage varie toujours en fonction de la position des griffes. À un petit diamètre, la course est proche de sa butée et l'adhérence peut diminuer. Cela doit être confirmé avant le début du travail.
Alignez après le montage.
Un comparateur à cadran doit vérifier le montage. Le faux-rond doit rester inférieur à 0,05 mm avant la coupe11. Une erreur plus importante entraîne un usinage en forme d'évasement. Si le bord extérieur est également irrégulier et que l'alésage est encore trop petit, un montage spécial ou une sous-traitance en atelier peut être la seule solution restante.
| Option | Quand cela fonctionne | Ce qu'il faut vérifier |
|---|---|---|
| Montage externe sur le diamètre extérieur (OD) | Le bord extérieur est régulier | La limite inférieure du diamètre de serrage couvre le diamètre extérieur (OD) |
| Griffes plus petites ou mandrin de broche | Le montage interne est obligatoire et un petit diamètre interne subsiste | Course des griffes et prise restante au petit diamètre |
| Alignement au comparateur à cadran | Après tout montage | Faux-rond inférieur à 0,05 mm avant la coupe |
| Montage spécial ou sous-traitance en atelier | Le diamètre extérieur (OD) est irrégulier et l'alésage est encore trop petit | Conditions sur site, et non la limite supérieure du catalogue |
Conclusion
L'alésage large et ouvert permet un montage interne. Un alésage bloqué ou un plateau vibrant nécessite un montage externe. L'espace de réception doit être confirmé avant l'expédition de la machine.
-
" Progrès de la recherche sur la technologie d'alignement d'outils de précision… ", https://pmc.ncbi.nlm.nih.gov/articles/PMC11509547/. Le bridage centré sur l'alésage dans l'usinage rotatif établit une référence commune entre la surface de référence de la pièce et l'axe de l'outil de coupe, réduisant l'erreur de positionnement cumulée par rapport aux méthodes de référence externes. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : le principe mécanique selon lequel le montage centré sur l'alésage affecte la précision de l'alignement. Note de portée : La coaxialité réelle dépend de l'état de l'alésage, de l'uniformité de la force d'expansion et de la rigidité de la machine. ↩
-
" Qu'est-ce qu'une bride à joint annulaire (RTJ) ? ", https://www.coastalflange.com/blog/what-is-a-ring-type-joint-rtj-flange/. Les gorges pour joints annulaires de type RX et octogonal sont des profils usinés avec précision, spécifiés dans des normes telles que l'API 6A pour les joints métalliques dans les applications à haute pression. Ils exigent une géométrie de gorge et un état de surface précis pour garantir une assise correcte du joint et l'intégrité de l'étanchéité. Rôle de la preuve : définition ; type de source : gouvernement. Supporte : la définition et l'application de types de gorges de bride spécialisés. ↩
-
" Guide des tolérances des brides ASME B16.5 | PDF ", https://www.scribd.com/document/426755531/Tolerance-as-per-B16-5. La norme ASME B16.5 spécifie les exigences relatives à l'état de surface des faces de bride, incluant les tolérances de planéité et les valeurs de rugosité pour les applications sous pression, avec des valeurs Ra typiques allant de 3,2 à 12,5 μm selon le type de joint et les conditions de service. Rôle de la preuve : soutien général ; type de source : gouvernement. Supporte : les exigences typiques de planéité et d'état de surface pour les assemblages à brides. Note de portée : la norme spécifie des exigences plutôt qu'une précision d'usinage réalisable. ↩
-
" État de surface des faces de bride ASME B16.5 ", http://www.pipingpipeline.com/asme-b16-5-flg-facing-finish.html. L'ASME B16.5 établit des normes dimensionnelles et des tolérances pour les brides de tuyauterie et les accessoires à brides, incluant les spécifications relatives à la finition, à la planéité et à la texture de surface des faces de bride pour garantir des performances d'étanchéité adéquates dans les systèmes de tuyauterie sous pression. Rôle de la preuve : définition ; type de source : gouvernement. Supporte : la portée et les exigences de l'ASME B16.5 pour les surfaces de bride. ↩
-
" Démo de l'outil de surfaçage de bride FF120 QuickFace | Fonctionnement manuel… ", https://www.youtube.com/watch?v=RETQUDL84tY. Les machines portables de surfaçage de brides ont généralement une portée d'outil standard limitée à une plage de 20 à 40 mm, au-delà de laquelle des porte-outils étendus ou des passes multiples deviennent nécessaires pour maintenir la stabilité de coupe et la qualité de l'état de surface. Rôle de la preuve : soutien général ; type de source : recherche. Supporte : les limites typiques de profondeur de coupe pour les équipements d'usinage de brides portables. Note de portée : la capacité de profondeur réelle varie considérablement selon le modèle de la machine et la configuration de l'outil. ↩
-
" Diagnostic des pannes des machines tournantes par vibration… – PMC ", https://pmc.ncbi.nlm.nih.gov/articles/PMC4934321/. Les dispositifs de maintien de pièces de type expansible reposent sur des forces de frottement radiales pouvant subir un déplacement incrémentiel (micro-glissement) lorsqu'ils sont soumis à des charges cycliques ou à des vibrations, car la distribution de la force normale peut varier avec les conditions dynamiques. Rôle de la preuve : mécanisme ; type de source : recherche. Supporte : le comportement mécanique des montages expansibles sous charge dynamique. Note de portée : le glissement réel dépend de l'amplitude de la force d'expansion, des conditions de surface et de la fréquence de vibration. ↩
-
" La mécanique de la fixation externe – PMC – NIH ", https://pmc.ncbi.nlm.nih.gov/articles/PMC2504087/. Les conceptions de montages en boucle fermée qui créent des chemins de charge continus à travers le périmètre de la pièce présentent généralement une rigidité structurelle supérieure aux systèmes à expansion radiale, car ils répartissent les forces de contrainte plus uniformément et réduisent la conformité du mécanisme de serrage. Rôle de la preuve : mécanisme ; type de source : recherche. Supporte : les principes structurels affectant la rigidité du montage dans différentes configurations. Note de portée : la rigidité réelle dépend de la géométrie spécifique, des propriétés du matériau et de la mise en œuvre de l'ancrage. ↩
-
" 46 CFR Partie 110 Sous-partie 110.10 ", https://www.ecfr.gov/current/title-46/chapter-I/subchapter-J/part-110/subpart-110.10. Les normes électriques maritimes spécifient les systèmes de tension courants à bord des navires, incluant le 440V triphasé pour les navires de taille moyenne et le 690V pour les installations plus importantes, bien que les tensions réelles varient selon la taille du navire, l'État du pavillon et l'époque de construction. Rôle de la preuve : soutien général ; type de source : institution. Supporte : les niveaux de tension standard utilisés dans les systèmes électriques marins. Note de portée : les normes de tension varient selon le type de navire, son âge et la juridiction réglementaire. ↩
-
" Surfaçage de bride manuel | Portable à commande manuelle… ", https://www.patriot-international.com/rental-equipment/machining-rental-equipments/manual-facer. Les machines portables de surfaçage de bride à commande manuelle sont fabriquées dans des classes de poids allant d'environ 10 à 25 kg pour les modèles manuels, conçues pour un accès dans des espaces confinés où les équipements motorisés ne peuvent être transportés ou utilisés. Rôle de la preuve : soutien général ; type de source : autre. Supporte : les plages de poids typiques pour les équipements d'usinage de bride portables manuels. Note de portée : le poids réel varie selon le fabricant, la plage de capacité et les accessoires inclus. ↩
-
" Surfaçage de bride sur site avec notre surfaçeuse de bride portable… ", https://www.facebook.com/qmstt/videos/onsite-flange-facing-featuring-our-portable-flange-facing-machinequalitech-machi/257494225613222/. Les machines portables de surfaçage de bride sont fabriquées dans diverses classes de capacité, les modèles courants couvrant des plages de diamètre d'environ 50 mm à 300–600 mm, bien que les plages de coupe et de serrage spécifiques varient selon le fabricant et la conception de la machine. Rôle de la preuve : soutien général ; type de source : autre. Supporte : les plages de capacité de diamètre typiques pour les équipements d'usinage de bride portables. Note de portée : les plages citées représentent la disponibilité générale du marché plutôt que des normes universelles. ↩
-
" Qu'est-ce que le faux-rond en usinage ? Causes, mesure, et… ", https://www.sincere-machining.com/what-is-runout-in-machining/. Les opérations d'usinage de précision pour les surfaces d'étanchéité spécifient généralement des tolérances de faux-rond au montage dans la plage de 0,02 à 0,10 mm, des valeurs plus serrées étant requises pour les applications d'étanchéité critiques et des tolérances plus larges étant acceptables pour les services moins exigeants. Rôle de la preuve : soutien général ; type de source : recherche. Supporte : les tolérances de faux-rond typiques pour les opérations d'usinage de bride de précision. Note de portée : la tolérance de faux-rond appropriée dépend des exigences finales de surface et des conditions de service de la bride. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.