

Como escolher entre torno de flange de montagem interna (disco) e torno de flange de montagem externa?
A montagem incorreta não se encaixará no flange. O trabalho para então no tubo. O acesso ao diâmetro interno (bore), o apoio externo e a vibração determinam se a montagem será interna ou externa.
Um torno de flange com disco de montagem interna é a escolha quando o diâmetro interno está completo e pode ser fixado, geralmente com 50 mm ou mais. Um torno de flange de montagem externa é a escolha quando o diâmetro interno está bloqueado ou é muito pequeno, ou quando a vibração do navio exige uma fixação externa rígida.
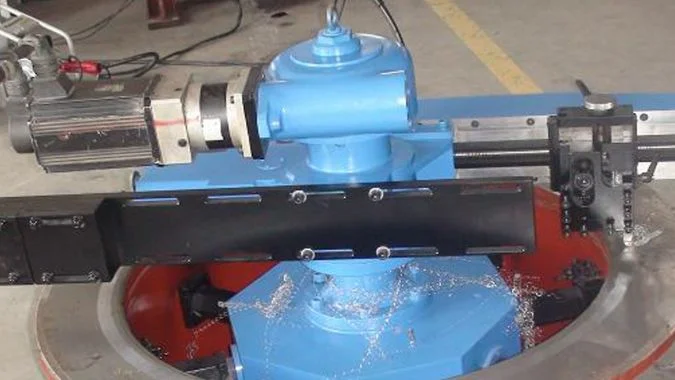
Tornos de flange internos e externos não se fixam no mesmo local. Um expande dentro do diâmetro interno. O outro prende a borda externa. Um diâmetro interno bloqueado, uma carcaça nivelada ou um convés com vibração tornam uma dessas duas montagens impossível. Essa diferença de montagem é o que separa um mandril de disco interno de uma máquina de montagem externa.
Qual é a diferença de montagem entre um mandril de disco interno e um torno de flange de montagem externa?
Tornos de flange internos e externos fixam-se em locais diferentes no flange. O incorreto não poderá ser instalado. A posição da fixação é a diferença.
Um mandril de disco interno expande para fora a partir do diâmetro interno do flange. Um torno de flange de montagem externa prende para dentro a partir da borda externa. O interno usa o diâmetro interno para centralização. O externo não precisa do diâmetro interno.
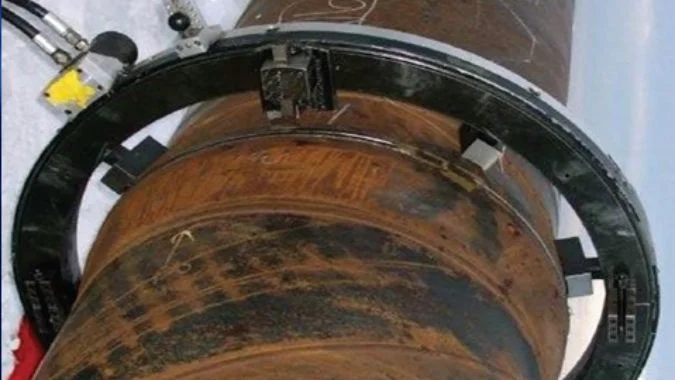
Disco interno: expande no diâmetro interno
Um mandril de disco interno coloca pernas de suporte dentro do diâmetro interno do flange. As pernas expandem para fora e pressionam a parede do diâmetro interno. O corpo da máquina fica suspenso na face do flange e gira. O próprio diâmetro interno centraliza a máquina, portanto a coaxialidade é mais fácil de manter1. Flanges ocos grandes, extremidades de tubos e outras faces com um diâmetro interno completo adequam-se a essa montagem. Uma faceadora de flange portátil ainda precisa dessa fixação para se apoiar antes que a face de vedação seja cortada.
Montagem externa: prende a borda externa
Um torno de flange de montagem externa usa pernas de suporte externas. As pernas prendem o diâmetro externo (OD) do flange e puxam para dentro. A máquina fica suspensa no flange e não precisa de espaço no chão. O diâmetro interno pode estar bloqueado, ser muito pequeno, estar desgastado ou fechado. Esse estado não impede a montagem. Em um convés vibratório, as pernas externas mais uma ancoragem soldada por pontos também formam um circuito fechado mais rígido do que uma bucha de expansão.
O que deve ser verificado no flange
Um diâmetro interno sujo desalinha uma montagem interna. A montagem externa precisa de pelo menos 50 mm de apoio externo livre. Um flange nivelado com uma carcaça, bloqueado por tubos ou rebaixado não oferece local para as pernas externas se apoiarem. Esse trabalho deve usar montagem interna ou pernas longas personalizadas. Tubos adjacentes que impedem as pernas internas de expandir forçam a troca para o método oposto.
| Montagem | Local de fixação | Precisa de um diâmetro interno utilizável? | Ajuste típico |
|---|---|---|---|
| Disco interno | Expande-se na parede do furo | Sim | Diâmetro interno (DI) completo e grande |
| Montagem externa | Fixa-se na borda externa | Não | Furo obstruído, pequeno ou desgastado |
Por que um flange cego ou com acesso ao diâmetro interno favorece o torno de flange de disco de montagem interna?
A borda externa de um flange cego ou vedado é frequentemente bloqueada. As hastes externas, então, não têm onde se apoiar. O furo é o caminho que permanece acessível.
Um flange cego ou com acesso pelo DI favorece um torno de disco com montagem interna, pois a borda externa costuma estar bloqueada por tubos, válvulas ou uma carcaça. O mandril expande-se no furo, alinha-se com o datum do furo e não requer apoio externo.
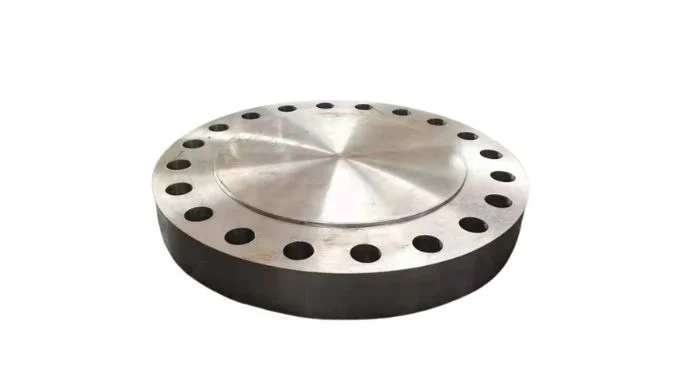
A borda externa é frequentemente bloqueada
Flanges cegos e flanges com acesso pelo DI geralmente estão situados em tubos, válvulas ou bombas. Peças adjacentes, então, cercam a borda externa. Garras externas não conseguem alcançar ou não conseguem fixar. Um mandril de disco interno expande-se a partir do orifício e não ocupa espaço externo. Flanges rebaixados e flanges nivelados com uma carcaça apresentam o mesmo problema externo. As hastes externas não têm onde se apoiar. A montagem interna é, então, o caminho que permanece acessível.
O furo é o datum de faceamento
O trabalho de faceamento de flanges frequentemente utiliza o furo como datum de posicionamento. A expansão interna inicia-se nesse mesmo datum, mantendo o erro de alinhamento do datum reduzido. Extremidades de tubos e faces com acesso pelo DI que ainda possuem um furo completo adaptam-se ao mandril. Uma tampa sem um DI utilizável não se enquadra neste caso. Esse trabalho requer uma fixação externa.
O curso da garra ainda deve ser adequado
A força de expansão interna varia conforme a posição da garra. O curso efetivo da garra deve cobrir o furo. O tamanho da conexão do flange também deve corresponder ao furo do eixo da máquina. Um diâmetro de catálogo correto ainda assim não será montado se esses dois ajustes falharem. Fotos do apoio externo e uma medição do furo devem ser verificadas antes que a máquina seja enviada.
| Condição do flange | Por que o disco interno é preferido | Quando não é indicado |
|---|---|---|
| Diâmetro externo (DE) cercado por tubos, válvulas ou uma carcaça | Hastes externas não têm onde se apoiar | O diâmetro externo está livre e o furo está fechado |
| O diâmetro interno está completo e acessível | O mandril expande-se sobre a referência do furo | Sem furo utilizável |
| Face da extremidade do tubo com diâmetro interno | O espaço externo é frequentemente restrito | Cobertura sólida sem diâmetro interno |
| Flange rebaixada ou nivelada | As pernas externas não podem assentar | Existem pernas externas longas personalizadas |
Quando você deve usar um torno de flange de disco de montagem interna ou um torno de flange de montagem externa na oficina ou a bordo de um navio?
Os trabalhos de oficina e de navio não compartilham a mesma montagem. Um furo completo favorece a montagem interna. Um furo bloqueado, um convés com vibração ou uma escotilha estreita favorecem a externa.
Um torno de disco de montagem interna adapta-se a um trabalho de oficina ou navio quando o furo é completo e grande. Um torno de montagem externa adapta-se a um furo bloqueado, convés com vibração, acesso restrito ou alimentação de 220 V. O furo e o local determinam a escolha, não uma regra fixa.
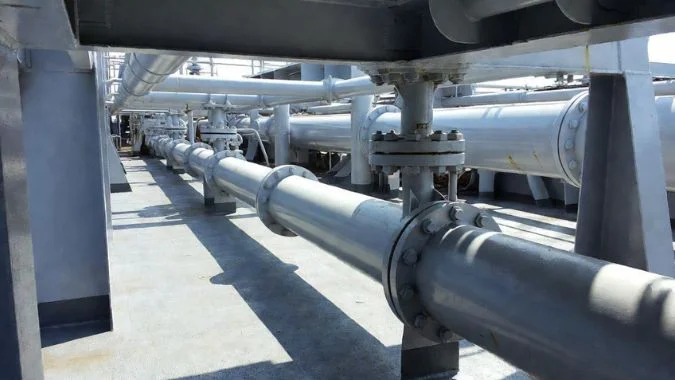
Observe o furo, depois o local.
Não existe uma solução universal. O furo é a primeira verificação no local. Um furo completo, regular e acessível, especialmente em um grande diâmetro, favorece a montagem interna. As pernas expandem a partir do furo, centralizam-se e mantêm a coaxialidade para faces de vedação e ranhuras de anel octogonais ou RX2. Um furo bloqueado, desgastado ou fechado favorece a montagem externa. As pernas agarram o diâmetro externo (OD). A máquina é fixada no flange. Um flange grande com acesso ao furo favorece a montagem interna. Uma boa borda externa com um furo bloqueado favorece a externa. Um reparo de face pequeno e temporário favorece primeiro um modelo de manivela manual.
Dentro da oficina
Flanges grandes com furos completos mantêm uma geometria mais precisa na montagem interna. Planicidade de 0,05 mm e Ra ≤ 3,23 é um resultado interno típico em flanges de processo DN50–DN300 e pode atender à norma ASME B16.54. Coletores e bocais de vasos acima de DN300 com diâmetro interno (ID) completo também se adaptam à montagem interna. Uma face DN600 com furo completo é um trabalho interno. Furos com desgaste irregular e tampas fechadas exigem montagem externa. Danos mais profundos que 30 mm podem necessitar de braços de ferramenta estendidos5, ou um preenchimento por solda antes do corte. Abaixo de DN300, um furo bloqueado ou um canto de oficina apertado também favorece a montagem externa.
A bordo de um navio
Conveses e plataformas offshore vibram. A expansão interna pode sofrer microdeslizamentos6. Pernas externas no OD somadas a uma ancoragem soldada por pontos mantêm um ciclo mais rígido7. A montagem interna nem sempre é mais precisa. Em um trabalho com vibração, o ciclo fechado externo é a montagem mais estável.
A energia do navio é frequentemente 440 V / 60 Hz ou 690 V8. Máquinas internas grandes podem exigir 380 V. Muitos modelos externos operam com 220 V monofásico após um transformador marítimo. Um modelo que aceite 220 V ±10% é mais fácil de alimentar.
Escotilhas e passagens de torre podem ser menores que o engradado. Máquinas externas geralmente são desmontadas para transporte. Uma unidade interna de manivela de 15 kg9 pode passar por um corredor de tubulação ou pelo canto de uma casa de bombas sem motor e sem cabo. O tempo em dique seco é curto. A montagem externa pode ser instalada, realizar o corte e ser removida em um dia, para que uma válvula não precise sair do navio para a oficina.
| Local / condição | Montagem preferencial | Porquê |
|---|---|---|
| Passagem completa, DN300+ ou DN600+ | Disco interno | Autocentralização e coaxialidade |
| DN50–DN300, passagem completa, oficina | Disco interno | 0,05 mm / Ra ≤ 3,2 típico |
| Passagem bloqueada ou desgastada, oficina | Montagem externa | Fixação externa, sem necessidade de diâmetro interno |
| Vibração do navio / balanço offshore | Montagem externa | Loop rígido, menos microdeslizamento |
| Apenas 220 V ou sem energia | 220 V externo ou manivela de 15 kg | Energia e acesso |
| Escotilha estreita ou galeria de tubulação | Externo (desmontável) ou manivela | Tamanho da passagem |
O que acontece se o diâmetro interno do flange for muito pequeno para o alcance do mandril de disco?
Um mandril de disco que não consegue entrar no furo não será montado. Forçá-lo causa cortes internos e excêntricos na face. O método de fixação deve ser alterado.
Se o furo do flange for muito pequeno para o alcance do mandril de disco, a primeira medida é a fixação por montagem externa na borda externa. Garras menores ou um eixo são a alternativa quando a fixação interna é obrigatória. O limite inferior de fixação é mais importante do que o limite superior de usinagem.
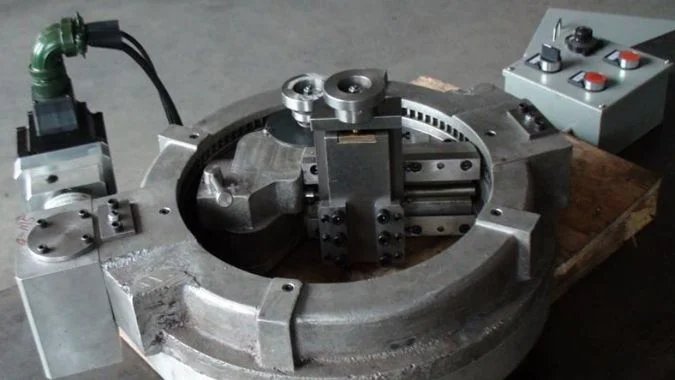
Troque a fixação, não force o disco.
Um furo pequeno demais para o mandril de disco não comporta expansão interna. Forçar o mandril resulta em falha na montagem ou ele prende no final do curso da garra, perdendo força. A primeira alteração é a montagem externa. Bordas externas regulares permitem que pernas ou garras segurem o diâmetro externo. O tamanho do furo, então, torna-se irrelevante. Algumas máquinas cortam de 0 a 300 mm e fixam aproximadamente de 50 a 305 mm externamente.10. Essas faixas são projetadas para flanges pequenos com furos bloqueados ou desgastados. A verificação na compra é se o limite inferior do diâmetro de fixação abrange o diâmetro externo do flange. O limite superior do diâmetro de usinagem não serve para essa verificação. Trabalhos emergenciais de diâmetro pequeno podem chegar a 25,4 mm em um modelo manual externo.
Mantenha-se apenas internamente com garras menores ou um eixo.
A fixação interna pode ser mantida se garras menores couberem, ou se um eixo no cone do fuso segurar o furo pequeno. Alguns mandris aceitam garras substituíveis e podem reduzir a faixa de fixação. A força de fixação ainda muda com a posição da garra. Em um diâmetro pequeno, o curso está próximo ao limite e a aderência pode diminuir. Isso deve ser confirmado antes do trabalho.
Alinhe após a montagem.
Um relógio comparador deve comprovar a montagem. O desvio (runout) deve permanecer dentro de 0,05 mm antes do corte11. Um erro maior causa um alargamento na entrada do furo. Se a borda externa também estiver irregular e o furo ainda for pequeno demais, um dispositivo especial ou o envio para um serviço terceirizado pode ser a solução restante.
| Opção | Quando funciona | O que verificar |
|---|---|---|
| Montagem externa no diâmetro externo (OD) | Borda externa é regular | O limite inferior do diâmetro de fixação abrange o diâmetro externo (OD) |
| Garras menores ou um eixo de fuso | A montagem interna é obrigatória e ainda existe um diâmetro interno (ID) pequeno | Curso da garra e aderência restante no diâmetro pequeno |
| Alinhamento com relógio comparador | Após qualquer montagem | Desvio dentro de 0,05 mm antes do corte |
| Dispositivo especial ou serviço terceirizado | O diâmetro externo (OD) é irregular e o furo ainda é pequeno demais | Condições do local, não o limite superior do catálogo |
Conclusão
O furo grande e aberto permite montagem interna. Um furo obstruído ou uma plataforma instável requer montagem externa. O espaço de assentamento deve ser confirmado antes do envio da máquina.
-
"Progresso da Pesquisa sobre Tecnologia de Alinhamento de Ferramentas de Precisão …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11509547/. A fixação centrada no furo em usinagem rotativa estabelece um referencial comum entre a superfície de referência da peça e o eixo da ferramenta de corte, reduzindo o erro de posicionamento cumulativo em comparação com métodos de referência externos. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: o princípio mecânico pelo qual a montagem centrada no furo afeta a precisão do alinhamento. Nota de escopo: A coaxialidade real depende da condição do furo, da uniformidade da força de expansão e da rigidez da máquina ↩
-
"O que é um flange de junta de anel (RTJ)?", https://www.coastalflange.com/blog/what-is-a-ring-type-joint-rtj-flange/. As ranhuras de anel octogonais e RX são perfis usinados com precisão especificados em normas como a API 6A para juntas de anel metálicas em aplicações de alta pressão, exigindo geometria de ranhura e acabamento superficial precisos para garantir o assentamento adequado da junta e a integridade da vedação. Função da evidência: definição; tipo de fonte: governo. Suporta: a definição e aplicação de tipos especializados de ranhuras de flange. ↩
-
"Guia de Tolerâncias de Flange ASME B16.5 | PDF", https://www.scribd.com/document/426755531/Tolerance-as-per-B16-5. A ASME B16.5 especifica requisitos de acabamento da face do flange, incluindo tolerâncias de planicidade e valores de rugosidade superficial para aplicações que contêm pressão, com valores Ra típicos variando de 3,2 a 12,5 μm, dependendo do tipo de junta e das condições de serviço. Função da evidência: suporte geral; tipo de fonte: governo. Suporta: requisitos típicos de planicidade e acabamento superficial para conexões flangeadas. Nota de escopo: A norma especifica requisitos, não a precisão de usinagem alcançável. ↩
-
"Acabamento da Face do Flange ASME B16.5", http://www.pipingpipeline.com/asme-b16-5-flg-facing-finish.html. A ASME B16.5 estabelece normas dimensionais e tolerâncias para flanges de tubulação e conexões flangeadas, incluindo especificações para o acabamento da face do flange, planicidade e textura superficial para garantir um desempenho de vedação adequado em sistemas de tubulação sob pressão. Função da evidência: definição; tipo de fonte: governo. Suporta: o escopo e os requisitos da ASME B16.5 para superfícies de flange. ↩
-
"Demonstração da Ferramenta de Faceamento de Flanges QuickFace FF120 | Operada Manualmente …", https://www.youtube.com/watch?v=RETQUDL84tY. Máquinas portáteis de faceamento de flanges normalmente têm limitações de alcance de ferramenta padrão na faixa de 20–40 mm, além das quais porta-ferramentas estendidos ou múltiplos passes tornam-se necessários para manter a estabilidade de corte e a qualidade do acabamento superficial. Função da evidência: suporte geral; tipo de fonte: pesquisa. Suporta: limitações típicas de profundidade de corte para equipamentos portáteis de usinagem de flanges. Nota de escopo: A capacidade real de profundidade varia significativamente conforme o modelo da máquina e a configuração da ferramenta. ↩
-
"Diagnóstico de Falhas para Máquinas Rotativas Usando Vibração … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4934321/. Dispositivos de fixação do tipo expansão dependem de forças de atrito radial que podem sofrer deslocamento incremental (micro-deslizamento) quando submetidos a cargas cíclicas ou vibração, pois a distribuição da força normal pode variar com as condições dinâmicas. Função da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: o comportamento mecânico de fixadores do tipo expansão sob carga dinâmica. Nota de escopo: O deslizamento real depende da magnitude da força de expansão, das condições da superfície e da frequência de vibração. ↩
-
"A Mecânica da Fixação Externa – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2504087/. Projetos de fixação em circuito fechado que criam caminhos de carga contínuos através do perímetro da peça geralmente exibem maior rigidez estrutural do que sistemas de expansão radial, pois distribuem as forças de restrição de forma mais uniforme e reduzem a conformidade no mecanismo de fixação. Função da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: princípios estruturais que afetam a rigidez do fixador em diferentes configurações de montagem. Nota de escopo: A rigidez real depende da geometria específica, propriedades do material e implementação da ancoragem. ↩
-
"46 CFR Parte 110 Subparte 110.10", https://www.ecfr.gov/current/title-46/chapter-I/subchapter-J/part-110/subpart-110.10. As normas elétricas marítimas especificam sistemas de tensão comuns a bordo, incluindo 440V trifásico para embarcações médias e 690V para instalações maiores, embora as tensões reais variem conforme o tamanho da embarcação, o estado de bandeira e a época de construção. Função da evidência: suporte geral; tipo de fonte: instituição. Suporta: níveis de tensão padrão usados em sistemas elétricos marítimos. Nota de escopo: As normas de tensão variam conforme o tipo de embarcação, idade e jurisdição regulatória. ↩
-
"Faceador de Flange Manual | Portátil Operado Manualmente …", https://www.patriot-international.com/rental-equipment/machining-rental-equipments/manual-facer. Máquinas portáteis de faceamento de flanges operadas manualmente são fabricadas em classes de peso variando de aproximadamente 10 a 25 kg para modelos manuais, projetadas para acesso a espaços confinados onde equipamentos motorizados não podem ser transportados ou operados. Função da evidência: suporte geral; tipo de fonte: outro. Suporta: faixas de peso típicas para equipamentos portáteis de usinagem manual de flanges. Nota de escopo: O peso real varia conforme o fabricante, faixa de capacidade e acessórios incluídos. ↩
-
"Faceamento de Flanges no Local com nossa Máquina Portátil de Faceamento de Flanges …", https://www.facebook.com/qmstt/videos/onsite-flange-facing-featuring-our-portable-flange-facing-machinequalitech-machi/257494225613222/. Máquinas portáteis de faceamento de flanges são fabricadas em várias classes de capacidade, com modelos comuns cobrindo faixas de diâmetro de aproximadamente 50 mm a 300–600 mm, embora as faixas específicas de corte e fixação variem conforme o fabricante e o design da máquina. Função da evidência: suporte geral; tipo de fonte: outro. Suporta: faixas típicas de capacidade de diâmetro para equipamentos portáteis de usinagem de flanges. Nota de escopo: As faixas citadas representam a disponibilidade geral do mercado, não normas universais. ↩
-
"O que é Excentricidade na Usinagem? Causas, Medição e …", https://www.sincere-machining.com/what-is-runout-in-machining/. Operações de usinagem de precisão para superfícies de vedação comumente especificam tolerâncias de excentricidade de montagem na faixa de 0,02–0,10 mm, com valores mais rigorosos necessários para aplicações de vedação críticas e tolerâncias maiores aceitáveis para serviços menos exigentes. Função da evidência: suporte geral; tipo de fonte: pesquisa. Suporta: tolerâncias típicas de excentricidade para operações de usinagem de flanges de precisão. Nota de escopo: A tolerância de excentricidade apropriada depende dos requisitos finais da superfície e das condições de serviço do flange. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.