

¿Cómo elegir entre un torno de brida de montaje interno de disco y un torno de brida de montaje externo?
El soporte incorrecto no encajará en la brida. El trabajo se detiene entonces en la tubería. El acceso al diámetro interior, el apoyo exterior y la vibración determinan si el montaje es interno o externo.
Un torno de bridas con disco de montaje interno es la opción cuando el diámetro interior está completo y puede ser sujeto, generalmente a 50 mm o más. Un torno de bridas de montaje externo es la opción cuando el diámetro interior está bloqueado o es demasiado pequeño, o cuando la vibración del barco requiere una sujeción exterior rígida.
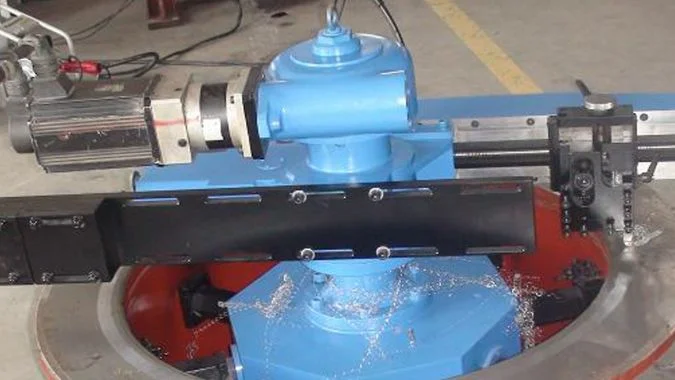
Los tornos de bridas internos y externos no se sujetan en el mismo lugar. Uno se expande dentro del diámetro interior. El otro sujeta el borde exterior. Un diámetro interior bloqueado, una carcasa enrasada o una cubierta vibrante hacen que uno de esos dos montajes sea imposible. Esa diferencia de montaje es lo que separa a un mandril de disco interno de una máquina de montaje externo.
¿Cuál es la diferencia de montaje entre un mandril de disco interno y un torno de bridas de montaje externo?
Los tornos de bridas internos y externos se sujetan en lugares diferentes de la brida. Por lo tanto, el incorrecto no podrá instalarse. La posición de la abrazadera es la diferencia.
Un mandril de disco interno se expande hacia afuera desde el diámetro interior de la brida. Un torno de bridas de montaje externo sujeta hacia adentro desde el borde exterior. El montaje interno utiliza el diámetro interior para centrarse. El externo no necesita el diámetro interior en absoluto.
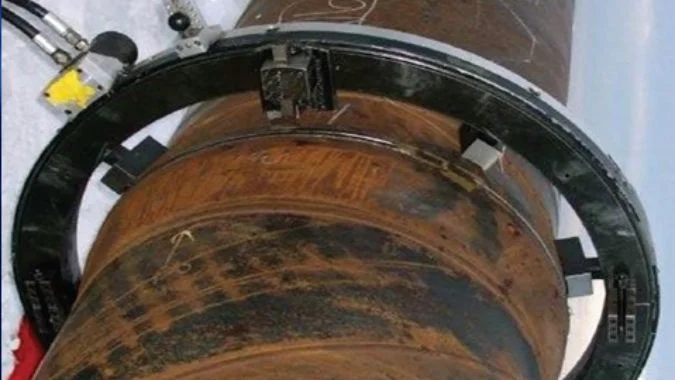
Disco interno: expansión en el diámetro interior
Un mandril de disco interno coloca patas de apoyo en el diámetro interior de la brida. Las patas se expanden hacia afuera y empujan la pared del diámetro interior. El cuerpo de la máquina cuelga sobre la cara de la brida y gira. El propio diámetro interior centra la máquina, por lo que la coaxialidad es más fácil de mantener1. Las bridas huecas grandes, los extremos de tuberías y otras caras con un diámetro interior completo se ajustan a este montaje. Una refrentadora de bridas portátil aún necesita esta sujeción para apoyarse antes de que se corte la cara de sellado.
Montaje externo: sujeción en el borde exterior
Un torno de bridas de montaje externo utiliza patas de apoyo exteriores. Las patas sujetan el diámetro exterior de la brida y tiran hacia adentro. La máquina cuelga de la brida y no necesita espacio en el suelo. El diámetro interior puede estar bloqueado, ser demasiado pequeño, estar desgastado o cerrado. Ese estado no impide el montaje. En una cubierta vibrante, las patas exteriores junto con un anclaje soldado por puntos también forman un bucle cerrado más rígido que un manguito de expansión.
Qué debe ser cierto sobre la brida
Un diámetro interior sucio descentra un montaje interno. El montaje externo necesita al menos 50 mm de apoyo exterior libre. Una brida enrasada con una carcasa, rodeada por tuberías o empotrada no deja espacio para las patas externas. Ese trabajo debe usar montaje interno o patas largas personalizadas. Las tuberías adyacentes que impiden que las patas internas se expandan obligan a realizar el cambio opuesto.
| Montaje | Ubicación de la sujeción | ¿Necesita un diámetro interior utilizable? | Ajuste típico |
|---|---|---|---|
| Disco interno | Se expande en la pared del orificio | Sí | Diámetro interior (DI) completo y grande |
| Montaje externo | Sujeta el borde exterior | No | Orificio bloqueado, pequeño o desgastado |
¿Por qué una brida ciega o con acceso al diámetro interior favorece al torno de bridas con disco de montaje interno?
El borde exterior de una brida ciega o empaquetada a menudo está bloqueado. Las patas externas no tienen entonces donde apoyarse. El orificio es la vía que permanece abierta.
Una brida ciega o accesible por el DI favorece un torno de disco de montaje interno, ya que el borde exterior suele estar bloqueado por tuberías, válvulas o una carcasa. El mandril se expande en el orificio, coincide con la referencia del orificio y no necesita un apoyo exterior.
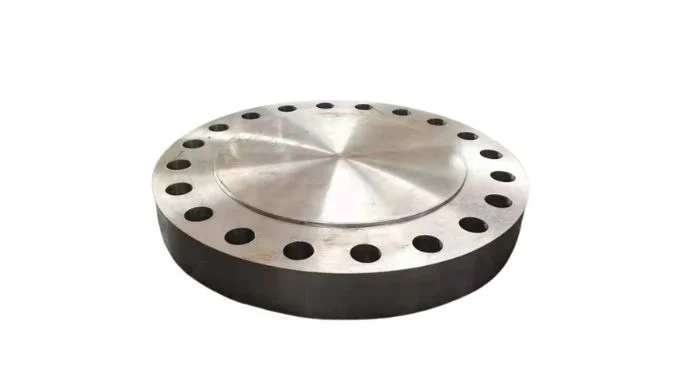
El borde exterior suele estar bloqueado
Las bridas ciegas y las bridas accesibles por el DI a menudo se sitúan sobre tuberías, válvulas o bombas. Las piezas adyacentes encierran entonces el borde exterior. Las garras externas no pueden alcanzar o no pueden sujetar. Un mandril de disco interno se expande desde el orificio y no ocupa espacio exterior. Las bridas empotradas y las bridas a ras de una carcasa presentan el mismo problema exterior. Las patas externas no tienen dónde apoyarse. El montaje interno es entonces la vía que permanece abierta.
El orificio es la referencia de refrentado
El trabajo de cara de brida a menudo utiliza el orificio como referencia de posicionamiento. La expansión interna comienza en esa misma referencia, por lo que el desajuste de referencia sigue siendo pequeño. Los extremos de tubería y las caras accesibles por el DI que todavía tienen un orificio completo coinciden con el mandril. Una tapa sin DI utilizable no es este caso. Ese trabajo corresponde a una abrazadera exterior.
La carrera de la garra debe coincidir
La fuerza de expansión interna cambia con la posición de la garra. La carrera efectiva de la garra debe cubrir el orificio. El tamaño de la conexión de la brida también debe coincidir con el orificio del husillo de la máquina. Un diámetro de catálogo correcto aún no se montará si esos dos ajustes fallan. Las fotos del apoyo exterior y una medición del orificio deben verificarse antes de enviar la máquina.
| Condición de la brida | Por qué se prefiere el disco interno | Cuándo no es adecuado |
|---|---|---|
| DE encerrado por tuberías, válvulas o una carcasa | Las patas externas no tienen donde apoyarse | El diámetro exterior está libre y el orificio está cerrado |
| El diámetro interior está completo y accesible | El mandril se expande en el eje del orificio | No hay orificio utilizable |
| Cara del extremo del tubo con diámetro interior | El espacio exterior suele ser reducido | Cubierta sólida sin diámetro interior |
| Brida empotrada o enrasada | Las patas exteriores no pueden asentarse | Existen patas externas largas personalizadas |
¿Cuándo debe utilizar un torno de bridas con disco de montaje interno o un torno de bridas de montaje externo en el taller o a bordo de un barco?
Los trabajos de taller y de barco no comparten el mismo montaje. Un diámetro interior completo favorece el montaje interno. Un diámetro bloqueado, una cubierta con vibraciones o una escotilla estrecha favorecen el montaje externo.
Un torno de montaje interno de disco es adecuado para un taller o un trabajo en barco cuando el diámetro interior es completo y grande. Un torno de montaje externo es adecuado para un diámetro bloqueado, una cubierta que vibra, acceso estrecho o alimentación de 220 V. El diámetro y el sitio son los que deciden, no una regla fija.
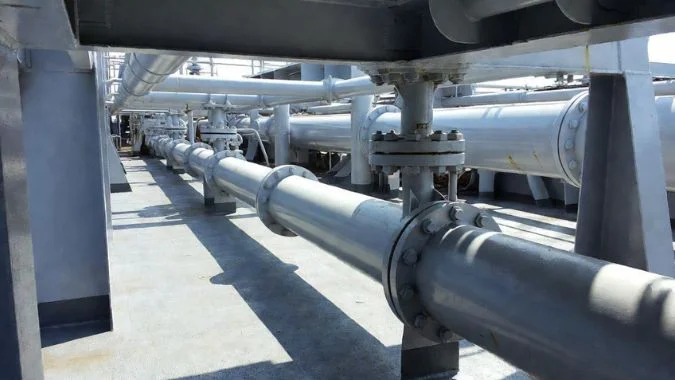
Observe el diámetro y luego el sitio
No hay un ganador universal. El diámetro es la primera comprobación del sitio. Un diámetro completo, regular y accesible, especialmente en un diámetro grande, favorece el montaje interno. Las patas se expanden desde el diámetro, se centran y mantienen la coaxialidad para las caras de sellado y ranuras de anillo octogonales o RX2. Un diámetro bloqueado, desgastado o cerrado favorece el montaje externo. Las patas se sujetan al diámetro exterior. La máquina se cuelga de la brida. Una brida grande con acceso al diámetro interior favorece el montaje interno. Un buen borde exterior con un diámetro interior bloqueado favorece el montaje externo. Una reparación de cara pequeña y temporal favorece primero un modelo de manivela manual.
Dentro del taller
Las bridas grandes con diámetros completos mantienen una geometría más ajustada en el montaje interno. Una planitud de 0,05 mm y Ra ≤ 3,23 es un resultado interno típico en bridas de proceso DN50–DN300 y puede cumplir con ASME B16.54. Los colectores y las boquillas de los recipientes superiores a DN300 con un diámetro interior completo también se ajustan al montaje interno. Una cara DN600 con un diámetro completo es un trabajo interno. Los diámetros desgastados de forma desigual y las cubiertas cerradas se destinan al montaje externo. Los daños de más de 30 mm pueden requerir brazos de herramienta extendidos5, o una acumulación de soldadura antes del corte. Por debajo de DN300, un diámetro interior bloqueado o una esquina de taller estrecha también favorecen el montaje externo.
A bordo de un barco
Las cubiertas y las plataformas en alta mar vibran. La expansión interna puede deslizarse ligeramente6. Las patas externas en el diámetro exterior más un anclaje soldado por puntos mantienen un bucle más rígido7. El montaje interno no siempre es más preciso. En un trabajo con vibraciones, el bucle cerrado externo es el montaje más estable.
La energía del barco suele ser de 440 V / 60 Hz o 690 V8. Las máquinas internas grandes pueden requerir 380 V. Muchos modelos externos funcionan con 220 V monofásicos mediante un transformador marino. Un modelo que acepte 220 V ±10% es más fácil de alimentar.
Las escotillas y las entradas de torre pueden ser más pequeñas que la caja. Las máquinas externas a menudo se desmontan para su transporte. Una unidad interna de manivela de 15 kg9 puede pasar por un pasillo de tuberías o una esquina de sala de bombas sin motor y sin cable. El tiempo en dique seco es corto. El montaje externo puede instalarse, cortar y retirarse en un día, por lo que no es necesario sacar una válvula del barco hacia el taller.
| Sitio / condición | Montaje preferido | Por qué |
|---|---|---|
| Paso completo, DN300+ o DN600+ | Disco interno | Centrado automático y coaxialidad |
| DN50–DN300, paso completo, taller | Disco interno | 0,05 mm / Ra ≤ 3,2 típico |
| Orificio bloqueado o desgastado, taller | Montaje externo | Sujeción por diámetro exterior, no requiere diámetro interior |
| Vibración del barco / balanceo en alta mar | Montaje externo | Bucle rígido, menos microdeslizamiento |
| Solo 220 V o sin energía | 220 V externo o manivela de 15 kg | Energía y acceso |
| Escotilla estrecha o galería de tuberías | Externo (se desmonta) o manivela | Tamaño de paso |
¿Qué sucede si el diámetro interior de la brida es demasiado pequeño para el rango del mandril de disco?
Un mandril de disco que no puede entrar en el orificio no se montará. Forzarlo internamente provoca cortes excéntricos en la cara. El método de sujeción debe cambiarse.
Si el orificio de la brida es demasiado pequeño para el rango del mandril de disco, el primer paso es la sujeción de montaje externo en el borde exterior. Las garras más pequeñas o un mandril son la alternativa si debe mantenerse la sujeción interna. El límite inferior de sujeción es más importante que el límite superior de mecanizado.
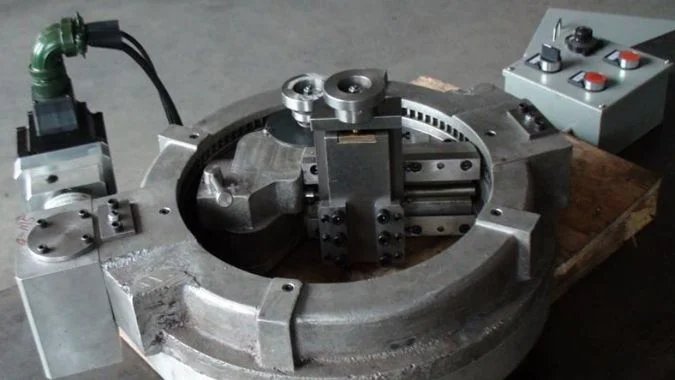
Cambie la sujeción, no fuerce el disco.
Un orificio demasiado pequeño para el mandril de disco no puede soportar la expansión interna. Forzar el mandril provoca fallos en el montaje o un agarre al final de la carrera de la garra, reduciendo la fuerza. El primer cambio es el montaje externo. Los bordes exteriores regulares permiten que las patas o garras sujeten el diámetro exterior (OD). El tamaño del orificio entonces no importa. Algunas máquinas cortan de 0 a 300 mm y sujetan aproximadamente de 50 a 305 mm en el exterior.10. Esos rangos están diseñados para bridas pequeñas con orificios bloqueados o desgastados. La verificación de compra consiste en comprobar si el límite inferior del diámetro de sujeción cubre el diámetro exterior de la brida. El límite superior del diámetro de mecanizado no es la referencia para esta verificación. Los trabajos de emergencia con diámetros pequeños pueden llegar a 25.4 mm en un modelo manual externo.
Mantenga la sujeción interna solo con garras más pequeñas o un mandril.
La sujeción interna puede mantenerse si caben garras más pequeñas, o si un mandril en el cono del husillo sostiene el orificio pequeño. Algunos mandriles aceptan garras reemplazables y pueden reducir el rango de sujeción. La fuerza de sujeción aún cambia con la posición de la garra. En un diámetro pequeño, la carrera está cerca de su límite y el agarre puede disminuir. Eso debe confirmarse antes del trabajo.
Alinee después del montaje.
Se debe usar un indicador de carátula para verificar el montaje. El alabeo debe mantenerse dentro de 0.05 mm antes del corte11. Un error mayor mecaniza una boca de campana. Si el borde exterior también es irregular y el diámetro interior sigue siendo demasiado pequeño, una fijación especial o un envío externo al taller pueden ser la única opción restante.
| Opción | Cuándo funciona | Qué verificar |
|---|---|---|
| Montaje externo en el diámetro exterior (OD) | El borde exterior es regular | El límite inferior del diámetro de sujeción cubre el OD |
| Garras más pequeñas o un mandril de husillo | El montaje interno debe mantenerse y todavía existe un diámetro interior (ID) pequeño | Carrera de la garra y agarre restante en el diámetro pequeño |
| Alineación con indicador de carátula | Después de cualquier montaje | Alabeo dentro de 0.05 mm antes del corte |
| Fijación especial o envío externo al taller | El OD es irregular y el diámetro interior sigue siendo demasiado pequeño | Condiciones del sitio, no el límite superior del catálogo |
Conclusión
El orificio grande y abierto admite montaje interno. Un orificio bloqueado o una plataforma inestable requiere montaje externo. El espacio de aterrizaje debe confirmarse antes de que la máquina sea enviada.
-
"Avances en la investigación sobre la tecnología de alineación de herramientas de precisión...", https://pmc.ncbi.nlm.nih.gov/articles/PMC11509547/. La fijación centrada en el orificio en el mecanizado rotativo establece un datum común entre la superficie de referencia de la pieza y el eje de la herramienta de corte, lo que reduce el error de posicionamiento acumulativo en comparación con los métodos de referencia externos. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Respaldos: el principio mecánico mediante el cual el montaje centrado en el orificio afecta la precisión de la alineación. Nota de alcance: La coaxialidad real depende de la condición del orificio, la uniformidad de la fuerza de expansión y la rigidez de la máquina ↩
-
"¿Qué es una brida de junta tipo anillo (RTJ)?", https://www.coastalflange.com/blog/what-is-a-ring-type-joint-rtj-flange/. Las ranuras de anillo octagonal y RX son perfiles mecanizados con precisión especificados en normas como la API 6A para juntas de anillo metálicas en aplicaciones de alta presión, las cuales requieren una geometría de ranura y un acabado superficial exactos para garantizar el asiento adecuado de la junta y la integridad del sellado. Rol de la evidencia: definición; tipo de fuente: gobierno. Sustenta: la definición y aplicación de tipos de ranuras de bridas especializadas. ↩
-
"Guía de tolerancias de bridas ASME B16.5 | PDF", https://www.scribd.com/document/426755531/Tolerance-as-per-B16-5. La norma ASME B16.5 especifica los requisitos de acabado de la cara de la brida, incluyendo tolerancias de planitud y valores de rugosidad superficial para aplicaciones que contienen presión, con valores Ra típicos que oscilan entre 3.2 y 12.5 μm dependiendo del tipo de junta y las condiciones de servicio. Rol de la evidencia: soporte general; tipo de fuente: gobierno. Sustenta: los requisitos típicos de planitud y acabado superficial para conexiones bridadas. Nota de alcance: La norma especifica requisitos en lugar de la precisión de mecanizado alcanzable. ↩
-
"Acabado de la cara de la brida ASME B16.5", http://www.pipingpipeline.com/asme-b16-5-flg-facing-finish.html. ASME B16.5 establece normas dimensionales y tolerancias para bridas de tuberías y accesorios bridados, incluyendo especificaciones para el acabado de la cara de la brida, la planitud y la textura superficial para garantizar un rendimiento de sellado adecuado en sistemas de tuberías a presión. Rol de la evidencia: definición; tipo de fuente: gobierno. Sustenta: el alcance y los requisitos de ASME B16.5 para superficies de bridas. ↩
-
"Demostración de la herramienta de refrentado de bridas FF120 QuickFace | Operado manualmente…", https://www.youtube.com/watch?v=RETQUDL84tY. Las máquinas portátiles de refrentado de bridas suelen tener limitaciones de alcance de herramienta estándar en el rango de 20–40 mm, más allá del cual se vuelven necesarios soportes de herramientas extendidos o múltiples pasadas para mantener la estabilidad del corte y la calidad del acabado superficial. Rol de la evidencia: soporte general; tipo de fuente: investigación. Sustenta: las limitaciones típicas de profundidad de corte para equipos de mecanizado de bridas portátiles. Nota de alcance: La capacidad de profundidad real varía significativamente según el modelo de la máquina y la configuración de la herramienta. ↩
-
"Diagnóstico de fallas para maquinaria rotativa mediante vibración… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4934321/. Los dispositivos de sujeción de tipo expansión dependen de fuerzas de fricción radial que pueden experimentar un desplazamiento incremental (microdeslizamiento) cuando se someten a cargas cíclicas o vibraciones, ya que la distribución de la fuerza normal puede variar con las condiciones dinámicas. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Sustenta: el comportamiento mecánico de los accesorios de tipo expansión bajo carga dinámica. Nota de alcance: El deslizamiento real depende de la magnitud de la fuerza de expansión, las condiciones superficiales y la frecuencia de vibración. ↩
-
"La mecánica de la fijación externa – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2504087/. Los diseños de accesorios de bucle cerrado que crean trayectorias de carga continuas a través del perímetro de la pieza de trabajo generalmente exhiben una mayor rigidez estructural que los sistemas de expansión radial, ya que distribuyen las fuerzas de restricción de manera más uniforme y reducen la conformidad en el mecanismo de sujeción. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Sustenta: los principios estructurales que afectan la rigidez de los accesorios en diferentes configuraciones de montaje. Nota de alcance: La rigidez real depende de la geometría específica, las propiedades del material y la implementación del anclaje. ↩
-
"46 CFR Parte 110 Subparte 110.10", https://www.ecfr.gov/current/title-46/chapter-I/subchapter-J/part-110/subpart-110.10. Las normas eléctricas marítimas especifican sistemas de voltaje comunes a bordo, incluyendo 440V trifásicos para embarcaciones medianas y 690V para instalaciones más grandes, aunque los voltajes reales varían según el tamaño del buque, el estado del pabellón y la era de construcción. Rol de la evidencia: soporte general; tipo de fuente: institución. Sustenta: los niveles de voltaje estándar utilizados en sistemas eléctricos marinos. Nota de alcance: Las normas de voltaje varían según el tipo de buque, la antigüedad y la jurisdicción normativa. ↩
-
"Refrentadora de bridas manual | Portátil operada manualmente…", https://www.patriot-international.com/rental-equipment/machining-rental-equipments/manual-facer. Las máquinas portátiles de refrentado de bridas de operación manual se fabrican en clases de peso que oscilan aproximadamente entre 10 y 25 kg para los modelos manuales, diseñadas para el acceso a espacios confinados donde no se pueden transportar u operar equipos motorizados. Rol de la evidencia: soporte general; tipo de fuente: otro. Sustenta: los rangos de peso típicos para equipos portátiles de mecanizado manual de bridas. Nota de alcance: El peso real varía según el fabricante, el rango de capacidad y los accesorios incluidos. ↩
-
"Refrentado de bridas in situ con nuestra refrentadora portátil…", https://www.facebook.com/qmstt/videos/onsite-flange-facing-featuring-our-portable-flange-facing-machinequalitech-machi/257494225613222/. Las máquinas portátiles de refrentado de bridas se fabrican en diversas clases de capacidad, con modelos comunes que cubren rangos de diámetro desde aproximadamente 50 mm hasta 300–600 mm, aunque los rangos específicos de corte y sujeción varían según el fabricante y el diseño de la máquina. Rol de la evidencia: soporte general; tipo de fuente: otro. Sustenta: los rangos típicos de capacidad de diámetro para equipos portátiles de mecanizado de bridas. Nota de alcance: Los rangos citados representan la disponibilidad general en el mercado más que normas universales. ↩
-
"¿Qué es el descentramiento (runout) en el mecanizado? Causas, medición y…", https://www.sincere-machining.com/what-is-runout-in-machining/. Las operaciones de mecanizado de precisión para superficies de sellado suelen especificar tolerancias de descentramiento de configuración en el rango de 0.02–0.10 mm, requiriéndose valores más estrictos para aplicaciones de sellado críticas y tolerancias mayores aceptables para servicios menos exigentes. Rol de la evidencia: soporte general; tipo de fuente: investigación. Sustenta: las tolerancias típicas de descentramiento para operaciones de mecanizado de bridas de precisión. Nota de alcance: La tolerancia de descentramiento adecuada depende de los requisitos de la superficie final y las condiciones de servicio de la brida. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.