

Wie spezifiziert man den Spanndurchmesser im Verhältnis zur maximalen Spindeldrehzahl bei einer CNC-Drehmaschine?
Eine Drehmaschinenbroschüre kann 5000 U/min angeben. Ein großes Futter kann oft nicht so schnell laufen. Futterdurchmesser und Spindeldrehzahl müssen zusammen mit einem Sicherheitsabstand spezifiziert werden.
Der Futterdurchmesser auf einer CNC-Drehmaschine wird auf der Grundlage des niedrigeren Wertes aus der Spindel-Nenndrehzahl und der zulässigen Höchstdrehzahl des Futters festgelegt. Das Futterlimit muss mit einem Sicherheitsabstand über der maximalen Spindeldrehzahl liegen. Die Größe richtet sich dann nach dem Werkstück, nicht nach dem größten Kataloggehäuse.
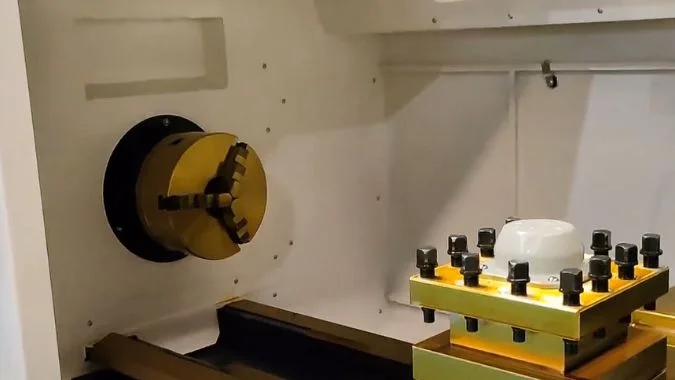
Ein Typenschild kann 5000 U/min anzeigen, aber das ist möglicherweise nicht die Drehzahl, mit der der Auftrag gefahren werden kann. Das Futter hat sein eigenes Limit. Die Fliehkraft auf die Spannbacken verringert die Spannkraft, wenn die Drehzahl steigt.1. Der Betrieb verwendet dann den niedrigeren der beiden Werte. Diese Aufteilung besteht zwischen der Spindel-Nenndrehzahl und der zulässigen Höchstdrehzahl des Futters.
Was ist der Unterschied zwischen der Spindel-Nenndrehzahl und der zulässigen Höchstdrehzahl des Futters?
Werkstätten verwenden die maximale Spindeldrehzahl als Futterlimit. Das Futter kann bei dieser Drehzahl bereits unsicher sein. Die beiden Typenschilder müssen verglichen werden.
Die Spindel-Nenndrehzahl gibt an, wie schnell sich die Spindel oder der Motor drehen darf. Die zulässige Höchstdrehzahl des Futters gibt an, wie schnell sich das Futter drehen darf, um noch einen sicheren Halt zu gewährleisten. Die beiden Grenzwerte sind nicht identisch. Der niedrigere Wert bildet die betriebliche Obergrenze.
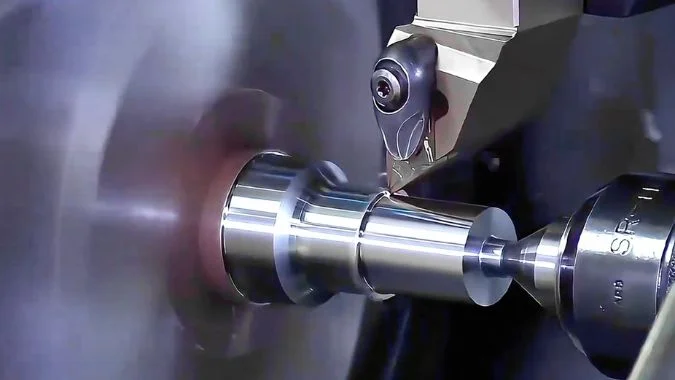
Was auf dem Spindel-Typenschild steht
Die Spindel-Nenndrehzahl ist die Geschwindigkeit, die das Spindeldesign zulässt. Lager, Schmierung, Motorleistung und Maschinenstruktur bestimmen diese.2. Das Schild zeigt normalerweise eine Nenndrehzahl und eine Maximaldrehzahl. Die Nenndrehzahl ist der stabile Arbeitspunkt. Die Maximaldrehzahl ist das Konstruktionslimit. Ein Überschreiten beschädigt die Spindel. Diese Zahl bezieht sich auf Motor und Lager. Es handelt sich nicht um eine Aussage über die Spannkraft.
Was die zulässige Höchstdrehzahl des Futters besagt
Der Futterhersteller legt eine maximal zulässige Drehzahl basierend auf Struktur, Spannkraft und Fliehkraft fest. Über diese Drehzahl hinaus werden die Backen nach außen geschleudert und die Spannkraft sinkt. Das Werkstück kann sich aus dem Futter lösen. Durchmesser, Backengewicht, Spannkraft und Auswuchtung bestimmen dieses Limit. Eine Kitagawa-Baureihe listet 7000, 6000, 4500 und 3600 U/min für verschiedene Größen auf.3. Die Kurve des Lieferanten zur Abhängigkeit von Drehzahl und Spannkraft dient als Kontrolle. Das Futterlimit muss mit einem Sicherheitsabstand über der maximalen Spindeldrehzahl liegen.
Warum die beiden Grenzwerte nicht austauschbar sind
Die Spindel kann sich schneller drehen, als das Spannfutter ein Werkstück aufnehmen darf. Das Spannfutter kann zudem für eine höhere Drehzahl ausgelegt sein als eine einfache Spindel. Der tägliche Betrieb richtet sich jedoch stets nach dem niedrigeren Grenzwert. Die Vermischung beider Angaben in einem Angebot verschleiert die tatsächliche Obergrenze. Ein Betrieb, der sich nur an der Spindeldrehzahl orientiert, findet das Spannfutter unter Umständen auf dem Boden wieder.
| Grenzwert | Was er misst | Was ihn bestimmt | Was passiert, wenn er überschritten wird |
|---|---|---|---|
| Drehzahl des Spindelschilds | Wie schnell sich die Spindel drehen darf | Lager, Schmierung, Motor, Struktur | Spindelschaden |
| Sicherheitsdrehzahl des Spannfutters | Wie schnell sich das Spannfutter mit sicherem Halt drehen darf | Durchmesser, Backen, Kraft, Auswuchtung | Nachlassen der Spannkraft, das Werkstück kann sich lösen |
| Betriebsgrenze | Der niedrigere der beiden Werte | Beide Typenschilder sowie ein Sicherheitsabstand | Der Auftrag darf diesen Wert nicht überschreiten |
Warum senkt ein größeres Futter die nutzbare Drehzahl, selbst wenn die Spindel schneller drehen kann?
Ein größerer Körper suggeriert mehr Haltekraft. Bei hohen Geschwindigkeiten wirkt jedoch eine größere Masse nach außen, weshalb die nutzbare Drehzahl sinkt, selbst wenn die Spindel höhere Geschwindigkeiten erreichen könnte.
Ein größeres Spannfutter senkt die nutzbare Drehzahl, da die Umfangsgeschwindigkeit und die auf die Backen wirkende Fliehkraft mit dem Durchmesser zunehmen. Die Spannkraft lässt nach, die Vibrationen nehmen zu und die sichere Obergrenze liegt unter der zusätzlichen Kapazität der Spindel. Größer ist nicht automatisch besser.
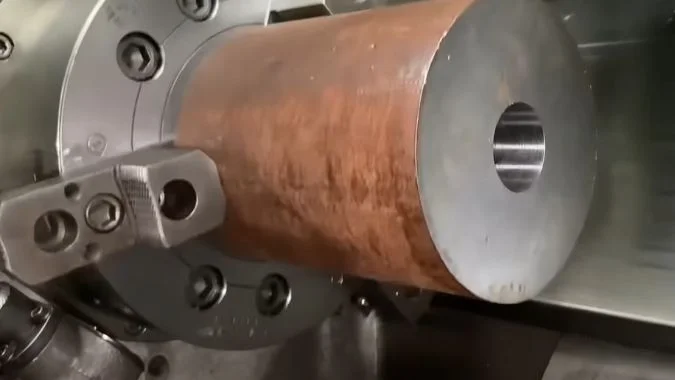
Lineargeschwindigkeit und die Fliehkraft
Bei gleicher Drehzahl weist ein größeres Futter eine höhere Umfangsgeschwindigkeit auf.4. Futterkörper und Spannbacken erfahren dann einen starken Anstieg der Fliehkraft. Die Spannkraft kann nachlassen. Das Werkstück kann sich aus den Backen lösen. Wenn die Drehzahl steigt, werden die Backen nach außen geschleudert und die Spannkraft sinkt. Ein größeres Futter und schwerere Backen verschlimmern diesen Effekt. Das Werkstück kann sich während des Schnitts verschieben. Schwere Zerspanung erfordert daher eine verbleibende Spannkraft bei Höchstgeschwindigkeit, nicht nur die statische Katalogangabe.
Steifigkeit und Auswuchtung
Ein großes Futter stellt eine große Masse dar. Spindel und Flansch müssen diese tragen. Eine schwache Unterstützung bei hohen Drehzahlen führt zu Vibrationen und Oberflächenmarkierungen. Die dynamische Auswuchtung ist bei einem großen Körper ebenfalls schwieriger.5. Unwucht bei hohen Drehzahlen führt zu mehr Lärm und Erschütterungen.6. Die nutzbare Drehzahl sinkt dann, um das System ruhig zu halten. Der Spindelmotor könnte unter Umständen noch ungenutzte Drehzahlreserven haben.
Passen Sie den Futterkörper an das Werkstück an.
Der Nenndurchmesser des Futters korrespondiert mit dem Werkstückbereich und der Spindelnase. Größer ist nicht automatisch die Standardwahl. Der maximale Außenspanndurchmesser muss den Werkstück-Außendurchmesser mit einem Sicherheitsabstand übertreffen. Wenn die Backen auf dem letzten Zahn stehen, geht Spannkraft verloren. Innenklemmung erfordert einen ausreichenden Backenhub. Der Flansch muss zur Spindelnase passen, sonst lässt sich das Futter nicht montieren. Horizontale CNC-Drehmaschinen verwenden häufig Futterkörper von 100 bis 500 mm. Gängige Größen sind 160, 260, 400 und 500 mm.7. Vertikaldrehmaschinen können 500 mm überschreiten.8. Große Scheiben erfordern niedrige Drehzahlen und hohes Drehmoment. Kleine Wellen erfordern einen stabilen Hochgeschwindigkeitsbereich.
| Antrieb | Was ein größeres Spannfutter bewirkt | Auswirkung auf die nutzbare Drehzahl |
|---|---|---|
| Schnittgeschwindigkeit | Höher bei gleicher Drehzahl | Sicherheitsgrenze sinkt |
| Backenauswurf | Mehr Masse wird nach außen geschleudert | Spannkraft lässt schneller nach |
| Masse an der Spindelnase | Höhere Belastung für Spindel und Flansch | Vibration bei hoher Drehzahl |
| Auswuchtung | Schwieriger gleichmäßig zu halten | Geräusche und Vibrationen nehmen zu |
| Anpassung an das Werkstück | Nur erforderlich, wenn der Außendurchmesser es erfordert | Zusätzlicher Durchmesser ist ein ungenutztes Risiko |
Wie sollten Backengewicht und Gegengewichte bei der Drehzahlbemessung des Futters berücksichtigt werden?
Ein Geschwindigkeitsdiagramm, das die Spannbackenmasse ignoriert, ist nur ein theoretischer Grenzwert. Schwere Spannbacken und eine große Spannweite zehren die Kraft auf, die auf dem Typenschild angegeben ist.
Die Spannbackenmasse innerhalb der Drehzahlspezifikation des Futters umfasst die Grundbacke, den Aufsatz und die Befestigungsteile. Schwerere Backen und ein größerer Schwerpunktabstand erhöhen die Fliehkraft quadratisch zur Drehzahl. Gegengewichte können diesen Effekt ausgleichen.
Die bewegte Masse zählen
Der entscheidende Punkt ist, wie die Fliehkraft der Spannbacken die Spannkraft ausgleicht. Die Kraft steigt mit dem Quadrat der Geschwindigkeit9. Die effektive Spannkraft sinkt dann. Ein Werkstück kann herausgeschleudert werden oder eine Spannbacke kann versagen. Schwerere Backen erhöhen die Fliehkraft bei gleicher Drehzahl, wodurch der Spannkraftverlust gravierender ist. Die gezählte Masse entspricht einer Backe: Grundbacke, Aufsatz und Verbindungselemente. Bei einer Struktur mit Zusatzschraube muss die gesamte bewegte Masse berücksichtigt werden.
Gegengewichte und Schwerpunkt
Einige Spannfutter verfügen über eine Fliehkraftkompensation. Ein Umkehrmechanismus wirkt der Fliehkraft entgegen und erhält die Spannkraft bei höheren Drehzahlen. Diese Option ist Teil der Spezifikation und keine nachträgliche Modifikation. Der Schwerpunktabstand der Spannbacken ist ebenfalls wichtig. Eine weiter außen liegende Backe erhöht die Fliehkraft. Werkstücke mit großem Durchmesser verlagern diesen Schwerpunkt nach außen, daher muss die Nenndrehzahl sinken. Eine große Spannweite bei einer großen Scheibe erfordert daher eine niedrigere Drehzahl, selbst auf demselben Futter.
Wie Hersteller die Drehzahl festlegen
Futterhersteller legen die maximale Drehzahl oft dort fest, wo die Fliehkraft zwei Drittel der maximalen Spannkraft erreicht10. Schwachstellen erfordern bei dieser Drehzahl dennoch eine Festigkeitsprüfung. Nutensteine, Bolzen und Schrauben der Backenaufnahme sind Scherkräften und Torsion ausgesetzt. Dünne Nutensteine, zu wenige Bolzen oder eine niedrige Festigkeitsklasse führen zuerst zum Versagen. Werkstückgewicht, Schwerpunkt, Reitstock oder Lünette sowie Schnittkräfte verändern die tatsächlich sichere Drehzahl. Ein Sicherheitsfaktor sollte auf den Betriebswert angewendet werden. Das Typenschild des Futters ist nicht das letzte Wort.
| Zu berücksichtigendes Element | Warum sich die Einstufung ändert |
|---|---|
| Grundbacke + Aufsatz + Befestigungsteile | Die bewegte Masse bestimmt die Fliehkraft |
| Bewegliche Teile der Zusatzschraube | Zusätzliche Masse erzeugt weiterhin Fliehkräfte |
| Schwerpunktabstand | Eine größere Spannweite erhöht die Kraft bei gleicher Drehzahl |
| Gegengewicht / Kompensation | Versätze führen zu Wurfkräften und können den Halt bei höheren Geschwindigkeiten beeinträchtigen |
| 2/3-Spannkraft-Regel | Allgemeine Definition der Höchstgeschwindigkeit durch den Hersteller |
| Keile, Bolzen, Schrauben | Festigkeitsuntergrenze bei dieser Geschwindigkeit |
| Teilgewicht, Auflage, Schnittkraft | Sicherheitsfaktor der Werkstatt zusätzlich zur Platte |
Warum kann eine laut Broschüre “5000 U/min-Spindel” dennoch auf eine viel niedrigere Futterdrehzahl begrenzt sein?
In einer Broschüre sind 5000 U/min die Obergrenze der Spindel. Die Spannfutterplatte am Gehäuse liegt oft weit darunter, und diese Platte ist das limitierende Bauteil.
Eine Spindel mit 5000 U/min laut Broschüre ist dennoch auf eine niedrigere Spannfutterdrehzahl begrenzt, da das Spannfutter und die Vorrichtung ein neues Limit setzen. Das Typenschild des Spannfutters, die Backenart, die Auswuchtung, G50 und das verfügbare Drehmoment liegen alle unter den angegebenen 5000 U/min.
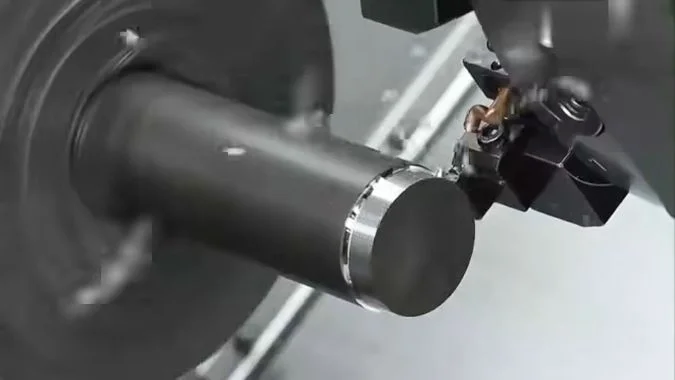
Die Zahl in der Broschüre bezieht sich auf die Spindel
Die Angabe von 5000 U/min in einer CNC-Drehmaschinenbroschüre bezieht sich ausschließlich auf das Limit der Spindel selbst. Im praktischen Einsatz bilden das Spannfutter und die Vorrichtung die neue Obergrenze. Diese beiden Kennzahlen sind nicht identisch. Ein 5000-U/min-Grenzwert bedeutet nicht, dass ein eingespanntes Teil bei 5000 U/min bearbeitet werden darf. Der Futterkörper und die vordere Schutzabdeckung geben die zulässige Drehzahl sowie den zulässigen Spanndruck vor. Dies sind die vom Hersteller festgelegten Sicherheitsgrenzen basierend auf Festigkeit, Backentyp und Wuchtung. Die Spindel darf diese Werte nicht überschreiten.
Was senkt das Limit noch weiter?
Spezialbacken und nicht standardisierte Weichstahlbacken spannen weniger effizient und weisen eine schlechtere Wuchtung auf, wodurch die zulässige Drehzahl weiter sinkt. Eine Mutter, die über den Rand des Spannfutters hinausragt, stellt eine weitere Einschränkung dar. Ein unwuchtes Werkstück bei hoher Drehzahl bringt die Maschine und die Spannung zum Vibrieren. Arbeiten nahe am Limit des Spannfutters erfordern ein ausgewuchtetes Werkstück und den maximal zulässigen Spanndruck.
G96 konstante Schnittgeschwindigkeit11 ist ein striktes Programmlimit. Mit abnehmendem Durchmesser steigt die theoretische Drehzahl sprunghaft an. G50 muss eine maximale Spindeldrehzahl festlegen, damit die Maschine und die Vorrichtung innerhalb ihrer Belastungsgrenzen bleiben.12. G50 S2000 ist eine solche Begrenzung. Die Drehzahl darf dann 2000 U/min nicht überschreiten.
Eine hohe Drehzahl bedeutet nicht zwangsläufig, dass der Schnitt auch durchgeführt werden kann. Ein Mangel an Drehmoment oder Leistung im genutzten Bereich führt dazu, dass die Spindel dreht, ohne das Werkzeug vorzuschieben. Eine höhere Spindeldrehzahl ist bei diesem Schnitt nicht immer von Vorteil. Die Drehzahl sollte dann gezielt reduziert werden. Antriebstyp, Lager und Schmierung legen bereits das Spindelmaximum fest. Broschürenwerte basieren oft auf idealen Testbedingungen. Im realen Werkstattbetrieb müssen Abschläge vorgenommen werden.
Lesen Sie die Typenschilder vor der Broschüre
Das Typenschild des Spannfutters und die Schutzabdeckung sind die erste Anlaufstelle. Werkstückgewicht, Wuchtung und die Bearbeitungsmethode bestimmen dann die sichere Drehzahl. Der Wert aus der Broschüre ist keine Betriebsgrundlage.
| Limit | Typische Quelle | Auswirkung auf 5000 U/min |
|---|---|---|
| Spindelbroschüre | Idealer Spindeltest | Druckt 5000 |
| Typenschild des Spannfutters | Körper und Schutzabdeckung | Neues, oft niedrigeres Limit |
| Spezial- / Weichbacken | Zusätzlicher Spannhub, schwächere Klemmung | Kappe fällt erneut ab |
| Unwuchtiges Teil | Vibration bei hoher Drehzahl | Kappe muss abfallen |
| G96 ohne G50 | Drehzahl steigt bei abnehmendem Durchmesser | Programm muss ein Maximum sperren |
| Geringes Drehmoment im Bereich | Motor kann den Schnitt nicht antreiben | Geschwindigkeit sollte gezielt abfallen |
Schlussfolgerung
Geben Sie den Spanndurchmesser erst an, nachdem das Drehzahl-Limit des Spannfutters die maximale Spindeldrehzahl um einen Sicherheitsabstand überschreitet. Die Größe richtet sich dann nach dem Teil. Die Prospekt-Drehzahl ist nicht das Limit in der Werkstatt.
-
"Faktoren, die die Spannkraft beeinflussen: Anatomie, Mechanik und Referenz …", https://pmc.ncbi.nlm.nih.gov/articles/PMC4013148/. Die technische Mechanik belegt, dass die auf rotierende Futterbacken wirkende Fliehkraft mit dem Quadrat der Rotationsgeschwindigkeit zunimmt. Dies erzeugt eine nach außen wirkende Kraft, die der mechanischen Spannkraft entgegenwirkt und die effektive Haltekraft reduziert. Beweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: die umgekehrte Beziehung zwischen Rotationsgeschwindigkeit und effektiver Spannkraft aufgrund von Fliehkräfteffekten. ↩
-
"Leitfaden für Typen und Auswahl von Werkzeugmaschinenspindellagern", https://pibsales.com/tutorials/machine-tool-spindle-bearings-types-selection-guide/?srsltid=AU7gw4Woq0f0qZH3Pq9Ku02G0SH7bVD6ib4qKPdLvf7ktGDbQzJ2yuaX. Die Fachliteratur zum Design von Werkzeugmaschinen identifiziert DN-Werte von Lagern (Lagerbohrungsdurchmesser × U/min), die Kapazität von Schmiersystemen, Motorkennlinien und die strukturelle Dynamik als Hauptfaktoren für Spindeldrehzahlbereiche, wobei jedes Teilsystem spezifische Betriebsgrenzen setzt. Beweisrolle: allgemeine Unterstützung; Quellentyp: Bildung. Unterstützt: die grundlegenden technischen Einschränkungen, die die maximalen Spindelbetriebsdrehzahlen bestimmen. ↩
-
"Qualitätsforschung zur Umformung am Abschnitt mit variablem Durchmesser …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9414841/. Herstellerspezifikationen in der gesamten Spannfutterindustrie zeigen, dass die maximalen Nenndrehzahlen mit zunehmendem Spanndurchmesser abnehmen. Dies spiegelt die physikalischen Gesetze der Fliehkräfte und die technischen Anforderungen wider, eine sichere Spannung bei höheren Umfangsgeschwindigkeiten zu gewährleisten. Beweisrolle: Fallbeispiel; Quellentyp: Sonstiges. Unterstützt: die umgekehrte Beziehung zwischen Spanndurchmesser und maximaler Nenndrehzahl. Hinweis: Die zitierten spezifischen Kitagawa-Werte sind herstellerspezifisch, die umgekehrte Beziehung gilt jedoch branchenweit. ↩
-
"Tangentialgeschwindigkeit", https://en.wikipedia.org/wiki/Tangential_speed. Die Rotationskinematik besagt, dass die Tangentialgeschwindigkeit (Umfangsgeschwindigkeit) das Produkt aus Winkelgeschwindigkeit und Radius ist (v = ωr), was bedeutet, dass bei konstanter Drehzahl die Umfangsgeschwindigkeit proportional zum Durchmesser zunimmt. Beweisrolle: Mechanismus; Quellentyp: Enzyklopädie. Unterstützt: die lineare Beziehung zwischen Rotationsradius und Tangentialgeschwindigkeit bei konstanter Winkelgeschwindigkeit. ↩
-
"Auswuchten von rotierenden Maschinen", https://rotorlab.tamu.edu/me459/Rotor%20Balancing/Rotating_Machinery_Rotor_Balancing.pdf. Die Ingenieurwissenschaft für rotierende Maschinen zeigt, dass die Anforderungen an die Auswuchtpräzision mit zunehmendem Durchmesser und zunehmender Masse strenger werden, da Unwuchtkräfte sowohl mit der Masse als auch mit dem Quadrat des Radius skalieren, wodurch größere Bauteile empfindlicher auf Asymmetrien in der Massenverteilung reagieren. Beweisrolle: allgemeine Unterstützung; Quellentyp: Forschung. Unterstützt: die zunehmende Schwierigkeit, bei größeren rotierenden Bauteilen eine dynamische Auswuchtung zu erreichen. ↩
-
"Studie zum Einfluss der Phasenverschiebung bei Unwucht …", https://www.mdpi.com/1424-8220/25/6/1691. Die Schwingungstechnik belegt, dass rotierende Unwuchten periodische Kräfte erzeugen, die proportional zum Quadrat der Drehzahl sind, was zu Schwingungsamplituden und Geräuschpegeln führt, die mit der Drehzahl drastisch zunehmen und potenziell die Oberflächengüte verschlechtern und den Lagerverschleiß beschleunigen können. Beweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: den Zusammenhang zwischen rotierender Unwucht und Schwingungsintensität. ↩
-
"Drehmaschinenfutter: Spannen, Zentrieren und Steuern Ihrer Arbeit", https://www.mscdirect.com/resources/buying-guides/lathe-chucks. Spezifikationen der Werkzeugmaschinenindustrie dokumentieren, dass horizontale CNC-Drehmaschinen üblicherweise Futter verwenden, die von kleinen Präzisionsgrößen um 100-200 mm für Stangenarbeiten bis zu größeren Kapazitäten von 400-500 mm für schwerere Bauteile reichen, wobei die Größenauswahl durch die Werkstückabmessungen und die Maschinenkapazität bestimmt wird. Beweisrolle: allgemeine Unterstützung; Quellentyp: Institution. Unterstützt: typische Bereiche von Futtergrößen, die bei horizontalen CNC-Drehmaschinenanwendungen eingesetzt werden. ↩
-
"Leitfaden für Drehmaschinenfutter-Typen, Montage & 3-Backen- vs. 4-Backenfutter", https://cncwmt.com/qa/everything-you-need-to-know-about-lathe-chuck/. Daten der Werkzeugmaschinenindustrie zeigen, dass Vertikaldrehmaschinen und vertikale Drehzentren üblicherweise Werkstückspannvorrichtungen aufnehmen, die von 500 mm bis zu mehreren Metern Durchmesser reichen und für Werkstücke mit großem Durchmesser und vergleichsweise geringer Höhe wie Ringe, Flansche und Scheiben ausgelegt sind. Beweisrolle: allgemeine Unterstützung; Quellentyp: Institution. Unterstützt: die typischen Futtergrößenbereiche für Vertikaldrehmaschinenkonfigurationen. ↩
-
"Zentrifugalkraft", https://en.wikipedia.org/wiki/Centrifugal_force. Die klassische Mechanik legt fest, dass die Zentrifugalkraft proportional zum Quadrat der Winkelgeschwindigkeit ist (F = mω²r), was bedeutet, dass eine Verdoppelung der Drehzahl die nach außen wirkende Kraft auf rotierende Bauteile vervierfacht. Beweisrolle: Mechanismus; Quellentyp: Enzyklopädie. Unterstützt: den mathematischen Zusammenhang zwischen Drehzahl und Zentrifugalkraft. ↩
-
"Sichere Drehzahlen für große Futter", https://www.practicalmachinist.com/forum/threads/safe-speeds-for-large-chucks.199517/. Organisationen für Fertigungsstandards dokumentieren, dass Drehfutter-Drehzahlgrenzwerte typischerweise Sicherheitsfaktoren enthalten, bei denen die Zentrifugalkräfte im Verhältnis zur statischen Spannkapazität begrenzt sind, wobei die spezifischen Verhältnisse je nach Hersteller und Anwendung variieren. Belegrolle: Expertenkonsens; Quellentyp: Institution. Unterstützt: die Industriepraxis, Drehfutter-Drehzahlgrenzwerte auf der Grundlage von Zentrifugalkraftschwellen festzulegen. Anmerkung zum Anwendungsbereich: Das genaue Verhältnis von zwei Dritteln kann herstellerspezifisch sein und ist kein universeller Standard. ↩
-
"G96 G-Code: Programmierung konstanter Schnittgeschwindigkeit bei CNC-Maschinen", https://www.cnccookbook.com/g96-g-code-constant-surface-speed-cnc/. CNC-Programmierstandards definieren G96 als den Befehl, der den Modus für konstante Schnittgeschwindigkeit aktiviert und die Spindeldrehzahl automatisch anpasst, wenn sich die Werkzeugposition ändert, um eine gleichmäßige Schnittgeschwindigkeit an der Werkstückoberfläche aufrechtzuerhalten. Belegrolle: Definition; Quellentyp: Institution. Unterstützt: die Funktion von G96 in CNC-Programmierstandards. ↩
-
"Irgendwelche Tipps zur Berechnung von G50 und G96 in der CNC-Bearbeitung?", https://www.facebook.com/groups/769782850345135/posts/1298664774123604/. CNC-Programmierstandards legen fest, dass G50 mit einem S-Parameter eine obere Spindeldrehzahlgrenze festlegt, die verhindert, dass die Spindel ungeachtet anderer programmierter Befehle eine bestimmte Drehzahl überschreitet, was besonders bei der Verwendung des Modus für konstante Schnittgeschwindigkeit wichtig ist. Belegrolle: Definition; Quellentyp: Institution. Unterstützt: die Funktion von G50 bei der Begrenzung der maximalen Spindeldrehzahl. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.