

Hoe kiest u tussen een interne flensdraaibank met schijfmontage en een externe flensdraaibank?
De verkeerde bevestiging past niet op de flens. Het werk stopt dan bij de pijp. Toegang tot de boring, buitenste landing en trillingen bepalen of er intern of extern wordt gemonteerd.
Een interne flensdraaibank met schijfbevestiging is de keuze wanneer de boring voltooid is en vastgegrepen kan worden, meestal bij 50 mm of meer. Een extern gemonteerde flensdraaibank is de keuze wanneer de boring geblokkeerd of te klein is, of wanneer scheepstrillingen een stijve buitenklem vereisen.
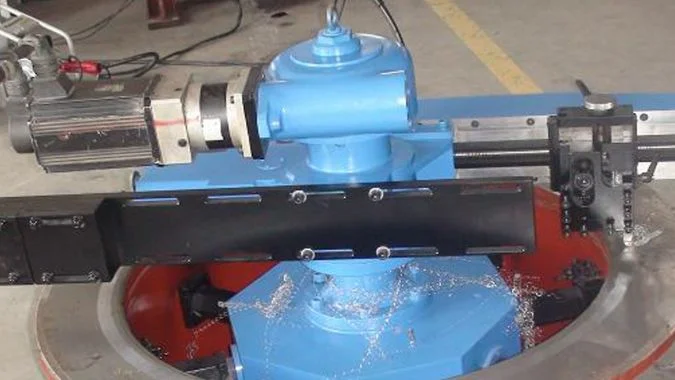
Interne en externe flensdraaibanken grijpen niet op dezelfde plek vast. De ene zet uit in de boring. De andere klemt de buitenrand vast. Een geblokkeerde boring, een vlakke romp of een trillend dek maakt een van die twee bevestigingen onmogelijk. Dat bevestigingsverschil is wat een interne schijfklauwplaat onderscheidt van een machine met externe bevestiging.
Wat is het bevestigingsverschil tussen een interne schijfklauwplaat en een extern gemonteerde flensdraaibank?
Interne en externe flensdraaibanken grijpen op verschillende plaatsen op de flens aan. De verkeerde kan dan niet worden geïnstalleerd. De positie van de klem is het verschil.
Een interne schijfklauwplaat zet uit vanuit de flensboring. Een extern gemonteerde flensdraaibank klemt naar binnen vanaf de buitenrand. Interne bevestiging gebruikt de boring voor centrering. Externe bevestiging heeft de boring helemaal niet nodig.
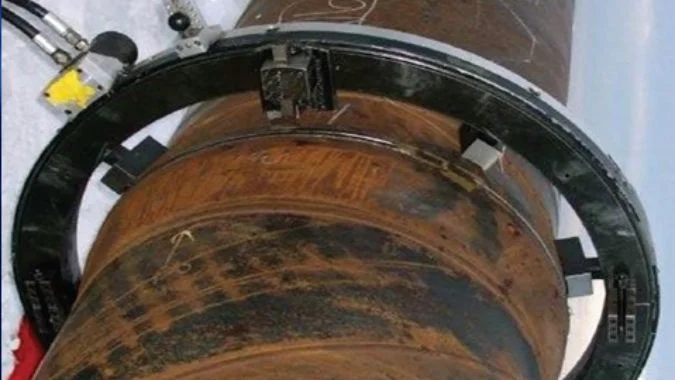
Interne schijf: uitzetten in de boring
Een interne schijfklauwplaat plaatst steunpoten in de flensboring. De poten zetten naar buiten uit en duwen tegen de wand van de boring. Het machinelichaam hangt aan het flensoppervlak en draait. De boring zelf centreert de machine, dus coaxialiteit is gemakkelijker te behouden1. Grote holle flenzen, pijpeinden en andere oppervlakken met een volledige boring passen bij deze bevestiging. Een draagbare flensvlakmachine heeft deze klem nog steeds nodig om te landen voordat het afdichtingsoppervlak wordt gesneden.
Externe bevestiging: de buitenrand vastklemmen
Een extern gemonteerde flensdraaibank gebruikt buitenste steunpoten. De poten grijpen de buitendiameter van de flens vast en trekken naar binnen. De machine hangt aan de flens en heeft geen vloerruimte nodig. De boring kan ook geblokkeerd, te klein, versleten of gesloten zijn. Die toestand stopt de bevestiging niet. Op een trillend dek vormen de buitenste poten plus een puntgelast anker ook een stijvere gesloten lus dan een expansiehuls.
Wat moet waar zijn op de flens
Een vuile boring brengt een interne bevestiging uit het midden. Externe bevestiging heeft ten minste 50 mm vrije buitenste landing nodig. Een flens die gelijk ligt met een romp, ingesloten door pijpen of verzonken is, laat de buitenste poten nergens rusten. Die klus moet gebruikmaken van interne bevestiging of aangepaste lange poten. Aangrenzende pijpen die voorkomen dat de interne poten uitzetten, dwingen tot de tegenovergestelde keuze.
| Bevestiging | Locatie van de klem | Is een bruikbare boring nodig? | Standaard pasvorm |
|---|---|---|---|
| Interne schijf | Zet uit tegen de boringwand | Ja | Volledige, grote binnendiameter (ID) |
| Externe montage | Grijpt de buitenrand | Geen | Geblokkeerde, kleine of versleten boring |
Waarom geeft een blinde of ID-toegankelijke flens de voorkeur aan de interne flensdraaibank met schijfbevestiging?
De buitenrand van een blinde of compacte flens is vaak geblokkeerd. Externe poten hebben dan geen steunvlak. De boring is het pad dat nog open is.
Een blinde of via de binnendiameter toegankelijke flens heeft de voorkeur voor een draaibank met interne schijfbevestiging, omdat de buitenrand vaak wordt geblokkeerd door leidingen, kleppen of een behuizing. De klauwplaat zet uit in de boring, komt overeen met het referentievlak van de boring en heeft geen extern steunvlak nodig.
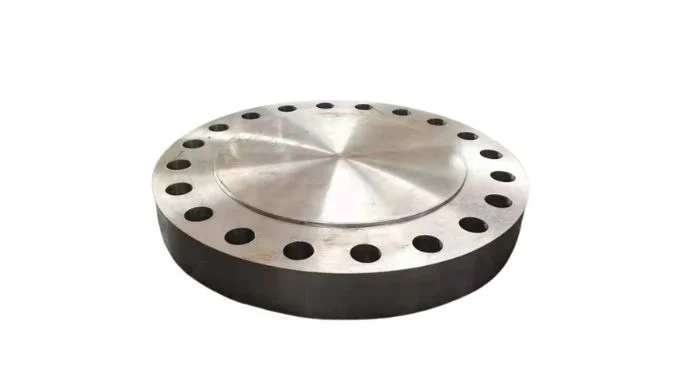
De buitenrand is vaak geblokkeerd
Blinde flenzen en flenzen die via de binnendiameter toegankelijk zijn, bevinden zich vaak op leidingen, kleppen of pompen. Aangrenzende onderdelen omsluiten dan de buitenrand. Externe klauwen kunnen deze niet bereiken of vastgrijpen. Een klauwplaat met interne schijf zet uit vanuit het gat en neemt geen externe ruimte in beslag. Verzonken flenzen en flenzen die gelijk liggen met een behuizing hebben hetzelfde probleem aan de buitenzijde. Externe poten hebben nergens een steunpunt. Interne montage is dan de enige mogelijkheid die nog open is.
De boring is het referentievlak voor de bewerking
Bij het bewerken van flensvlakken wordt de boring vaak als positioneringsreferentie gebruikt. Interne uitzetting begint vanaf datzelfde referentievlak, waardoor afwijkingen in de referentie beperkt blijven. Pijpuiteinden en vlakken die via de binnendiameter toegankelijk zijn en nog een volledige boring hebben, passen bij de klauwplaat. Een deksel zonder bruikbare binnendiameter valt hier niet onder. Dat werkstuk hoort op een externe klem.
De klauwslag moet nog steeds overeenkomen
De interne uitzettingskracht verandert met de positie van de klauw. De effectieve klauwslag moet de boring bestrijken. De aansluitmaat van de flens moet ook overeenkomen met de boring van de machinespil. Zelfs een catalogusdiameter die correct lijkt, zal niet passen als die twee pasvormen niet kloppen. Foto's van het externe steunvlak en een meting van de boring horen bij de controle voordat de machine wordt verzonden.
| Flensconditie | Waarom de voorkeur wordt gegeven aan een interne schijf | Wanneer dit niet het geval is |
|---|---|---|
| Buitendiameter (OD) omsloten door leidingen, kleppen of een behuizing | Externe poten hebben geen steunvlak | OD is vrij en de boring is gesloten |
| ID is compleet en toegankelijk | Klauwplaat zet uit op de boringreferentie | Geen bruikbare boring |
| Pijpuiteinde met ID | Buitenruimte is vaak krap | Massieve afdekking zonder ID |
| Verzonken of vlakke flens | Buitenpoten kunnen niet rusten | Specifieke lange externe poten bestaan |
Wanneer moet u een interne flensdraaibank met schijfbevestiging of een extern gemonteerde flensdraaibank gebruiken in de werkplaats of aan boord van een schip?
Workshop and ship jobs do not share the same mount. A complete bore favors internal. A blocked bore, a shaking deck, or a tight hatch favors external.
An internal mount-disc lathe fits a workshop or ship job when the bore is complete and large. An external-mount lathe fits a blocked bore, a vibrating deck, tight access, or 220 V power. The bore and the site decide, not a fixed rule.
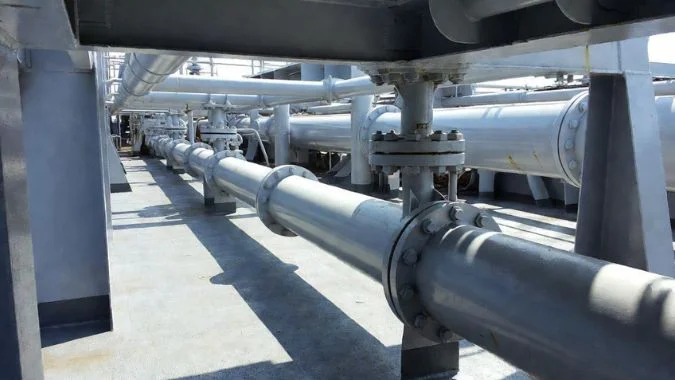
Look at the bore, then the site
There is no universal winner. The bore is the first site check. A complete, regular, accessible bore, especially on a large diameter, favors internal mount. Legs expand from the bore, center themselves, and hold coaxiality for sealing faces and octagonal or RX ring grooves2. A blocked, worn, or closed bore favors external mount. Legs grip the OD. The machine hangs on the flange. A large flange with bore access favors internal. A good outer edge with a blocked bore favors external. A small temporary face repair favors a hand-crank model first.
Inside the workshop
Large flanges with complete bores keep tighter geometry on internal mount. Flatness of 0.05 mm and Ra ≤ 3.23 is a typical internal result on DN50–DN300 process flanges and can meet ASME B16.54. Manifolds and vessel nozzles above DN300 with a complete ID also fit internal. A DN600 face with a complete bore is an internal job. Unevenly worn bores and closed covers go to external. Damage deeper than 30 mm may need extended tool arms5, or a weld build-up before the cut. Below DN300, a blocked bore or a tight shop corner also favors external.
Onboard a ship
Decks and offshore platforms shake. Internal expansion can micro-slip6. External legs on the OD plus a spot-welded anchor hold a stiffer loop7. Internal is not always more precise. On a vibrating job the external closed loop is the more stable mount.
Ship power is often 440 V / 60 Hz or 690 V8. Grote interne machines vereisen mogelijk 380 V. Veel externe modellen werken op 220 V enkelfasig na een scheepstransformator. Een model dat 220 V ±10% accepteert, is gemakkelijker te voeden.
Luiken en torenmangatopeningen kunnen kleiner zijn dan de krat. Externe machines kunnen vaak worden gedemonteerd voor transport. Een interne handmatige unit van 15 kg9 kan door een pijpcorridor of een hoek van de pompkamer zonder motor en zonder kabel. De tijd in het droogdok is kort. Externe montage kan in één dag worden geplaatst, uitgevoerd en verwijderd, zodat een klep het schip niet hoeft te verlaten voor de werkplaats.
| Locatie / conditie | Voorkeursmontage | Waarom |
|---|---|---|
| Volledige doorlaat, DN300+ of DN600+ | Interne schijf | Automatische centrering en coaxialiteit |
| DN50–DN300, volledige doorlaat, werkplaats | Interne schijf | 0,05 mm / Ra ≤ 3,2 typisch |
| Geblokkeerde of versleten boring, werkplaats | Externe montage | Buitendiameter-klem, geen binnendiameter nodig |
| Scheepstrillingen / deining op zee | Externe montage | Stijve lus, minder microslip |
| Alleen 220 V, of geen stroom | Externe 220 V, of 15 kg handmatig | Stroom en toegang |
| Krap luik of pijpgalerij | Extern (demonteerbaar) of handmatig | Doorgangsgrootte |
Wat gebeurt er als de flensboring te klein is voor het bereik van de schijfklauwplaat?
Een schijfklauwplaat die niet in de boring past, kan niet worden gemonteerd. Forceer je dit intern, dan ontstaan er excentrische sneden in het vlak. De opspanmethode moet worden gewijzigd.
Als de flensboring te klein is voor het bereik van de schijfklauwplaat, is de eerste stap extern opspannen op de buitenrand. Kleinere klauwen of een opspandoorn zijn het alternatief wanneer intern moet blijven. De ondergrens van het opspanbereik is belangrijker dan de bovengrens van het bewerkingsbereik.
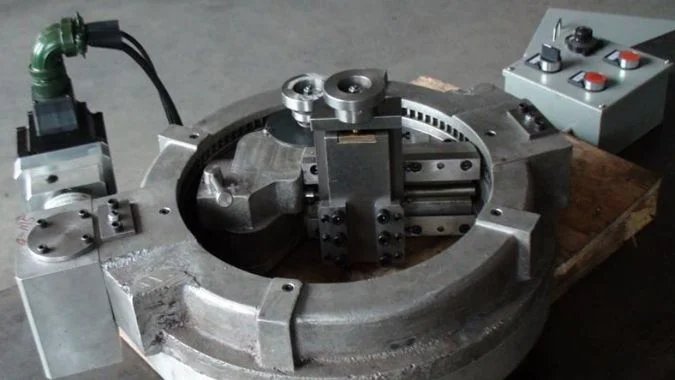
Verwissel de klem, forceer de schijf niet.
Een boring die te klein is voor de schijfklauwplaat kan niet intern worden opgespannen. Het forceren van de klauwplaat leidt tot een mislukte montage, of hij grijpt aan het einde van de klauwslag waardoor de kracht afneemt. De eerste aanpassing is extern opspannen. Bij normale buitenranden kunnen poten of klauwen de buitendiameter vastgrijpen. De boringgrootte doet er dan niet toe. Sommige machines snijden 0–300 mm en klemmen ongeveer 50–305 mm aan de buitenkant.10. Deze bereiken zijn ontworpen voor kleine flenzen met geblokkeerde of versleten boringen. Bij de aankoop moet worden gecontroleerd of de ondergrens van de klemdiameter de buitendiameter van de flens dekt. De bovengrens van de bewerkingsdiameter is daarvoor geen controle. Noodreparaties bij kleine diameters kunnen tot 25,4 mm gaan op een handmatig extern model.
Blijf alleen intern met kleinere klauwen of een opspandoorn.
Intern opspannen kan blijven als er kleinere klauwen passen, of als een opspandoorn in de spilconus de kleine boring vasthoudt. Sommige klauwplaten accepteren vervangbare klauwen en kunnen het klembereik verkleinen. De klemkracht verandert echter met de positie van de klauw. Bij een kleine diameter bevindt de slag zich nabij het stoppunt en kan de grip afnemen. Dit moet voor aanvang van de klus worden gecontroleerd.
Lijn uit na de montage.
Een meetklok moet de montage bevestigen. De slingering moet vóór de snede binnen 0,05 mm blijven11. Een grotere afwijking zorgt voor een uitlopende opening (bell mouth). Als de buitenrand ook onregelmatig is en de boring nog steeds te klein, kan een speciale opspanning of uitbesteding aan een gespecialiseerde werkplaats de resterende oplossing zijn.
| Optie | Wanneer het werkt | Wat te controleren |
|---|---|---|
| Externe montage op de buitendiameter | Buitenrand is regelmatig | Ondergrens van de klemdiameter dekt de buitendiameter |
| Kleinere klauwen of een opspandoorn | Interne montage is verplicht en er is nog steeds een kleine binnendiameter | Klauwslag en resterende grip bij de kleine diameter |
| Uitlijning met meetklok | Na elke montage | Slingering binnen 0,05 mm vóór de snede |
| Speciale opspanning of uitbesteding aan een werkplaats | Buitendiameter is onregelmatig en de boring is nog steeds te klein | Locatieomstandigheden, niet de bovengrens uit de catalogus |
Conclusie
De open, grote boring vereist interne montage. Een geblokkeerde boring of een trillende plaat vereist externe montage. De benodigde ruimte moet worden bevestigd voordat de machine wordt verzonden.
-
"Onderzoeksvoortgang op het gebied van precisiegereedschap-uitlijningstechnologie …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11509547/. In de roterende verspaning zorgt opspanning gecentreerd op de boring voor een gemeenschappelijk nulpunt tussen het referentievlak van het werkstuk en de as van het snijgereedschap, wat cumulatieve positioneringsfouten vermindert in vergelijking met externe referentiemethoden. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: het mechanische principe waarmee montage op de boring de uitlijningsnauwkeurigheid beïnvloedt. Toelichting: De werkelijke coaxialiteit hangt af van de staat van de boring, de uniformiteit van de expansiekracht en de stijfheid van de machine. ↩
-
"Wat is een Ring Type Joint (RTJ) flens?", https://www.coastalflange.com/blog/what-is-a-ring-type-joint-rtj-flange/. RX- en achthoekige ringgroeven zijn nauwkeurig bewerkte profielen die worden gespecificeerd in standaarden zoals API 6A voor metalen ringpakkingen in hogedruktoepassingen, waarvoor een nauwkeurige groefgeometrie en oppervlakteafwerking vereist zijn om een juiste afdichting van de pakking en integriteit van de verbinding te garanderen. Bewijsrol: definitie; brontype: overheid. Ondersteunt: de definitie en toepassing van gespecialiseerde flensgroeftypes. ↩
-
"ASME B16.5 Flenstoleranties Gids | PDF", https://www.scribd.com/document/426755531/Tolerance-as-per-B16-5. ASME B16.5 specificeert eisen voor de afwerking van flensoppervlakken, inclusief vlakheidstoleranties en oppervlakteruwheidswaarden voor drukdragende toepassingen, met typische Ra-waarden variërend van 3,2 tot 12,5 μm, afhankelijk van het type pakking en de bedrijfsomstandigheden. Bewijsrol: algemene ondersteuning; brontype: overheid. Ondersteunt: typische eisen voor vlakheid en oppervlakteafwerking van flensverbindingen. Toelichting: De norm specificeert eisen in plaats van de haalbare bewerkingsprecisie. ↩
-
"ASME B16.5 Flensafwerking", http://www.pipingpipeline.com/asme-b16-5-flg-facing-finish.html. ASME B16.5 stelt dimensionale standaarden en toleranties vast voor pijpflenzen en geflensde fittingen, inclusief specificaties voor de afwerking van het flensoppervlak, de vlakheid en de oppervlaktetextuur om een goede afdichtingsprestatie in druk leidingsystemen te garanderen. Bewijsrol: definitie; brontype: overheid. Ondersteunt: de reikwijdte en vereisten van ASME B16.5 voor flensoppervlakken. ↩
-
"FF120 QuickFace Flensafwerkingsgereedschap Demo | Handbediend …", https://www.youtube.com/watch?v=RETQUDL84tY. Draagbare flensafwerkmachines hebben doorgaans standaard beperkingen in het bereik van het gereedschap in de orde van 20–40 mm, waarboven verlengde gereedschapshouders of meerdere bewerkingen noodzakelijk worden om de snijstabiliteit en de kwaliteit van de oppervlakteafwerking te behouden. Bewijsrol: algemene ondersteuning; brontype: onderzoek. Ondersteunt: typische beperkingen in snijdiepte voor draagbare flensbewerkingsapparatuur. Toelichting: De werkelijke dieptecapaciteit varieert aanzienlijk per machinemodel en gereedschapsconfiguratie. ↩
-
"Foutdiagnose voor roterende machines met behulp van trillingen … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4934321/. Expansietype opspaninrichtingen vertrouwen op radiale wrijvingskrachten die incrementele verplaatsing (micro-slip) kunnen ondergaan wanneer ze worden blootgesteld aan cyclische belasting of trillingen, aangezien de verdeling van de normaalkracht kan variëren onder dynamische omstandigheden. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: het mechanische gedrag van expansietype armaturen onder dynamische belasting. Toelichting: Werkelijke slip hangt af van de omvang van de expansiekracht, de toestand van het oppervlak en de trillingsfrequentie. ↩
-
"De mechanica van externe fixatie – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2504087/. Ontwerpen van armaturen met een gesloten lus die continue belastingspaden creëren langs de omtrek van het werkstuk vertonen over het algemeen een hogere structurele stijfheid dan radiale expansiesystemen, omdat ze de spankrachten uniformer verdelen en de flexibiliteit in het klemmechanisme verminderen. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: structurele principes die van invloed zijn op de stijfheid van armaturen bij verschillende montageconfiguraties. Toelichting: Werkelijke stijfheid hangt af van specifieke geometrie, materiaaleigenschappen en ankerimplementatie. ↩
-
"46 CFR Deel 110 Subdeel 110.10", https://www.ecfr.gov/current/title-46/chapter-I/subchapter-J/part-110/subpart-110.10. Maritieme elektrische standaarden specificeren gangbare boordspanningssystemen, waaronder 440V driefasig voor middelgrote schepen en 690V voor grotere installaties, hoewel werkelijke voltages variëren afhankelijk van de scheepsgrootte, vlaggenstaat en bouwperiode. Bewijsrol: algemene ondersteuning; brontype: instelling. Ondersteunt: standaardspanningsniveaus die worden gebruikt in maritieme elektrische systemen. Toelichting: Spanningsnormen variëren per scheepstype, leeftijd en regelgevende jurisdictie. ↩
-
"Handmatige flensafwerker | Draagbaar handbediend …", https://www.patriot-international.com/rental-equipment/machining-rental-equipments/manual-facer. Draagbare handbediende flensafwerkmachines worden geproduceerd in gewichtsklassen variërend van ongeveer 10 tot 25 kg voor handmatige modellen, ontworpen voor toegang tot besloten ruimtes waar aangedreven apparatuur niet kan worden vervoerd of bediend. Bewijsrol: algemene ondersteuning; brontype: overig. Ondersteunt: typische gewichtsbereiken voor draagbare handmatige flensbewerkingsapparatuur. Toelichting: Werkelijk gewicht varieert per fabrikant, capaciteitsbereik en meegeleverde accessoires. ↩
-
"Flensafwerking ter plaatse met onze draagbare flensafwerker …", https://www.facebook.com/qmstt/videos/onsite-flange-facing-featuring-our-portable-flange-facing-machinequalitech-machi/257494225613222/. Draagbare flensafwerkmachines worden geproduceerd in verschillende capaciteitsklassen, waarbij gangbare modellen diameterbereiken dekken van ongeveer 50 mm tot 300–600 mm, hoewel specifieke snij- en klembereiken variëren per fabrikant en machineontwerp. Bewijsrol: algemene ondersteuning; brontype: overig. Ondersteunt: typische diametercapaciteitsbereiken voor draagbare flensbewerkingsapparatuur. Toelichting: Genoemde bereiken vertegenwoordigen de algemene beschikbaarheid op de markt in plaats van universele standaarden. ↩
-
"Wat is slingering (runout) bij verspaning? Oorzaken, metingen en …", https://www.sincere-machining.com/what-is-runout-in-machining/. Precisiebewerkingen voor afdichtingsoppervlakken specificeren doorgaans toleranties voor de slingering (runout) in het bereik van 0,02–0,10 mm, waarbij nauwere waarden vereist zijn voor kritieke afdichtingstoepassingen en grotere toleranties acceptabel zijn voor minder veeleisende diensten. Bewijsrol: algemene ondersteuning; brontype: onderzoek. Ondersteunt: typische slingertoleranties voor precisie-flensbewerkingsoperaties. Toelichting: De juiste slingertolerantie hangt af van de uiteindelijke oppervlaktevereisten en de bedrijfsomstandigheden van de flens. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.