

Comment spécifier le diamètre du mandrin par rapport à la vitesse de rotation maximale de la broche sur un tour CNC ?
Une brochure de tour peut indiquer 5000 tr/min. Un grand mandrin ne peut souvent pas atteindre une telle vitesse. Le diamètre du mandrin et la vitesse de rotation de la broche doivent être spécifiés conjointement, avec une marge de sécurité.
Le diamètre du mandrin sur un tour CNC est spécifié par rapport à la valeur la plus basse entre la vitesse de rotation nominale de la broche et la vitesse de sécurité nominale du mandrin. La limite du mandrin doit être supérieure au maximum de la broche, avec une marge. La taille est ensuite déterminée par la pièce à usiner, et non par le corps le plus grand du catalogue.
Une plaque signalétique peut indiquer 5000 tr/min et ne pas correspondre à la vitesse à laquelle le travail peut être effectué. Le mandrin a sa propre limite. La force centrifuge exercée sur les mors réduit la force de serrage à mesure que la vitesse de rotation augmente.1. L'atelier utilise alors la plus faible des deux références. Cette distinction se fait entre la vitesse nominale de la broche et la vitesse de sécurité nominale du mandrin.
Quelle est la différence entre la vitesse nominale de la broche et la vitesse de sécurité nominale du mandrin ?
Les ateliers utilisent la vitesse maximale de la broche comme limite pour le mandrin. Le mandrin peut déjà être dangereux à cette vitesse. Les deux plaques signalétiques doivent être comparées.
La vitesse nominale de la broche correspond à la vitesse à laquelle la broche ou le moteur peut tourner. La vitesse de sécurité nominale du mandrin correspond à la vitesse à laquelle le mandrin peut tourner tout en conservant une prise sûre. Les deux limites ne sont pas identiques. La valeur la plus basse constitue la limite de l'atelier.
Ce qu'indique la plaque signalétique de la broche
La vitesse nominale de la broche est la vitesse autorisée par la conception de la broche. Elle est déterminée par les roulements, la lubrification, la puissance du moteur et la structure de la machine.2. La plaque indique généralement une vitesse nominale et une vitesse maximale. La vitesse nominale est le point de fonctionnement stable. La vitesse maximale est la limite de conception. Dépasser cette valeur endommage la broche. Ce chiffre concerne le moteur et les roulements. Il ne concerne pas la capacité de serrage.
Ce qu'indique la vitesse de sécurité nominale du mandrin
Le fabricant du mandrin fixe une vitesse maximale admissible en fonction de la structure, de la force de serrage et de la force centrifuge. Au-delà de cette vitesse, les mors sont éjectés vers l'extérieur et la force de préhension diminue. La pièce peut être éjectée du mandrin. Le diamètre, le poids des mors, la force de serrage et l'équilibrage déterminent cette limite. Une gamme Kitagawa indique 7000, 6000, 4500 et 3600 tr/min selon les tailles.3. La courbe vitesse/force de serrage fournie par le fabricant sert de référence. La limite du mandrin doit être supérieure au maximum de la broche, avec une marge.
Pourquoi les deux références ne sont pas interchangeables
La broche peut tourner plus vite que la capacité de maintien d'une pièce par le mandrin. Le mandrin peut également être classé au-delà des capacités modestes d'une broche. L'utilisation quotidienne suit toujours la limite la plus basse. Mélanger les deux valeurs sur un devis masque la capacité réelle. Un atelier qui ne se concentre que sur le régime de la broche risque de retrouver le plateau du mandrin au sol.
| Limite | Ce qu'elle mesure | Ce qui la définit | Ce qui se passe au-delà |
|---|---|---|---|
| Vitesse de rotation nominale de la broche | La vitesse maximale de rotation de la broche | Roulements, lubrification, moteur, structure | Dommages à la broche |
| Vitesse de sécurité nominale du mandrin | La vitesse maximale de rotation du mandrin avec une prise sécurisée | Diamètre, mors, force, équilibrage | Perte de serrage, risque d'éjection de la pièce |
| Limite de l'atelier | La plus faible des deux valeurs | Les deux plaques signalétiques, plus une marge | Le travail ne doit pas dépasser cette limite |
Pourquoi un mandrin plus grand réduit-il la vitesse de rotation utilisable même si la broche peut tourner plus vite ?
Un corps plus grand laisse présager une meilleure prise. À haute vitesse, il déplace davantage de masse vers l'extérieur, donc le régime utilisable diminue même si la broche peut tourner plus vite.
Un mandrin plus grand réduit le régime utilisable car la vitesse périphérique et la force centrifuge des mors augmentent avec le diamètre. La force de serrage diminue, les vibrations s'intensifient et la limite de sécurité se situe en dessous de la vitesse maximale de la broche. Plus grand n'est pas systématiquement synonyme de mieux.
Vitesse linéaire et projection
À régime identique, un mandrin de plus grande taille présente une vitesse périphérique plus élevée.4. Le corps du mandrin et les mors subissent alors une augmentation brutale de la force centrifuge. Le serrage peut se relâcher. La pièce peut être éjectée des mors. À mesure que le régime augmente, les mors sont projetés vers l'extérieur et la force de serrage diminue. Un mandrin plus grand et des mors plus lourds accentuent ce phénomène. La pièce peut se déplacer lors de l'usinage. L'usinage intensif nécessite donc une force de serrage résiduelle à la vitesse maximale, et pas seulement la force statique indiquée dans le catalogue.
Rigidité et équilibrage
Un grand mandrin représente une masse importante. La broche et la bride doivent pouvoir le supporter. Un support inadéquat à haute vitesse provoque des vibrations et des marques sur la surface. L'équilibrage dynamique est également plus complexe sur un corps de grande dimension.5. Le balourd à haute vitesse augmente le bruit et les secousses.6. Le régime utilisable diminue alors pour maintenir le silence de fonctionnement. Le moteur de broche peut encore disposer d'une vitesse inutilisée.
Adapter le corps à la pièce
Le diamètre nominal du mandrin correspond à la gamme de pièces et au nez de broche. Plus grand n'est pas forcément le choix par défaut. Le serrage externe maximal doit dépasser le diamètre extérieur de la pièce avec une marge de sécurité. Les mors utilisés sur la dernière dent perdent en force. Le serrage interne nécessite une course de mors suffisante. La bride doit correspondre au nez de broche, sinon le mandrin ne pourra pas être monté. Les tours CNC horizontaux utilisent souvent des corps de 100 à 500 mm. Les tailles courantes incluent 160, 260, 400 et 500 mm.7. Les tours verticaux peuvent dépasser 500 mm8. Les grands disques nécessitent une faible vitesse et un couple élevé. Les petits arbres nécessitent une plage de vitesse élevée et stable.
| Entraîneur | Ce qu'un mandrin plus grand implique | Effet sur le régime utilisable |
|---|---|---|
| Vitesse périphérique | Plus élevée au même nombre de tr/min | Baisse de la limite de sécurité |
| Projection des mors | Plus de masse projetée vers l'extérieur | La force de serrage diminue plus rapidement |
| Masse sur le nez de broche | Exigence accrue sur la broche et la bride | Vibration à vitesse élevée |
| Équilibrage | Plus difficile à maintenir uniforme | Le bruit et les secousses augmentent |
| Adaptation à la pièce | Nécessaire uniquement lorsque le diamètre extérieur l'exige | Le diamètre supplémentaire est un risque inutile |
Comment la masse des mors et les contrepoids doivent-ils être pris en compte dans l'évaluation de la vitesse du mandrin ?
Un tableau de vitesses qui ignore la masse des mors est une limite théorique. Des mors lourds et une prise large absorbent la force indiquée sur la plaque signalétique.
La masse des mors prise en compte dans l'indice de vitesse du mandrin inclut le mors de base, le mors rapporté et la visserie. Des mors plus lourds et un rayon de centre de gravité plus grand augmentent la force centrifuge proportionnellement au carré de la vitesse de rotation (tr/min). Des contrepoids peuvent compenser ce phénomène.
Compter la masse mobile
La vérification fondamentale consiste à déterminer comment la force centrifuge des mors neutralise la force de serrage. La force augmente proportionnellement au carré de la vitesse9. La force de serrage effective diminue alors. Une pièce peut être éjectée ou un mors peut rompre. Des mors plus lourds augmentent la force centrifuge à une même vitesse de rotation, aggravant ainsi la perte de serrage. La masse comptabilisée correspond à un mors complet : mors de base, mors rapporté et pièces de connexion. Une structure à vis de renfort doit prendre en compte toute la masse mobile.
Contrepoids et centre de gravité
Certains mandrins intègrent une compensation centrifuge. Un mécanisme inversé neutralise la force centrifuge et maintient le serrage à des vitesses élevées. Cette option fait partie de l'indice de vitesse et ne peut être ajoutée en atelier après coup. Le rayon du centre de gravité du mors est également crucial. Un mors positionné plus vers l'extérieur augmente la force centrifuge. Le travail sur des pièces de grand diamètre déplace ce rayon vers l'extérieur, réduisant ainsi la vitesse nominale. Une prise large sur un disque de grand diamètre nécessite donc un régime de rotation plus faible, même sur un même corps de mandrin.
Comment les fabricants déterminent la valeur
Les fabricants de mandrins fixent souvent la vitesse maximale au point où la force centrifuge atteint les deux tiers de la force de serrage maximale10. Les points faibles doivent toujours faire l'objet d'un contrôle de résistance à cette vitesse. Les clavettes de logement de mors, les boulons et les vis sont soumis au cisaillement et à la torsion. Des clavettes fines, un nombre insuffisant de boulons ou une classe de boulon trop faible sont les premiers éléments à céder. Le poids de la pièce, son centre de gravité, l'utilisation d'une contre-pointe ou d'une lunette, ainsi que les forces de coupe modifient la vitesse de sécurité réelle. Un facteur de sécurité doit être appliqué à la valeur d'atelier. La plaque signalétique du mandrin ne constitue pas la référence ultime.
| Élément à comptabiliser | Pourquoi cela modifie l'indice nominal |
|---|---|
| Mors de base + mors rapporté + visserie | La masse mobile détermine la force centrifuge |
| Pièces mobiles de la vis de renfort | La masse supplémentaire est toujours projetée vers l'extérieur |
| Rayon du centre de gravité | Une prise plus large augmente la force à une même vitesse de rotation |
| Contrepoids / compensation | Les déports sont projetés et peuvent maintenir une adhérence à une vitesse plus élevée |
| Règle des 2/3 de la force de serrage | Définition courante de la vitesse maximale par le fabricant |
| Clés, boulons, vis | Seuil de résistance à cette vitesse |
| Poids de la pièce, repos, force de coupe | Coefficient de sécurité d'atelier en plus de la plaque |
Pourquoi une brochure mentionnant une “ broche à 5000 tr/min ” peut-elle être limitée à une vitesse de mandrin beaucoup plus faible ?
Dans une brochure, 5000 tr/min correspond au plafond de la broche elle-même. La plaque de mandrin sur le corps est souvent bien inférieure, et c'est cette plaque qui impose la limite.
Une broche donnée pour 5000 tr/min dans une brochure reste limitée à une vitesse de mandrin inférieure, car le mandrin et le montage définissent une nouvelle limite. La plaque signalétique du mandrin, le type de mors, l'équilibrage, le G50 et le couple disponible se situent tous en dessous de ces 5000 tr/min indiqués.
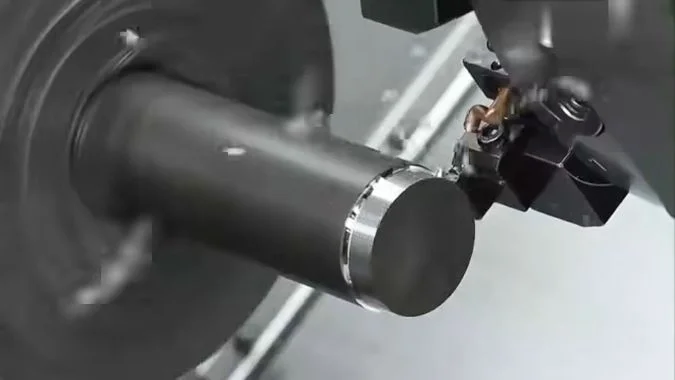
Le chiffre de la brochure correspond à la broche
Les 5000 tr/min indiqués sur la brochure d'un tour CNC correspondent à la limite propre de la broche. En cours d'utilisation, le mandrin et le montage deviennent la nouvelle limite. Ces deux indications ne sont pas équivalentes. Une limite de 5000 tr/min ne signifie pas qu'une pièce fixée dans le mandrin puisse tourner à 5000 tr/min. Le corps du mandrin et la porte de protection avant indiquent la vitesse et la pression de serrage admissibles. Il s'agit des seuils de sécurité du fabricant fondés sur la résistance, le type de mors et l'équilibrage. La broche ne doit pas les dépasser.
Qu'est-ce qui réduit encore cette limite ?
Les mors spéciaux et les mors en acier doux non standard offrent une efficacité de serrage moindre et présentent un balourd plus important ; la vitesse autorisée est donc à nouveau réduite. Un écrou dépassant du bord du mandrin constitue une limitation supplémentaire. Une pièce non équilibrée à haute vitesse fait vibrer la machine et diminue la force de maintien. Travailler près de la limite du mandrin nécessite une pièce équilibrée et une pression de serrage réglée au maximum autorisé.
G96 vitesse de coupe constante11 est une limite de programme stricte. À mesure que le diamètre diminue, la vitesse de rotation théorique augmente en flèche. G50 doit définir une vitesse de rotation maximale de la broche pour que la machine et le montage restent dans les limites de résistance.12. G50 S2000 en est une telle limite. La vitesse ne doit alors pas dépasser 2000 tr/min.
Une vitesse élevée (tr/min) ne signifie pas non plus que la coupe peut être effectuée. Un manque de couple ou de puissance dans la plage utilisée laisse la broche tourner sans faire avancer l'outil. Une vitesse de broche plus élevée n'est pas toujours préférable pour cette coupe. La vitesse doit alors être volontairement réduite. Le type d'entraînement, les roulements et la lubrification définissent déjà le maximum de la broche. Les valeurs de la brochure sont souvent le résultat d'un test idéal. La charge réelle en atelier nécessite une réduction.
Lisez les plaques signalétiques avant la brochure
La plaque du mandrin et la porte de protection sont les premiers éléments à vérifier. Le poids de la pièce, son équilibrage et la méthode de coupe déterminent ensuite une vitesse de travail sûre. La valeur de la brochure ne constitue pas la base opérationnelle.
| Limite | Source typique | Effet sur les 5000 tr/min |
|---|---|---|
| Brochure de la broche | Test idéal de la broche | Indique 5000 |
| Plaque signalétique du mandrin | Corps et porte de protection | Nouveau plafond, souvent plus bas |
| Mors spéciaux / mors doux | Lancer supplémentaire, serrage plus faible | Le capuchon tombe à nouveau |
| Pièce déséquilibrée | Vibration à vitesse élevée | Le capuchon doit tomber |
| G96 sans G50 | Le régime moteur augmente à mesure que le diamètre diminue | Le programme doit verrouiller un maximum |
| Couple insuffisant dans la bande | Le moteur ne peut pas entraîner la coupe | La vitesse doit diminuer volontairement |
Conclusion
Spécifiez le diamètre du mandrin uniquement après que la limite de vitesse du mandrin dépasse le maximum de la broche avec une marge. La taille suit alors la pièce. Le régime indiqué dans la brochure n'est pas la limite de l'atelier.
-
"Facteurs affectant la force de préhension : anatomie, mécanique et référent …", https://pmc.ncbi.nlm.nih.gov/articles/PMC4013148/. La mécanique appliquée démontre que la force centrifuge agissant sur les mors de mandrin en rotation augmente avec le carré de la vitesse de rotation, créant une force vers l'extérieur qui s'oppose à la force de serrage mécanique et réduit la capacité de préhension nette. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : la relation inverse entre la vitesse de rotation et la force de serrage effective due aux effets centrifuges. ↩
-
"Guide de sélection et types de roulements de broche de machine-outil", https://pibsales.com/tutorials/machine-tool-spindle-bearings-types-selection-guide/?srsltid=AU7gw4Woq0f0qZH3Pq9Ku02G0SH7bVD6ib4qKPdLvf7ktGDbQzJ2yuaX. La littérature sur la conception des machines-outils identifie les valeurs DN des roulements (diamètre d'alésage du roulement × tr/min), la capacité du système de lubrification, les courbes de puissance du moteur et la dynamique structurelle comme les principaux facteurs établissant les enveloppes de vitesse de broche, chaque sous-système imposant des limites opérationnelles distinctes. Rôle de la preuve : soutien général ; type de source : éducation. Soutient : les contraintes d'ingénierie primaires qui déterminent les vitesses de fonctionnement maximales de la broche. ↩
-
"Recherche sur la qualité de formage sur la section à diamètre variable …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9414841/. Les spécifications des fabricants dans toute l'industrie des mandrins démontrent que les vitesses nominales maximales diminuent avec l'augmentation du diamètre du mandrin, reflétant la physique des forces centrifuges et les contraintes d'ingénierie liées au maintien d'un serrage sûr à des vitesses périphériques plus élevées. Rôle de la preuve : référence de cas ; type de source : autre. Soutient : la relation inverse entre le diamètre du mandrin et la vitesse maximale nominale. Note de portée : Les valeurs spécifiques de Kitagawa citées sont propres au fabricant, bien que la relation inverse soit généralisée à l'industrie ↩
-
"Vitesse tangentielle", https://en.wikipedia.org/wiki/Tangential_speed. La cinématique de rotation établit que la vitesse tangentielle (périphérique) est égale au produit de la vitesse angulaire et du rayon (v = ωr), ce qui signifie qu'à un régime constant, la vitesse périphérique augmente proportionnellement au diamètre. Rôle de la preuve : mécanisme ; type de source : encyclopédie. Soutient : la relation linéaire entre le rayon de rotation et la vitesse tangentielle à vitesse angulaire constante. ↩
-
"Équilibrage des rotors de machines tournantes", https://rotorlab.tamu.edu/me459/Rotor%20Balancing/Rotating_Machinery_Rotor_Balancing.pdf. L'ingénierie des machines tournantes démontre que les exigences de précision en matière d'équilibrage deviennent plus strictes à mesure que le diamètre et la masse augmentent, car les forces de balourd varient en fonction de la masse et du carré du rayon, rendant les composants plus grands plus sensibles aux asymétries de répartition de la masse. Rôle de la preuve : soutien général ; type de source : recherche. Soutient : la difficulté accrue d'obtenir un équilibre dynamique dans les composants tournants de grande taille. ↩
-
"Étude sur l'influence de la différence de phase de balourd…", https://www.mdpi.com/1424-8220/25/6/1691. L'ingénierie des vibrations établit que les masses tournantes non équilibrées génèrent des forces périodiques proportionnelles au carré de la vitesse de rotation, produisant des amplitudes de vibration et des niveaux sonores qui augmentent de façon spectaculaire avec le régime, provoquant potentiellement une dégradation de l'état de surface et une usure accélérée des roulements. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : la relation entre le balourd de rotation et la sévérité des vibrations. ↩
-
"Mandrins de tour : serrage, centrage et contrôle de votre pièce", https://www.mscdirect.com/resources/buying-guides/lathe-chucks. Les spécifications de l'industrie des machines-outils indiquent que les tours CNC horizontaux utilisent couramment des mandrins allant de petites tailles de précision d'environ 100-200 mm pour le travail en barre à des capacités plus importantes de 400-500 mm pour les composants plus lourds, le choix de la taille étant déterminé par les dimensions de la pièce et la capacité de la machine. Rôle de la preuve : soutien général ; type de source : institution. Soutient : les plages de tailles de mandrins typiques utilisées dans les applications de tours CNC horizontaux. ↩
-
"Guide des types de mandrins de tour, montage et comparatif 3 mors vs 4 mors", https://cncwmt.com/qa/everything-you-need-to-know-about-lathe-chuck/. Les données de l'industrie des machines-outils indiquent que les tours verticaux et les centres de tournage verticaux utilisent couramment des dispositifs de maintien de pièces allant de 500 mm à plusieurs mètres de diamètre, conçus pour des pièces de grand diamètre et relativement courtes telles que des bagues, des brides et des disques. Rôle de la preuve : soutien général ; type de source : institution. Soutient : les plages de tailles de mandrins typiques pour les configurations de tours verticaux. ↩
-
"Force centrifuge", https://en.wikipedia.org/wiki/Centrifugal_force. La mécanique classique établit que la force centrifuge est proportionnelle au carré de la vitesse angulaire (F = mω²r), ce qui signifie que doubler la vitesse de rotation quadruple la force centrifuge sur les composants tournants. Rôle de la preuve : mécanisme ; type de source : encyclopédie. Soutient : la relation mathématique entre la vitesse de rotation et la force centrifuge. ↩
-
"Vitesses de sécurité pour les grands mandrins", https://www.practicalmachinist.com/forum/threads/safe-speeds-for-large-chucks.199517/. Les organismes de normalisation de la fabrication documentent que les vitesses nominales des mandrins intègrent généralement des facteurs de sécurité où les forces centrifuges sont limitées par rapport à la capacité de serrage statique, bien que les ratios spécifiques varient selon le fabricant et l'application. Rôle de la preuve : consensus d'experts ; type de source : institution. Soutient : la pratique industrielle consistant à définir les vitesses nominales des mandrins en fonction des seuils de force centrifuge. Note de portée : Le ratio exact des deux tiers peut être spécifique au fabricant plutôt qu'une norme universelle. ↩
-
"Code G G96 : Programmation CNC à vitesse de coupe constante", https://www.cnccookbook.com/g96-g-code-constant-surface-speed-cnc/. Les normes de programmation CNC définissent le G96 comme la commande qui active le mode de vitesse de coupe constante, ajustant automatiquement le régime de la broche à mesure que la position de l'outil change pour maintenir une vitesse de coupe constante à la surface de la pièce. Rôle de la preuve : définition ; type de source : institution. Soutient : la fonction du G96 dans les normes de programmation CNC. ↩
-
"Des conseils pour calculer G50 et G96 en usinage CNC ?", https://www.facebook.com/groups/769782850345135/posts/1298664774123604/. Les normes de programmation CNC précisent que le G50 avec un paramètre S établit une limite supérieure de vitesse de broche, empêchant la broche de dépasser un régime spécifié indépendamment des autres commandes programmées, particulièrement important lors de l'utilisation du mode de vitesse de coupe constante. Rôle de la preuve : définition ; type de source : institution. Soutient : la fonction du G50 dans la limitation de la vitesse maximale de la broche. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.