

Come specificare il diametro dell'autocentrante in relazione al numero massimo di giri del mandrino su un tornio CNC?
Un depliant di un tornio può indicare 5000 giri/min. Spesso un mandrino di grandi dimensioni non può raggiungere tale velocità. Il diametro del mandrino e il numero di giri del mandrino devono essere specificati insieme, con un margine di sicurezza.
Il diametro del mandrino su un tornio CNC viene specificato in base al valore più basso tra i giri/min nominali del mandrino e la velocità di sicurezza nominale del mandrino stesso. Il limite del mandrino deve essere superiore al massimo del mandrino, con un margine. La dimensione viene quindi determinata dal pezzo da lavorare, non dal corpo più grande presente nel catalogo.
Una targhetta può riportare 5000 giri/min e non essere comunque la velocità a cui può operare la lavorazione. Il mandrino ha un proprio limite. La forza centrifuga sulle griffe riduce la forza di serraggio all'aumentare dei giri/min.1. L'officina utilizza quindi il valore più basso tra i due. Tale distinzione riguarda i giri/min nominali del mandrino rispetto alla velocità di sicurezza nominale del mandrino.
Qual è la differenza tra i giri/min nominali del mandrino e la velocità di sicurezza nominale del mandrino?
Le officine utilizzano i giri/min massimi del mandrino come limite del mandrino. Il mandrino potrebbe essere già insicuro a quella velocità. Le due targhette devono essere confrontate.
I giri/min nominali del mandrino indicano quanto velocemente possono ruotare il mandrino o il motore. La velocità di sicurezza nominale del mandrino indica quanto velocemente può ruotare il mandrino mantenendo una presa sicura. I due limiti non sono uguali. Il valore più basso costituisce il limite dell'officina.
Cosa indica la targhetta del mandrino
I giri/min nominali del mandrino rappresentano la velocità consentita dalla progettazione del mandrino. Sono determinati dai cuscinetti, dalla lubrificazione, dalla potenza del motore e dalla struttura della macchina.2. La targhetta solitamente mostra una velocità nominale e una velocità massima. La velocità nominale è il punto di lavoro stabile. La velocità massima è il limite di progettazione. Superare tale valore danneggia il mandrino. Questo numero riguarda il motore e i cuscinetti, non la capacità di serraggio.
Cosa indica la velocità di sicurezza nominale del mandrino
Il produttore del mandrino stabilisce una velocità massima consentita in base alla struttura, alla forza di serraggio e alla forza centrifuga. Oltre tale velocità, le griffe vengono spinte verso l'esterno e la presa diminuisce. Il pezzo potrebbe fuoriuscire dal mandrino. Il diametro, il peso delle griffe, la forza di serraggio e l'equilibratura determinano questo limite. Una famiglia Kitagawa indica 7000, 6000, 4500 e 3600 giri/min a seconda delle dimensioni.3. La curva velocità-forza di serraggio fornita dal produttore è il riferimento. Il limite del mandrino deve essere superiore al massimo del mandrino, con un margine.
Perché i due limiti non sono intercambiabili
Il mandrino può girare più velocemente di quanto l'autocentrante possa sostenere un pezzo. L'autocentrante può anche avere un limite nominale superiore a quello di un mandrino modesto. L'uso quotidiano segue comunque il limite più basso. Mescolare le due etichette in un preventivo nasconde la reale capacità. Un'officina che punta solo sul numero del mandrino finirà per ritrovarsi con il piatto dell'autocentrante sul pavimento.
| Limite | Cosa misura | Cosa lo determina | Cosa accade superandolo |
|---|---|---|---|
| RPM nominali del mandrino | Quanto velocemente può girare il mandrino | Cuscinetti, lubrificazione, motore, struttura | Danni al mandrino |
| Velocità di sicurezza nominale dell'autocentrante | Quanto velocemente può girare l'autocentrante con una presa sicura | Diametro, griffe, forza, bilanciamento | Perdita di presa, il pezzo può essere proiettato |
| Limite dell'officina | Il più basso dei due | Entrambe le targhe, più un margine | Il lavoro non deve superare questo valore |
Perché un mandrino più grande riduce i giri/min utilizzabili anche se il mandrino può girare più velocemente?
Un corpo più grande sembra offrire maggiore presa. Alla velocità, proietta più massa verso l'esterno, quindi gli RPM utilizzabili diminuiscono anche se il mandrino può andare oltre.
Un autocentrante più grande riduce gli RPM utilizzabili perché la velocità periferica e la forza centrifuga delle griffe aumentano con il diametro. La forza di serraggio diminuisce, le vibrazioni aumentano e il limite di sicurezza si posiziona al di sotto della velocità extra del mandrino. Più grande non è la scelta predefinita.
Velocità lineare e proiezione
Agli stessi giri/min, un mandrino più grande ha una velocità periferica maggiore.4. Il corpo del mandrino e le griffe subiscono quindi un forte aumento della forza centrifuga. La presa può allentarsi. Il pezzo può fuoriuscire dalle griffe. Con l'aumento dei giri/min, le griffe vengono spinte verso l'esterno e la forza di serraggio diminuisce. Un mandrino più grande e griffe più pesanti peggiorano questo spostamento. Il pezzo può spostarsi durante il taglio. Una lavorazione pesante richiede quindi una forza di serraggio residua alla massima velocità, non solo la forza statica indicata a catalogo.
Rigidità ed equilibrio
Un mandrino grande rappresenta una massa notevole. Il mandrino e la flangia devono sostenerlo adeguatamente. Un supporto debole ad alta velocità innesca vibrazioni e segni sulla superficie. L'equilibrio dinamico è anche più difficile da ottenere su un corpo grande5. Lo squilibrio ad alta velocità aumenta la rumorosità e le vibrazioni6. I giri/min utilizzabili diminuiscono quindi per mantenere l'assieme silenzioso. Il motore del mandrino potrebbe avere ancora velocità inutilizzata.
Adattare il corpo al pezzo
Il diametro nominale del mandrino corrisponde al campo di lavoro del pezzo e al naso mandrino. "Più grande" non è l'impostazione predefinita. Il serraggio esterno massimo deve superare il diametro esterno del pezzo con un margine. Le griffe all'ultimo dente perdono forza. Il serraggio interno richiede una corsa delle griffe sufficiente. La flangia deve corrispondere al naso mandrino, altrimenti il mandrino non potrà essere montato. I torni CNC orizzontali utilizzano spesso corpi da 100–500 mm. Le dimensioni comuni includono 160, 260, 400 e 500 mm.7. I torni verticali possono superare i 500 mm8. I dischi di grandi dimensioni richiedono bassa velocità e coppia elevata. Gli alberi piccoli richiedono una banda ad alta velocità stabile.
| Driver | Cosa comporta un mandrino più grande | Effetto sui giri/min utilizzabili |
|---|---|---|
| Velocità periferica | Più alta allo stesso numero di giri/min | Riduzione del limite di sicurezza |
| Spostamento delle griffe | Maggiore massa espulsa verso l'esterno | La presa diminuisce più rapidamente |
| Massa sul naso mandrino | Maggiore sollecitazione su mandrino e flangia | Vibrazioni ad alta velocità |
| Equilibrio | Più difficile da mantenere uniforme | Aumento di rumore e vibrazioni |
| Adattamento al pezzo | Necessario solo quando richiesto dal diametro esterno | Il diametro extra è un rischio inutile |
Come devono essere calcolate la massa delle griffe e i contrappesi all'interno della velocità nominale del mandrino?
Un grafico della velocità che ignora la massa della ganascia è un limite teorico. Ganasce pesanti e una presa ampia consumano la forza dichiarata sulla targhetta.
La massa della ganascia inclusa nella velocità nominale del mandrino comprende la base, la ganascia superiore e la viteria mobile. Ganasce più pesanti e un raggio del centro di gravità maggiore aumentano la forza centrifuga con il quadrato dei giri/min. I contrappesi possono compensare tale spinta.
Calcolare la massa mobile
La verifica fondamentale consiste nel determinare come la forza centrifuga della ganascia compensa la forza di serraggio. La forza aumenta con il quadrato della velocità9. La presa effettiva diminuisce di conseguenza. Un pezzo può essere proiettato via o una ganascia può cedere. Ganasce più pesanti aumentano la forza centrifuga allo stesso numero di giri, peggiorando la perdita di presa. La massa calcolata è quella di una singola ganascia: base, ganascia superiore e componenti di collegamento. Una struttura a vite di spinta deve conteggiare l'intera massa mobile.
Contrappesi e centro di gravità
Alcuni mandrini aggiungono una compensazione centrifuga. Un meccanismo inverso contrasta la spinta verso l'esterno e mantiene la presa a velocità più elevate. Tale opzione fa parte della velocità nominale, non è un'aggiunta da officina successiva al preventivo. Anche il raggio del centro di gravità della ganascia è importante. Una ganascia posizionata più esternamente aumenta la forza centrifuga. Pezzi di grande diametro spostano tale raggio verso l'esterno, pertanto la velocità nominale dovrebbe diminuire. Una presa ampia su un disco di grandi dimensioni richiede quindi un numero di giri inferiore, anche sullo stesso corpo mandrino.
Come i produttori stabiliscono il valore
I produttori di mandrini spesso fissano la velocità massima al punto in cui la forza centrifuga raggiunge i due terzi della forza di serraggio massima10. I punti deboli richiedono comunque una verifica della resistenza a tale velocità. Chiavette di fissaggio delle ganasce, bulloni e viti sono soggetti a taglio e torsione. Chiavette sottili, pochi bulloni o una classe di resistenza del bullone bassa cedono per primi. Il peso del pezzo, il centro di gravità, una contropunta o un lunetta e la forza di taglio modificano la reale velocità di sicurezza. Un fattore di sicurezza va applicato al valore dell'officina. La targhetta del mandrino non è l'ultima parola.
| Elemento da conteggiare | Perché modifica la velocità nominale |
|---|---|
| Base + ganascia superiore + viteria | La massa mobile determina la forza centrifuga |
| Parti mobili della vite di spinta | La massa extra viene comunque spinta verso l'esterno |
| Raggio del centro di gravità | Una presa più ampia aumenta la forza allo stesso numero di giri |
| Contrappeso / compensazione | Gli offset generano proiezioni e possono mantenere la presa a velocità più elevate |
| Regola dei 2/3 della forza di serraggio | Definizione comune del produttore per la velocità massima |
| Chiavette, bulloni, viti | Limite minimo di resistenza a quella velocità |
| Peso del pezzo, appoggio, forza di taglio | Fattore di sicurezza dell'officina oltre alla piastra |
Perché un “mandrino da 5000 giri/min” indicato su un depliant può essere limitato a una velocità del mandrino molto inferiore?
Su un depliant, 5000 giri/min rappresentano il limite massimo del mandrino. La piastra del mandrino sul corpo è spesso molto inferiore, ed è quella piastra a costituire il vincolo.
Un mandrino da 5000 giri/min indicato su depliant è comunque limitato a una velocità inferiore del mandrino portapezzo, poiché il mandrino stesso e il dispositivo di fissaggio stabiliscono un nuovo limite. La targhetta del mandrino, il tipo di ganasce, l'equilibratura, il G50 e la coppia disponibile si attestano tutti al di sotto di quei 5000 giri indicati.
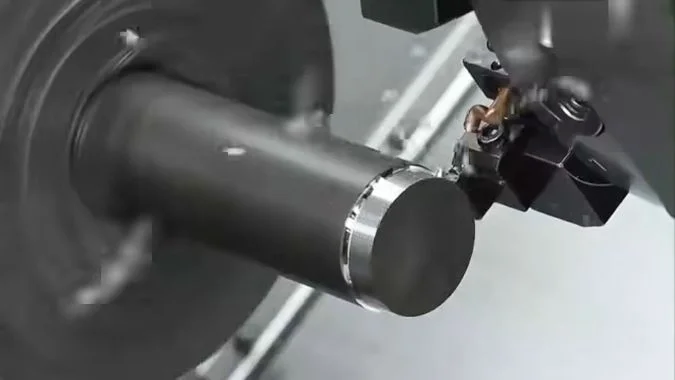
Il numero indicato sul depliant si riferisce al mandrino
I 5000 giri/min indicati sull'opuscolo di un tornio CNC rappresentano il limite intrinseco del mandrino. Durante l'utilizzo, il mandrino e l'attrezzatura diventano il nuovo limite. Le due diciture non sono equivalenti. Un limite di 5000 giri/min non significa che un pezzo bloccato nel mandrino possa ruotare a tale velocità. Il corpo del mandrino e lo sportello di protezione frontale riportano la velocità massima consentita e la pressione di serraggio ammessa. Questi rappresentano i limiti di sicurezza stabiliti dal produttore in base alla resistenza, al tipo di morsetto e al bilanciamento. Il mandrino non deve superarli.
Cos'altro riduce il limite?
I morsetti speciali e i morsetti in acciaio dolce non standard bloccano in modo meno efficiente e presentano un bilanciamento peggiore, riducendo ulteriormente la velocità consentita. Un dado che sporge oltre il bordo del mandrino costituisce un'ulteriore limitazione. Un pezzo non bilanciato ad alta velocità provoca vibrazioni alla macchina e compromette la presa. Lavorare vicino al limite del mandrino richiede un pezzo bilanciato e una pressione di serraggio al massimo consentito.
Velocità di taglio costante G9611 è un limite rigoroso impostato dal programma. Al diminuire del diametro, il numero di giri teorico aumenta drasticamente. Il G50 deve impostare una velocità massima del mandrino affinché la macchina e l'attrezzatura rimangano entro i limiti di resistenza.12. G50 S2000 è un esempio di tale limite. La velocità non dovrà quindi superare i 2000 giri/min.
Un elevato numero di giri non significa necessariamente che il taglio possa essere eseguito. Una coppia o una potenza insufficienti nella gamma utilizzata causano il blocco del mandrino senza che l'utensile avanzi. Una velocità del mandrino più elevata non è sempre migliore per quel tipo di taglio. La velocità dovrebbe quindi essere ridotta intenzionalmente. Il tipo di trasmissione, i cuscinetti e la lubrificazione stabiliscono già il limite massimo del mandrino. I valori dell'opuscolo sono spesso basati su test ideali. Le condizioni reali di officina richiedono un ridimensionamento.
Leggere le targhette prima dell'opuscolo
La targhetta del mandrino e lo sportello di protezione sono il primo punto di controllo. Il peso del pezzo, il bilanciamento e il metodo di taglio determinano poi una velocità sicura. Il valore riportato sull'opuscolo non è la base operativa.
| Limite | Fonte tipica | Effetto sui 5000 giri/min |
|---|---|---|
| Opuscolo del mandrino | Test ideale del mandrino | Riporta 5000 |
| Targhetta del mandrino | Corpo e sportello di protezione | Nuovo limite, spesso inferiore |
| Morsetti speciali / dolci | Lancio extra, morsetto più debole | Il tappo cade di nuovo |
| Parte sbilanciata | Vibrazioni ad alta velocità | Il tappo deve cadere |
| G96 senza G50 | I giri al minuto aumentano al diminuire del diametro | Il programma deve bloccare un massimo |
| Coppia insufficiente nella fascia | Il motore non riesce a eseguire il taglio | La velocità dovrebbe diminuire intenzionalmente |
Conclusione
Specificare il diametro del mandrino solo dopo che il limite di velocità del mandrino ha superato il massimo del mandrino con un margine. La dimensione segue quindi la parte. I giri al minuto riportati nell'opuscolo non rappresentano il limite dell'officina.
-
"Fattori che influenzano la forza di presa: anatomia, meccanica e referente…", https://pmc.ncbi.nlm.nih.gov/articles/PMC4013148/. La meccanica ingegneristica dimostra che la forza centrifuga che agisce sulle ganasce rotanti del mandrino aumenta con il quadrato della velocità di rotazione, creando una forza verso l'esterno che si oppone alla forza di serraggio meccanica e riduce la capacità di presa netta. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: la relazione inversa tra velocità di rotazione e forza di serraggio effettiva dovuta agli effetti centrifughi. ↩
-
"Guida alla selezione e tipi di cuscinetti per mandrini di macchine utensili", https://pibsales.com/tutorials/machine-tool-spindle-bearings-types-selection-guide/?srsltid=AU7gw4Woq0f0qZH3Pq9Ku02G0SH7bVD6ib4qKPdLvf7ktGDbQzJ2yuaX. La letteratura sulla progettazione delle macchine utensili identifica i valori DN dei cuscinetti (diametro del foro del cuscinetto × giri al minuto), la capacità del sistema di lubrificazione, le curve di potenza del motore e la dinamica strutturale come i fattori principali che stabiliscono le buste di velocità del mandrino, con ciascun sottosistema che impone distinti limiti operativi. Ruolo dell'evidenza: supporto generale; tipo di fonte: istruzione. Supporta: i vincoli ingegneristici primari che determinano le velocità operative massime del mandrino. ↩
-
"Ricerca sulla qualità della formatura sulla sezione a diametro variabile…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9414841/. Le specifiche del produttore in tutto il settore dei mandrini dimostrano che le velocità massime nominali diminuiscono con l'aumentare del diametro del mandrino, riflettendo la fisica delle forze centrifughe e i vincoli ingegneristici per mantenere un serraggio sicuro a velocità periferiche più elevate. Ruolo dell'evidenza: riferimento al caso; tipo di fonte: altro. Supporta: la relazione inversa tra diametro del mandrino e velocità massima nominale. Nota sullo scopo: i valori specifici di Kitagawa citati sono specifici del produttore, sebbene la relazione inversa sia diffusa in tutto il settore. ↩
-
"Velocità tangenziale", https://en.wikipedia.org/wiki/Tangential_speed. La cinematica rotazionale stabilisce che la velocità tangenziale (al bordo) è uguale al prodotto della velocità angolare per il raggio (v = ωr), il che significa che a giri al minuto costanti, la velocità periferica aumenta proporzionalmente al diametro. Ruolo dell'evidenza: meccanismo; tipo di fonte: enciclopedia. Supporta: la relazione lineare tra raggio di rotazione e velocità tangenziale a velocità angolare costante. ↩
-
"Bilanciamento del rotore di macchinari rotanti", https://rotorlab.tamu.edu/me459/Rotor%20Balancing/Rotating_Machinery_Rotor_Balancing.pdf. L'ingegneria dei macchinari rotanti dimostra che i requisiti di precisione del bilanciamento diventano più rigorosi con l'aumentare del diametro e della massa, poiché le forze di squilibrio variano in base alla massa e al quadrato del raggio, rendendo i componenti più grandi più sensibili alle asimmetrie nella distribuzione della massa. Ruolo dell'evidenza: supporto generale; tipo di fonte: ricerca. Supporta: la maggiore difficoltà nel raggiungere l'equilibrio dinamico nei componenti rotanti più grandi. ↩
-
"Studio sull'influenza della differenza di fase sbilanciata …", https://www.mdpi.com/1424-8220/25/6/1691. L'ingegneria delle vibrazioni stabilisce che le masse rotanti sbilanciate generano forze periodiche proporzionali al quadrato della velocità di rotazione, producendo ampiezze di vibrazione e livelli di rumore che aumentano drasticamente con i giri al minuto, causando potenzialmente il degrado della finitura superficiale e un'usura accelerata dei cuscinetti. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: la relazione tra squilibrio rotazionale e gravità delle vibrazioni. ↩
-
"Mandrini per tornio: blocca, centra e controlla il tuo lavoro", https://www.mscdirect.com/resources/buying-guides/lathe-chucks. Le specifiche dell'industria delle macchine utensili documentano che i torni CNC orizzontali utilizzano comunemente mandrini che variano da piccole dimensioni di precisione intorno ai 100-200 mm per lavorazioni da barra a capacità maggiori di 400-500 mm per componenti più pesanti, con la selezione delle dimensioni dettata dalle dimensioni del pezzo e dalla capacità della macchina. Ruolo dell'evidenza: supporto generale; tipo di fonte: istituzione. Supporta: le gamme tipiche di dimensioni dei mandrini utilizzate nelle applicazioni di tornitura CNC orizzontale. ↩
-
"Guida ai tipi di mandrino per tornio, montaggio e confronto tra mandrini a 3 e 4 griffe", https://cncwmt.com/qa/everything-you-need-to-know-about-lathe-chuck/. I dati dell'industria delle macchine utensili indicano che i torni verticali e i centri di tornitura verticali ospitano comunemente attrezzature di bloccaggio che vanno da 500 mm a diversi metri di diametro, progettate per pezzi di grande diametro e relativamente corti come anelli, flange e dischi. Ruolo dell'evidenza: supporto generale; tipo di fonte: istituzione. Supporta: le gamme tipiche di dimensioni dei mandrini per le configurazioni di tornio verticale. ↩
-
"Forza centrifuga", https://en.wikipedia.org/wiki/Centrifugal_force. La meccanica classica stabilisce che la forza centrifuga è proporzionale al quadrato della velocità angolare (F = mω²r), il che significa che raddoppiare la velocità di rotazione quadruplica la forza verso l'esterno sui componenti rotanti. Ruolo dell'evidenza: meccanismo; tipo di fonte: enciclopedia. Supporta: la relazione matematica tra velocità di rotazione e forza centrifuga. ↩
-
"Velocità sicure per mandrini di grandi dimensioni", https://www.practicalmachinist.com/forum/threads/safe-speeds-for-large-chucks.199517/. Le organizzazioni di standardizzazione della produzione documentano che i valori nominali di velocità del mandrino incorporano tipicamente fattori di sicurezza in cui le forze centrifughe sono limitate rispetto alla capacità di serraggio statico, sebbene i rapporti specifici varino in base al produttore e all'applicazione. Ruolo della prova: consenso degli esperti; tipo di fonte: istituzione. Supporta: la pratica industriale di impostare i valori nominali di velocità del mandrino in base alle soglie di forza centrifuga. Nota di ambito: L'esatto rapporto di due terzi potrebbe essere specifico del produttore piuttosto che uno standard universale ↩
-
"Codice G G96: Programmazione CNC a velocità superficiale costante", https://www.cnccookbook.com/g96-g-code-constant-surface-speed-cnc/. Gli standard di programmazione CNC definiscono il G96 come il comando che attiva la modalità a velocità superficiale costante, regolando automaticamente i giri al minuto del mandrino man mano che la posizione dell'utensile cambia per mantenere una velocità di taglio costante sulla superficie del pezzo. Ruolo della prova: definizione; tipo di fonte: istituzione. Supporta: la funzione del G96 negli standard di programmazione CNC. ↩
-
"Qualche consiglio sul calcolo di G50 e G96 nella lavorazione CNC?", https://www.facebook.com/groups/769782850345135/posts/1298664774123604/. Gli standard di programmazione CNC specificano che il G50 con un parametro S stabilisce un limite superiore di velocità del mandrino, impedendo al mandrino di superare un numero di giri specificato indipendentemente da altri comandi programmati, particolarmente importante quando si utilizza la modalità a velocità superficiale costante. Ruolo della prova: definizione; tipo di fonte: istituzione. Supporta: la funzione del G50 nel limitare la velocità massima del mandrino. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.