

Como especificar o diâmetro da placa em relação à rotação máxima do fuso em um torno CNC?
A brochura de um torno pode indicar 5000 r/min. Um mandril grande, muitas vezes, não consegue operar nessa velocidade. O diâmetro do mandril e o RPM do eixo devem ser especificados em conjunto, com uma margem de segurança.
O diâmetro do mandril em um torno CNC é especificado com base no menor valor entre o RPM da placa de identificação do eixo e a velocidade nominal segura do mandril. O limite do mandril deve estar acima do máximo do eixo, com uma margem. O tamanho é determinado pela peça de trabalho, não pelo maior corpo do catálogo.
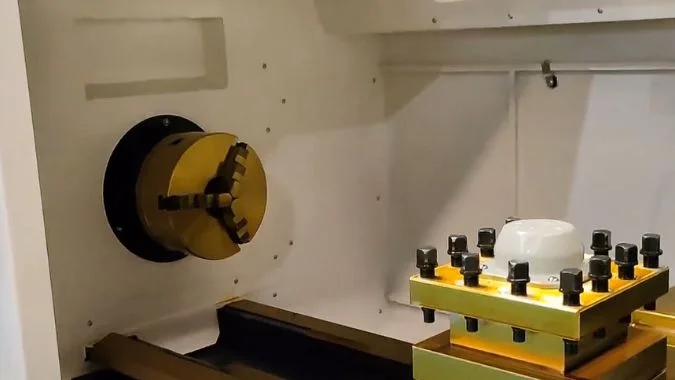
Uma placa de identificação pode indicar 5000 r/min e ainda assim não ser a velocidade na qual o trabalho pode ser executado. O mandril tem seu próprio limite. A força centrífuga sobre as castanhas reduz a força de fixação à medida que o RPM aumenta.1. A oficina utiliza então o menor dos dois valores. Essa divisão é feita entre o RPM da placa de identificação e a velocidade nominal segura do mandril.
Qual é a diferença entre o RPM da placa de identificação do eixo e a velocidade nominal segura do mandril?
As oficinas usam o RPM máximo do eixo como o limite do mandril. O mandril já pode ser inseguro nessa velocidade. As duas placas de identificação devem ser comparadas.
O RPM da placa de identificação do eixo é a velocidade em que o eixo ou o motor pode girar. A velocidade nominal segura do mandril é a velocidade em que o mandril pode girar mantendo uma fixação segura. Os dois limites não são iguais. O menor deles é o limite da oficina.
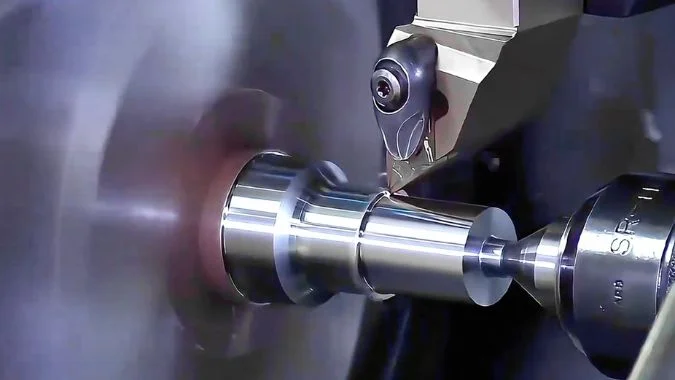
O que a placa de identificação do eixo declara
O RPM da placa de identificação do eixo é a velocidade permitida pelo projeto do eixo. Rolamentos, lubrificação, potência do motor e a estrutura da máquina determinam esse valor.2. A placa geralmente mostra uma velocidade nominal e uma velocidade máxima. A velocidade nominal é o ponto de trabalho estável. A velocidade máxima é o limite do projeto. Operar além desse ponto danifica o eixo. Esse número diz respeito ao motor e aos rolamentos. Não se trata de uma questão de fixação.
O que a velocidade nominal segura do mandril declara
O fabricante do mandril define uma velocidade máxima permitida com base na estrutura, na força de fixação e na força centrífuga. Além dessa velocidade, as castanhas são projetadas para fora e a fixação diminui. A peça de trabalho pode sair do mandril. O diâmetro, o peso da castanha, a força de fixação e o equilíbrio definem esse limite. Uma família Kitagawa lista 7000, 6000, 4500 e 3600 r/min de acordo com os tamanhos.3. A curva de velocidade versus força de fixação do fornecedor é o ponto de verificação. O limite do mandril deve estar acima do máximo do eixo, com uma margem.
Por que os dois limites não são intercambiáveis
O eixo pode girar mais rápido do que o mandril pode suportar uma peça. O mandril também pode ser classificado acima de um eixo modesto. O uso diário ainda segue o limite mais baixo. Misturar os dois rótulos em uma cotação esconde a capacidade real. Uma oficina que persegue apenas o número do eixo ainda encontrará a placa do mandril no chão.
| Relógio | O que ele mede | O que o define | O que acontece depois dele |
|---|---|---|---|
| RPM da placa de identificação do eixo | Quão rápido o eixo pode girar | Rolamentos, lubrificação, motor, estrutura | Danos ao eixo |
| Velocidade segura nominal do mandril | Quão rápido o mandril pode girar com uma fixação segura | Diâmetro, castanhas, força, equilíbrio | Perda de fixação, a peça pode ser projetada |
| Capacidade da oficina | O menor dos dois | Ambas as placas, mais uma margem | O trabalho não deve exceder isso |
Por que um mandril maior diminui o RPM utilizável, mesmo que o eixo possa girar mais rápido?
Um corpo maior parece ter mais aderência. Em alta velocidade, ele projeta mais massa para fora, portanto, o RPM utilizável cai, mesmo quando o eixo pode girar mais rápido.
Um mandril maior diminui o RPM utilizável porque a velocidade periférica e a força centrífuga das castanhas aumentam com o diâmetro. A força de fixação diminui, a vibração aumenta e o limite seguro situa-se abaixo da velocidade extra do eixo. Maior não é o padrão.
Velocidade linear e o arremesso
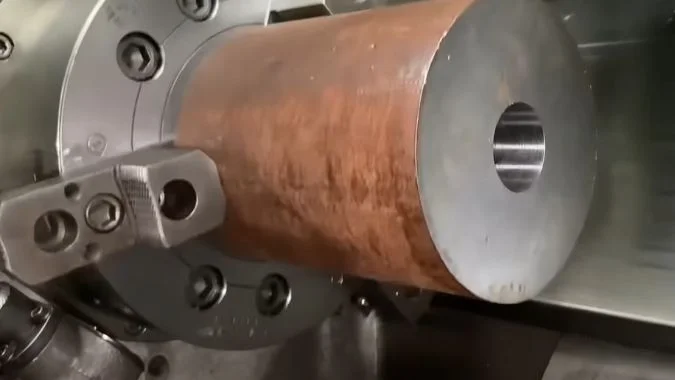
À mesma rotação (RPM), um mandril maior possui uma velocidade periférica mais elevada.4. O corpo do mandril e as castanhas sofrem, então, um aumento acentuado na força centrífuga. A aderência pode diminuir. A peça pode se soltar das castanhas. À medida que a rotação aumenta, as castanhas são projetadas para fora e a força de fixação cai. Um mandril maior e castanhas mais pesadas agravam esse deslocamento. A peça pode se mover durante o corte. Cortes pesados exigem, portanto, uma margem de aderência na velocidade máxima, não apenas a força estática especificada no catálogo.
Rigidez e equilíbrio
Um mandril grande representa uma massa considerável. O eixo e o flange devem suportá-lo adequadamente. Um suporte fraco em alta velocidade gera vibração e marcas na superfície. O equilíbrio dinâmico também é mais difícil de atingir em um corpo grande.5. O desequilíbrio em alta velocidade aumenta o ruído e a trepidação.6. A rotação utilizável cai para manter o conjunto estável. O motor do eixo pode ainda ter velocidade não utilizada.
Adapte o corpo à peça
O diâmetro nominal do mandril corresponde à faixa de trabalho e ao nariz do eixo. "Maior" não é a opção padrão. O diâmetro máximo de fixação externa deve exceder o diâmetro externo da peça com uma margem de segurança. Castanhas operando no último dente perdem força. A fixação interna requer curso suficiente das castanhas. O flange deve ser compatível com o nariz do eixo, caso contrário, o mandril não poderá ser montado. Tornos CNC horizontais utilizam frequentemente corpos de 100 a 500 mm. Os tamanhos comuns incluem 160, 260, 400 e 500 mm.7. Tornos verticais podem exceder 500 mm8. Discos grandes exigem baixa velocidade e alto torque. Eixos pequenos exigem uma faixa de alta velocidade estável.
| Acionador | O que um mandril maior faz | Efeito na RPM utilizável |
|---|---|---|
| Velocidade periférica | Maior na mesma rotação por minuto | Limite de segurança reduzido |
| Afastamento das castanhas | Mais massa projetada para fora | A aderência diminui mais rapidamente |
| Massa no nariz do eixo | Maior demanda sobre o eixo-árvore e o flange | Vibração em alta velocidade |
| Equilíbrio | Mais difícil de manter uniforme | O ruído e a vibração aumentam |
| Ajuste à peça | Necessário apenas quando o diâmetro externo exige | Diâmetro extra é um risco desnecessário |
Como a massa das castanhas e os contrapesos devem ser considerados na classificação de velocidade do mandril?
Um gráfico de velocidade que ignora a massa da garra é um limite teórico. Garras pesadas e uma fixação larga consomem a força que a placa de identificação ainda alega possuir.
A massa da garra dentro da classificação de velocidade do mandril inclui a base da garra, a garra superior e as ferragens móveis. Garras mais pesadas e um raio maior do centro de gravidade aumentam a força centrífuga com o quadrado do RPM. Contrapesos podem compensar esse efeito.
Conte a massa em movimento
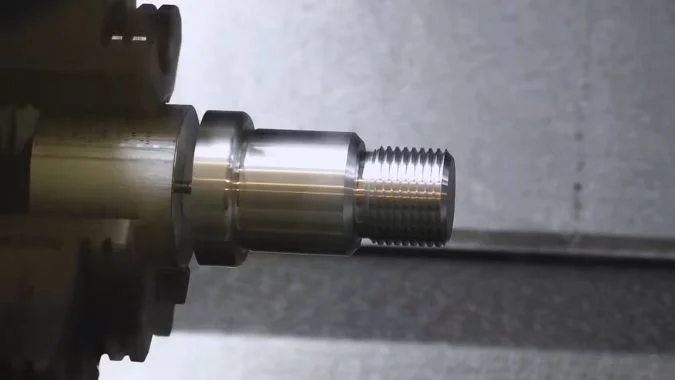
A verificação principal é como a força centrífuga da garra compensa a força de fixação. A força aumenta com o quadrado da velocidade9. A fixação efetiva então cai. Uma peça pode ser lançada, ou uma garra pode falhar. Garras mais pesadas aumentam a força centrífuga na mesma rotação (RPM), portanto a perda de fixação é pior. A massa contabilizada é a de uma garra: base, garra superior e peças de conexão. Uma estrutura de parafuso de reforço deve contabilizar toda a massa em movimento.
Contrapesos e centro de gravidade
Alguns mandris adicionam compensação centrífuga. Um mecanismo reverso combate o lançamento para fora e mantém a fixação em velocidades mais altas. Essa opção faz parte da classificação de velocidade, não é um adicional da oficina após o orçamento. O raio do centro de gravidade da garra também é importante. Uma garra posicionada mais para fora aumenta a força centrífuga. Peças de grande diâmetro deslocam esse raio para fora, portanto a velocidade nominal deve cair. Uma fixação larga em um disco grande é, portanto, um trabalho de menor RPM, mesmo no mesmo corpo do mandril.
Como os fabricantes definem o número
Os fabricantes de mandris frequentemente definem a velocidade máxima no ponto em que a força centrífuga atinge dois terços da força máxima de fixação10. Os pontos fracos ainda precisam de uma verificação de resistência nessa velocidade. Chavetas do assento da garra, parafusos e pinos sofrem cisalhamento e torção. Chavetas finas, poucos parafusos ou um grau de parafuso baixo falham primeiro. O peso da peça, o centro de gravidade, um contraponto ou luneta e a força de corte alteram então a velocidade segura real. Um fator de segurança deve ser aplicado ao número da oficina. A própria placa do mandril não é a palavra final.
| Item a contar | Por que isso altera a classificação |
|---|---|
| Base da garra + garra superior + ferragens | A massa em movimento define a força centrífuga |
| Peças móveis do parafuso de reforço | Massa extra ainda é lançada para fora |
| Raio do centro de gravidade | Uma fixação mais larga aumenta a força na mesma rotação (RPM) |
| Contrapeso / compensação | Os offsets são lançados e podem manter a aderência em velocidades mais altas |
| Regra de 2/3 da força de fixação | Definição comum do fabricante de velocidade máxima |
| Chaves, parafusos, cavilhas | Limite mínimo de resistência nessa velocidade |
| Peso da peça, apoio, força de corte | Fator de segurança da oficina sobre a placa |
Por que uma brochura de “eixo de 5000 r/min” ainda pode ser limitada a uma velocidade de mandril muito menor?
Em um catálogo, 5000 r/min é o limite máximo do próprio fuso. A placa do mandril no corpo é frequentemente muito inferior, e essa placa é a que impõe o limite.
Um fuso de 5000 r/min em catálogo ainda é limitado a uma velocidade de mandril menor, porque o mandril e o dispositivo de fixação estabelecem um novo limite. A placa de identificação do mandril, o tipo de castanha, o balanceamento, G50 e o torque disponível situam-se todos abaixo dos 5000 impressos.
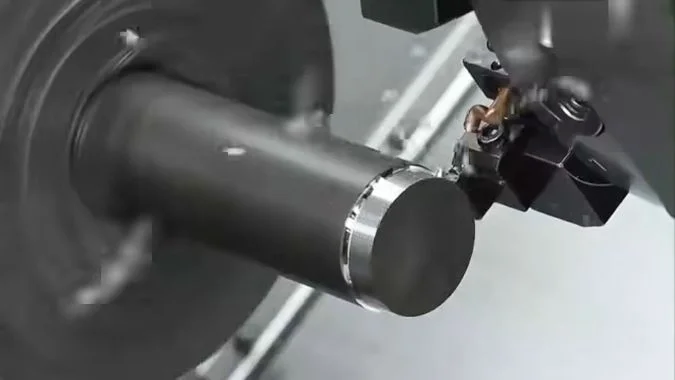
O número do catálogo refere-se ao fuso
5000 r/min on a CNC lathe brochure is the spindle’s own limit. In use, the chuck and fixture become the new cap. The two labels are not the same. A 5000 r/min line does not mean a chucked part may run at 5000. The chuck body and the front guard door carry the permissible speed and the permissible clamp pressure. Those are the maker’s safety bounds from strength, jaw type, and balance. The spindle must not pass them.
What else pulls the cap down
Special jaws and non-standard soft steel jaws clamp less efficiently and throw worse, so the allowed speed falls again. A nut that sits outside the chuck rim is a further cut. An unbalanced workpiece at high speed shakes the machine and the grip. Work near the chuck limit needs a balanced part and clamp pressure at the allowed maximum.
G96 constant surface speed11 is a hard program limit. As diameter falls, theoretical RPM soars. G50 must set a spindle max so the machine and the fixture stay inside strength12. G50 S2000 is one such cap. Speed then shall not exceed 2000 r/min.
High RPM also does not mean the cut can be driven. Short torque or power in the used band leaves the spindle spinning without feeding the tool. Faster spindle speed is not always better on that cut. Speed should then fall on purpose. Drive type, bearings, and lubrication already set the spindle max. Brochure values are often an ideal test. Load on the floor takes a discount.
Read the plates before the brochure
The chuck plate and the guard door are the first check. Workpiece weight, balance, and the cutting method then set a safe speed. The brochure figure is not the operating basis.
| Limit | Typical source | What it does to 5000 r/min |
|---|---|---|
| Spindle brochure | Ideal spindle test | Prints 5000 |
| Chuck nameplate | Body and guard door | New, often lower, cap |
| Special / soft jaws | Extra throw, weaker clamp | Cap falls again |
| Unbalanced part | Vibração em alta velocidade | Cap must fall |
| G96 without G50 | RPM soars as diameter falls | Program must lock a max |
| Short torque in the band | Motor cannot drive the cut | Speed should fall on purpose |
Conclusão
Specify chuck diameter only after the chuck speed limit clears the spindle max with a margin. Size then follows the part. The brochure RPM is not the shop cap.
-
"Factors affecting grip force: Anatomy, mechanics, and referent …", https://pmc.ncbi.nlm.nih.gov/articles/PMC4013148/. Engineering mechanics demonstrates that centrifugal force acting on rotating chuck jaws increases with the square of rotational velocity, creating an outward force that opposes the mechanical clamping force and reduces net gripping capacity. Evidence role: mechanism; source type: research. Supports: the inverse relationship between rotational speed and effective clamping force due to centrifugal effects. ↩
-
"Machine Tool Spindle Bearings Types & Selection Guide", https://pibsales.com/tutorials/machine-tool-spindle-bearings-types-selection-guide/?srsltid=AU7gw4Woq0f0qZH3Pq9Ku02G0SH7bVD6ib4qKPdLvf7ktGDbQzJ2yuaX. Machine tool design literature identifies bearing DN values (bearing bore diameter × RPM), lubrication system capacity, motor power curves, and structural dynamics as the principal factors establishing spindle speed envelopes, with each subsystem imposing distinct operational limits. Evidence role: general_support; source type: education. Supports: the primary engineering constraints that determine maximum spindle operating speeds. ↩
-
"Forming Quality Research on the Variable-Diameter Section …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9414841/. Manufacturer specifications across the chuck industry demonstrate that maximum rated speeds decrease with increasing chuck diameter, reflecting the physics of centrifugal forces and the engineering constraints of maintaining safe clamping at higher peripheral velocities. Evidence role: case_reference; source type: other. Supports: the inverse relationship between chuck diameter and rated maximum speed. Scope note: The specific Kitagawa values cited are manufacturer-specific, though the inverse relationship is industry-wide ↩
-
"Tangential speed", https://en.wikipedia.org/wiki/Tangential_speed. Rotational kinematics establishes that tangential (rim) velocity equals the product of angular velocity and radius (v = ωr), meaning that at constant RPM, peripheral speed increases proportionally with diameter. Evidence role: mechanism; source type: encyclopedia. Supports: the linear relationship between rotational radius and tangential velocity at constant angular velocity. ↩
-
"Rotating Machinery Rotor Balancing", https://rotorlab.tamu.edu/me459/Rotor%20Balancing/Rotating_Machinery_Rotor_Balancing.pdf. Rotating machinery engineering demonstrates that balancing precision requirements become more stringent with increasing diameter and mass, as unbalance forces scale with both mass and the square of the radius, making larger components more sensitive to mass distribution asymmetries. Evidence role: general_support; source type: research. Supports: the increased difficulty of achieving dynamic balance in larger rotating components. ↩
-
"Study on the Influence of Unbalanced Phase Difference …", https://www.mdpi.com/1424-8220/25/6/1691. Vibration engineering establishes that unbalanced rotating masses generate periodic forces proportional to the square of rotational speed, producing vibration amplitudes and noise levels that increase dramatically with RPM, potentially causing surface finish degradation and accelerated bearing wear. Evidence role: mechanism; source type: research. Supports: the relationship between rotational imbalance and vibration severity. ↩
-
"Lathe Chucks: Clamp, Center, and Control Your Work", https://www.mscdirect.com/resources/buying-guides/lathe-chucks. Machine tool industry specifications document that horizontal CNC lathes commonly employ chucks ranging from small precision sizes around 100-200mm for bar work to larger capacities of 400-500mm for heavier components, with size selection driven by workpiece dimensions and machine capacity. Evidence role: general_support; source type: institution. Supports: typical chuck size ranges used in horizontal CNC lathe applications. ↩
-
"Lathe Chuck Types, Mounting & 3-Jaw vs 4-Jaw Guide", https://cncwmt.com/qa/everything-you-need-to-know-about-lathe-chuck/. Machine tool industry data indicates that vertical lathes and vertical turning centers commonly accommodate workholding fixtures ranging from 500mm to several meters in diameter, designed for large-diameter, relatively short workpieces such as rings, flanges, and disks. Evidence role: general_support; source type: institution. Supports: the typical chuck size ranges for vertical lathe configurations. ↩
-
"Centrifugal force", https://en.wikipedia.org/wiki/Centrifugal_force. Classical mechanics establishes that centrifugal force is proportional to the square of angular velocity (F = mω²r), meaning that doubling rotational speed quadruples the outward force on rotating components. Evidence role: mechanism; source type: encyclopedia. Supports: the mathematical relationship between rotational speed and centrifugal force. ↩
-
"Safe speeds for large chucks", https://www.practicalmachinist.com/forum/threads/safe-speeds-for-large-chucks.199517/. Manufacturing standards organizations document that chuck speed ratings typically incorporate safety factors where centrifugal forces are limited relative to static clamping capacity, though specific ratios vary by manufacturer and application. Evidence role: expert_consensus; source type: institution. Supports: the industry practice of setting chuck speed ratings based on centrifugal force thresholds. Scope note: The exact two-thirds ratio may be manufacturer-specific rather than a universal standard ↩
-
"G96 G-Code: Constant Surface Speed CNC Programming", https://www.cnccookbook.com/g96-g-code-constant-surface-speed-cnc/. CNC programming standards define G96 as the command that activates constant surface speed mode, automatically adjusting spindle RPM as tool position changes to maintain consistent cutting velocity at the workpiece surface. Evidence role: definition; source type: institution. Supports: the function of G96 in CNC programming standards. ↩
-
"Any tips on calculating G50 and G96 in CNC machining?", https://www.facebook.com/groups/769782850345135/posts/1298664774123604/. CNC programming standards specify that G50 with an S parameter establishes an upper spindle speed limit, preventing the spindle from exceeding a specified RPM regardless of other programmed commands, particularly important when using constant surface speed mode. Evidence role: definition; source type: institution. Supports: the function of G50 in limiting maximum spindle speed. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.