

Hoe specificeert u de klauwplaatdiameter ten opzichte van het maximale spiltoerental op een CNC-draaibank?
Een brochure voor een draaibank kan 5000 tpm vermelden. Een grote klauwplaat kan vaak niet zo snel draaien. De diameter van de klauwplaat en het toerental van de spil moeten samen worden gespecificeerd, met een veiligheidsmarge.
De diameter van de klauwplaat op een CNC-draaibank wordt gespecificeerd op basis van de laagste waarde van het toerental op het typeplaatje van de spil en het nominale veilige toerental van de klauwplaat. De limiet van de klauwplaat moet met een marge boven het maximale spiltoerental liggen. De afmeting wordt vervolgens bepaald door het werkstuk, niet door de grootste behuizing uit de catalogus.
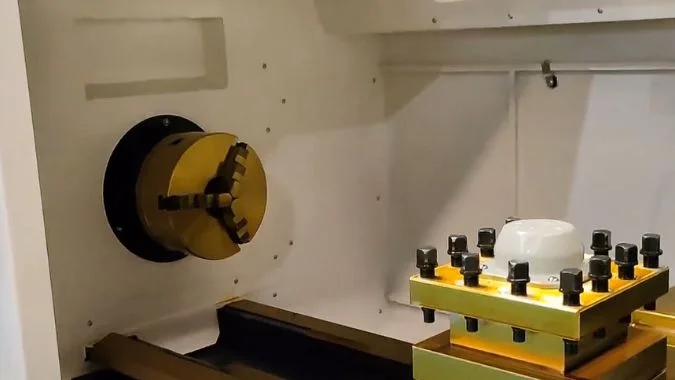
Op een typeplaatje kan 5000 tpm staan, maar dat is niet noodzakelijkerwijs de snelheid waarmee de klus kan worden uitgevoerd. De klauwplaat heeft zijn eigen limiet. Middelpuntvliedende kracht op de klauwen vermindert de klemkracht naarmate het toerental stijgt.1. De werkplaats hanteert vervolgens de laagste van de twee waarden. Dat onderscheid betreft het toerental op het typeplaatje versus het nominale veilige toerental van de klauwplaat.
Wat is het verschil tussen het toerental op het typeplaatje van de spil en het nominale veilige toerental van de klauwplaat?
Werkplaatsen gebruiken het maximale toerental van de spil als de limiet voor de klauwplaat. De klauwplaat kan bij dat toerental al onveilig zijn. De twee typeplaatjes moeten worden vergeleken.
Het toerental op het typeplaatje van de spil geeft aan hoe snel de spil of motor mag draaien. Het nominale veilige toerental van de klauwplaat geeft aan hoe snel de klauwplaat mag draaien terwijl een veilige grip behouden blijft. De twee limieten zijn niet hetzelfde. De laagste waarde is de beperkende factor voor de werkplaats.
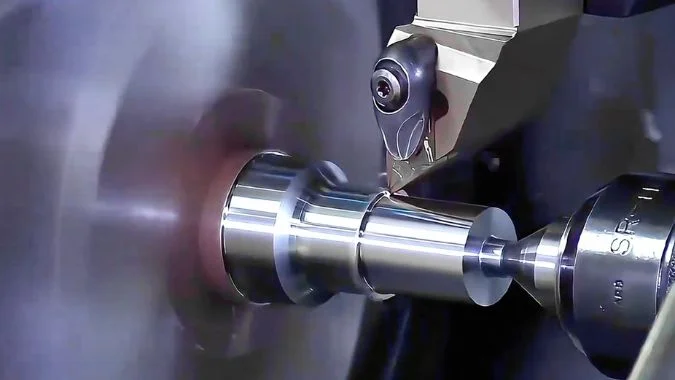
Wat het typeplaatje van de spil vermeldt
Het toerental op het typeplaatje van de spil is de snelheid die het ontwerp van de spil toestaat. Lagers, smering, motorvermogen en machineconstructie bepalen dit.2. Het plaatje toont meestal een nominaal toerental en een maximaal toerental. Het nominale toerental is het stabiele werkpunt. Het maximale toerental is de ontwerplimiet. Overschrijding hiervan beschadigt de spil. Dat getal heeft betrekking op de motor en de lagers. Het heeft niets te maken met de klemkracht.
Wat het nominale veilige toerental van de klauwplaat vermeldt
De fabrikant van de klauwplaat stelt een maximaal toelaatbaar toerental vast op basis van constructie, klemkracht en middelpuntvliedende kracht. Voorbij die snelheid worden de klauwen naar buiten geslingerd en neemt de grip af. Het werkstuk kan uit de klauwplaat vliegen. Diameter, gewicht van de klauwen, klemkracht en balans bepalen deze limiet. Een Kitagawa-familie vermeldt 7000, 6000, 4500 en 3600 tpm voor verschillende afmetingen.3. De curve van toerental versus klemkracht van de leverancier is de toetsingsnorm. De limiet van de klauwplaat moet met een marge boven het maximale spiltoerental liggen.
Waarom de twee waarden niet uitwisselbaar zijn
De spil kan sneller draaien dan de klauwplaat een onderdeel kan dragen. De klauwplaat kan ook hoger gewaardeerd zijn dan een bescheiden spil. Dagelijks gebruik volgt nog steeds de lagere limiet. Het mengen van de twee labels in een offerte verhult de werkelijke capaciteit. Een werkplaats die alleen het spiltoerental nastreeft, ziet de klauwplaat nog steeds op de vloer belanden.
| Klok | Wat het meet | Wat het bepaalt | Wat er voorbij dit punt gebeurt |
|---|---|---|---|
| Toerental van de spil (naamplaatje) | Hoe snel de spil mag draaien | Lagers, smering, motor, constructie | Schade aan de spil |
| Veilige snelheid van de klauwplaat | Hoe snel de klauwplaat mag draaien met een veilige grip | Diameter, klauwen, kracht, balans | Gripverlies, onderdeel kan losschieten |
| Limiet van de werkplaats | De laagste van de twee | Beide platen, plus een marge | De klus mag dit niet overschrijden |
Waarom verlaagt een grotere klauwplaat het bruikbare toerental, zelfs als de spil sneller kan draaien?
Een grotere behuizing lijkt op meer grip. Bij hoge snelheid werpt het meer massa naar buiten, waardoor het bruikbare toerental daalt, zelfs als de spil sneller kan.
Een grotere klauwplaat verlaagt het bruikbare toerental omdat de omtreksnelheid en de middelpuntvliedende kracht van de klauwen toenemen met de diameter. De klemkracht neemt af, trillingen nemen toe en de veilige limiet ligt onder de extra snelheid van de spil. Groter is niet standaard.
Lineaire snelheid en de worp
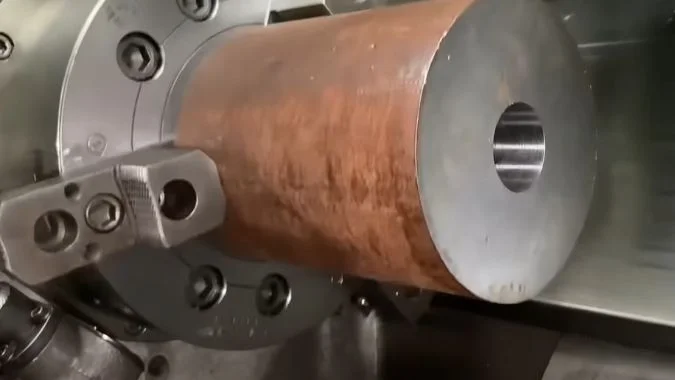
Bij hetzelfde toerental heeft een grotere klauwplaat een hogere omtreksnelheid4. Het klauwplaathuis en de bekken ervaren vervolgens een scherpe stijging van de middelpuntvliedende kracht. De grip kan losraken. Het werkstuk kan uit de bekken vliegen. Als het toerental stijgt, worden de bekken naar buiten geslingerd en neemt de klemkracht af. Een grotere klauwplaat en zwaardere bekken verergeren dit effect. Het werkstuk kan verschuiven tijdens de bewerking. Zware verspaning vereist daarom voldoende restgrip bij het maximale toerental, niet enkel de statische kracht uit de catalogus.
Stijfheid en balans
Een grote klauwplaat is een grote massa. De spil en flens moeten dit ondersteunen. Zwakke ondersteuning bij hoge snelheden veroorzaakt trillingen en beschadigt het oppervlak. Dynamische balans is ook moeilijker bij een groot huis5. Onbalans bij hoge snelheden verhoogt het geluidsniveau en de trillingen6. Het bruikbare toerental daalt vervolgens om de machine rustig te houden. De spilmotor kan nog ongebruikt vermogen over hebben.
Stem de klauwplaat af op het werkstuk
De nominale diameter van de klauwplaat is gekoppeld aan het bereik van het werkstuk en de spilneus. Groter is niet altijd de standaard. De maximale externe klemkracht moet de buitendiameter van het onderdeel met een marge overschrijden. Wanneer de bekken op de laatste tand staan, verliezen ze hun kracht. Intern klemmen vereist voldoende slag van de bekken. De flens moet overeenkomen met de spilneus, anders kan de klauwplaat niet worden gemonteerd. Horizontale CNC-draaibanken gebruiken vaak klauwplaten van 100–500 mm. Veelvoorkomende maten zijn 160, 260, 400 en 500 mm7. Verticale draaibanken kunnen meer dan 500 mm overschrijden8. Grote schijven vereisen een lage snelheid en een hoog koppel. Kleine assen vereisen een stabiel toerentalbereik.
| Aandrijving | Wat een grotere klauwplaat doet | Effect op bruikbaar toerental |
|---|---|---|
| Omtreksnelheid | Hoger bij hetzelfde toerental | Veiligheidslimiet daalt |
| Klauwuitslag | Meer massa naar buiten geslingerd | Grijpkracht neemt sneller af |
| Massa op de neus | Grotere belasting voor spil en flens | Trillingen bij snelheid |
| Balans | Moeilijker gelijkmatig te houden | Geluid en trillingen nemen toe |
| Pasvorm op het onderdeel | Alleen nodig wanneer de buitendiameter het vereist | Extra diameter is onbenut risico |
Hoe moeten de massa van de klauwen en contragewichten worden meegerekend in de snelheidsclassificatie van de klauwplaat?
Een snelheidstabel die de bekkenmassa negeert, is een theoretische limiet. Zware bekken en een brede opspanning verbruiken de kracht die op het typeplaatje staat vermeld.
De bekkenmassa in de snelheidsclassificatie van de klauwplaat omvat de basisbek, de opzetbek en de bewegende bevestigingsmaterialen. Zwaardere bekken en een grotere zwaartepuntradius verhogen de middelpuntvliedende kracht evenredig met het kwadraat van het toerental. Contragewichten kunnen dit effect compenseren.
Tel de bewegende massa
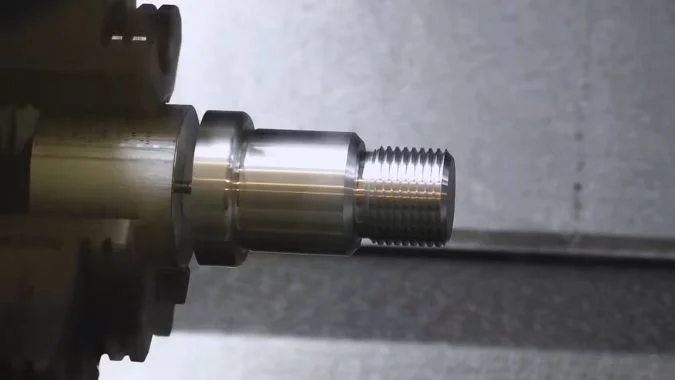
De kerncontrole is hoe de middelpuntvliedende kracht van de bek de spankracht compenseert. De kracht stijgt met het kwadraat van de snelheid9. De effectieve spankracht neemt dan af. Een werkstuk kan loskomen of een bek kan bezwijken. Zwaardere bekken verhogen de middelpuntvliedende kracht bij hetzelfde toerental, waardoor het verlies aan spankracht groter is. De getelde massa is één bek: basisbek, opzetbek en verbindingsdelen. Een constructie met een booster-schroef moet de gehele bewegende massa meetellen.
Contragewichten en zwaartepunt
Sommige klauwplaten voegen centrifugale compensatie toe. Een omkeermechanisme gaat de naar buiten gerichte kracht tegen en behoudt de grip bij hogere snelheden. Die optie maakt deel uit van de snelheidsclassificatie, niet van een latere toevoeging in de werkplaats. De zwaartepuntradius van de bek is ook van belang. Een bek die verder naar buiten zit, verhoogt de middelpuntvliedende kracht. Werkstukken met een grote diameter verplaatsen die radius naar buiten, dus het nominale toerental moet omlaag. Een brede opspanning op een grote schijf vereist daarom een lager toerental, zelfs op hetzelfde klauwplatenlichaam.
Hoe fabrikanten het getal bepalen
Fabrikanten van klauwplaten stellen het maximale toerental vaak in op het punt waar de middelpuntvliedende kracht tweederde van de maximale spankracht bereikt10. Zwakke punten hebben bij die snelheid nog steeds een sterktecontrole nodig. Spieën van de bekzitting, bouten en schroeven vangen afschuiving en torsie op. Dunne spieën, te weinig bouten of een lage boutkwaliteit falen als eerste. Werkstukgewicht, zwaartepunt, een losse kop of bril en de snijkracht veranderen vervolgens de werkelijke veilige snelheid. Een veiligheidsfactor hoort bij het cijfer in de werkplaats. De eigen plaat van de klauwplaat is niet het laatste woord.
| Item om te tellen | Waarom dit de classificatie verandert |
|---|---|
| Basisbek + opzetbek + bevestigingsmateriaal | Bewegende massa bepaalt de middelpuntvliedende kracht |
| Bewegende delen van de booster-schroef | Extra massa slingert nog steeds naar buiten |
| Zwaartepuntradius | Een bredere opspanning verhoogt de kracht bij hetzelfde toerental |
| Contragewicht / compensatie | Offsets werpen en kunnen grip vasthouden bij hogere snelheid |
| 2/3 klemkrachtregel | Gebruikelijke definitie van de fabrikant voor maximale snelheid |
| Spieën, bouten, schroeven | Sterkteondergrens bij die snelheid |
| Gewicht van het onderdeel, ruststand, snijkracht | Veiligheidsfactor van de werkplaats bovenop de plaat |
Waarom kan een “5000 tpm spil” uit een brochure toch beperkt zijn tot een veel lagere snelheid van de klauwplaat?
Een brochurewaarde van 5000 tpm is het eigen maximum van de spil. De klauwplaat op de behuizing is vaak veel lager, en die plaat is de beperkende factor.
Een spil van 5000 tpm uit de brochure wordt nog steeds begrensd door een lagere klauwplaatsnelheid omdat de klauwplaat en opspanning een nieuwe limiet bepalen. Het typeplaatje van de klauwplaat, het bektype, de balancering, G50 en het beschikbare koppel liggen allemaal onder die gedrukte 5000.
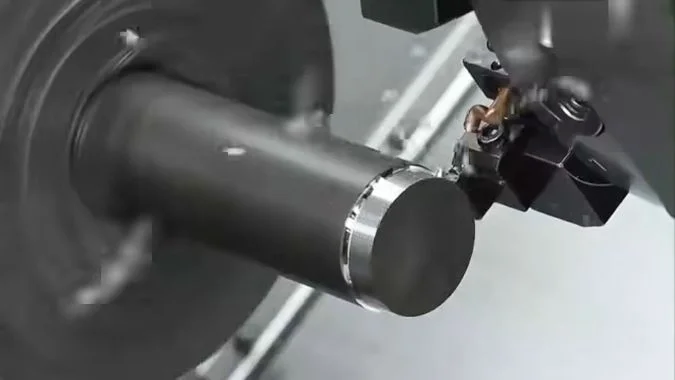
Het nummer in de brochure heeft betrekking op de spil
5000 t/min in een brochure voor een CNC-draaibank is de eigen limiet van de spil. Tijdens gebruik vormen de klauwplaat en het opspanmiddel de nieuwe bovengrens. Deze twee aanduidingen zijn niet hetzelfde. Een lijn voor 5000 t/min betekent niet dat een opgespannen werkstuk op 5000 t/min mag draaien. Het huis van de klauwplaat en de veiligheidsdeur aan de voorzijde geven de toelaatbare snelheid en de toelaatbare klemkracht aan. Dit zijn de veiligheidsmarges van de fabrikant op basis van sterkte, type bekken en balans. De spil mag deze niet overschrijden.
Wat verlaagt de bovengrens nog meer?
Speciale bekken en niet-standaard zachte stalen bekken klemmen minder efficiënt en trillen meer, waardoor de toegestane snelheid opnieuw daalt. Een moer die buiten de rand van de klauwplaat uitsteekt, vormt een verdere beperking. Een ongebalanceerd werkstuk bij hoge snelheid doet de machine en de klemming trillen. Werkzaamheden nabij de limiet van de klauwplaat vereisen een gebalanceerd werkstuk en een klemkracht op het toegestane maximum.
G96 constante snijsnelheid11 is een harde programmalimiet. Naarmate de diameter afneemt, stijgt het theoretische toerental enorm. G50 moet een maximaal spiltoerental instellen, zodat de machine en het opspanmiddel binnen de sterktegrenzen blijven12. G50 S2000 is zo'n limiet. De snelheid mag dan de 2000 t/min niet overschrijden.
Een hoog toerental betekent ook niet dat de snede altijd uitgevoerd kan worden. Een tekort aan koppel of vermogen in het gebruikte bereik zorgt ervoor dat de spil draait zonder het gereedschap aan te drijven. Een hogere spilsnelheid is niet altijd beter voor die specifieke snede. De snelheid moet in dat geval bewust worden verlaagd. Het type aandrijving, de lagers en de smering bepalen reeds het maximum van de spil. Brochurewaarden zijn vaak gebaseerd op een ideale test. Belasting in de praktijk vereist een correctie naar beneden.
Lees de typeplaatjes vóór de brochure
Het typeplaatje van de klauwplaat en de veiligheidsdeur zijn de eerste controlepunten. Het gewicht van het werkstuk, de balans en de bewerkingsmethode bepalen vervolgens een veilige snelheid. Het cijfer uit de brochure is niet de basis voor de bedrijfsvoering.
| Limiet | Typische bron | Wat het doet met 5000 t/min |
|---|---|---|
| Spilbrochure | Ideale spiltest | Vermeldt 5000 |
| Typeplaatje klauwplaat | Behuizing en veiligheidsdeur | Nieuwe, vaak lagere, limiet |
| Speciale / zachte bekken | Extra worp, zwakkere klem | Dop valt opnieuw |
| Ongebalanceerd onderdeel | Trillingen bij snelheid | Dop moet vallen |
| G96 zonder G50 | Toerental stijgt naarmate diameter afneemt | Programma moet een maximum vergrendelen |
| Kort koppel in de band | Motor kan de snede niet aandrijven | Snelheid moet doelbewust dalen |
Conclusie
Specificeer de klauwplaatdiameter pas nadat de snelheidslimiet van de klauwplaat het maximum van de spil met een marge heeft overschreden. De maat volgt dan het onderdeel. Het toerental uit de brochure is niet de limiet voor de werkplaats.
-
"Factoren die de grijpkracht beïnvloeden: anatomie, mechanica en referentiekader ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC4013148/. Technische mechanica toont aan dat de middelpuntvliedende kracht op roterende klauwplaatbekken toeneemt met het kwadraat van de rotatiesnelheid, wat een uitwaartse kracht creëert die de mechanische klemkracht tegenwerkt en de netto grijpcapaciteit vermindert. Rol van bewijs: mechanisme; brontype: onderzoek. Ondersteunt: de omgekeerde relatie tussen rotatiesnelheid en effectieve klemkracht door centrifugale effecten. ↩
-
"Gids voor typen en selectie van spilagers voor werktuigmachines", https://pibsales.com/tutorials/machine-tool-spindle-bearings-types-selection-guide/?srsltid=AU7gw4Woq0f0qZH3Pq9Ku02G0SH7bVD6ib4qKPdLvf7ktGDbQzJ2yuaX. Literatuur over het ontwerp van werktuigmachines identificeert DN-waarden van lagers (boringsdiameter van lager × toerental), capaciteit van smeersystemen, vermogenscurves van motoren en structurele dynamiek als de voornaamste factoren die de snelheidsenveloppen van spillen bepalen, waarbij elk subsysteem afzonderlijke operationele limieten oplegt. Rol van bewijs: algemene ondersteuning; brontype: educatie. Ondersteunt: de primaire technische beperkingen die de maximale bedrijfssnelheden van spillen bepalen. ↩
-
"Onderzoek naar vormkwaliteit van de sectie met variabele diameter ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC9414841/. Fabrikantenspecificaties in de hele klauwplaatindustrie tonen aan dat de maximaal toegestane snelheden afnemen naarmate de diameter van de klauwplaat toeneemt, wat de fysica van centrifugale krachten en de technische beperkingen om veilig klemmen bij hogere omtreksnelheden te behouden weerspiegelt. Rol van bewijs: casusreferentie; brontype: overig. Ondersteunt: de omgekeerde relatie tussen klauwplaatdiameter en nominale maximumsnelheid. Toelichting: De specifieke Kitagawa-waarden die worden geciteerd zijn fabrikantspecifiek, hoewel de omgekeerde relatie in de hele industrie geldt. ↩
-
"Tangentiële snelheid", https://en.wikipedia.org/wiki/Tangential_speed. Rotatiekinematica stelt vast dat tangentiële (rand)snelheid gelijk is aan het product van hoeksnelheid en straal (v = ωr), wat betekent dat bij een constant toerental de omtreksnelheid proportioneel toeneemt met de diameter. Rol van bewijs: mechanisme; brontype: encyclopedie. Ondersteunt: de lineaire relatie tussen rotatiestraal en tangentiële snelheid bij constante hoeksnelheid. ↩
-
"Balanceren van roterende machines", https://rotorlab.tamu.edu/me459/Rotor%20Balancing/Rotating_Machinery_Rotor_Balancing.pdf. De techniek van roterende machines toont aan dat de eisen voor balanceernauwkeurigheid strenger worden naarmate de diameter en massa toenemen, aangezien onbalanskrachten schalen met zowel de massa als het kwadraat van de straal, waardoor grotere componenten gevoeliger zijn voor asymmetrieën in de massaverdeling. Bewijsrol: algemene_ondersteuning; brontype: onderzoek. Ondersteunt: de toegenomen moeilijkheid om dynamische balans te bereiken in grotere roterende componenten. ↩
-
"Studie naar de invloed van ongebalanceerd faseverschil …", https://www.mdpi.com/1424-8220/25/6/1691. Trillingstechniek stelt vast dat ongebalanceerde roterende massa's periodieke krachten genereren die evenredig zijn aan het kwadraat van de rotatiesnelheid, wat trillingsamplitudes en geluidsniveaus produceert die dramatisch toenemen met het toerental, wat potentieel kan leiden tot degradatie van de oppervlakteafwerking en versnelde lagerslijtage. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: de relatie tussen rotatie-onbalans en trillingsintensiteit. ↩
-
"Draaibankklauwplaten: Klemmen, centreren en uw werkstuk controleren", https://www.mscdirect.com/resources/buying-guides/lathe-chucks. Specificaties uit de gereedschapsmachine-industrie documenteren dat horizontale CNC-draaibanken gewoonlijk gebruikmaken van klauwplaten variërend van kleine precisieafmetingen rond 100-200 mm voor stafmateriaal tot grotere capaciteiten van 400-500 mm voor zwaardere componenten, waarbij de keuze van de afmeting wordt bepaald door de afmetingen van het werkstuk en de capaciteit van de machine. Bewijsrol: algemene_ondersteuning; brontype: instituut. Ondersteunt: de typische bereiken van klauwplaatafmetingen die worden gebruikt bij horizontale CNC-draaibanktoepassingen. ↩
-
"Gids voor soorten draaibankklauwplaten, montage & 3-klauw vs 4-klauw", https://cncwmt.com/qa/everything-you-need-to-know-about-lathe-chuck/. Gegevens uit de gereedschapsmachine-industrie geven aan dat verticale draaibanken en verticale draaicentra gewoonlijk werkstukopspanningen accommoderen variërend van 500 mm tot enkele meters in diameter, ontworpen voor werkstukken met een grote diameter die relatief kort zijn, zoals ringen, flenzen en schijven. Bewijsrol: algemene_ondersteuning; brontype: instituut. Ondersteunt: de typische bereiken van klauwplaatafmetingen voor verticale draaibankconfiguraties. ↩
-
"Centrifugaalkracht", https://en.wikipedia.org/wiki/Centrifugal_force. De klassieke mechanica stelt vast dat de middelpuntvliedende kracht evenredig is aan het kwadraat van de hoeksnelheid (F = mω²r), wat betekent dat het verdubbelen van de rotatiesnelheid de uitwaartse kracht op roterende componenten verviervoudigt. Bewijsrol: mechanisme; brontype: encyclopedie. Ondersteunt: de wiskundige relatie tussen rotatiesnelheid en centrifugale kracht. ↩
-
"Veilige snelheden voor grote klauwplaten", https://www.practicalmachinist.com/forum/threads/safe-speeds-for-large-chucks.199517/. Organisaties voor productiestandaarden documenteren dat snelheidsclassificaties voor klauwplaten doorgaans veiligheidsfactoren bevatten waarbij middelpuntvliedende krachten worden beperkt ten opzichte van de statische klemcapaciteit, hoewel specifieke verhoudingen per fabrikant en toepassing variëren. Bewijsrol: consensus van experts; brontype: instelling. Ondersteunt: de industriepraktijk om snelheidsclassificaties voor klauwplaten te baseren op drempelwaarden voor middelpuntvliedende kracht. Toelichting: De exacte twee-derde verhouding kan fabrikantspecifiek zijn in plaats van een universele standaard ↩
-
"G96 G-code: Programmeren van constante snijsnelheid bij CNC", https://www.cnccookbook.com/g96-g-code-constant-surface-speed-cnc/. CNC-programmeernormen definiëren G96 als het commando dat de modus voor constante snijsnelheid activeert, waarbij het toerental van de spil automatisch wordt aangepast naarmate de gereedschapspositie verandert om een consistente snijsnelheid aan het oppervlak van het werkstuk te behouden. Bewijsrol: definitie; brontype: instelling. Ondersteunt: de functie van G96 in CNC-programmeernormen. ↩
-
"Enige tips voor het berekenen van G50 en G96 bij CNC-bewerking?", https://www.facebook.com/groups/769782850345135/posts/1298664774123604/. CNC-programmeernormen specificeren dat G50 met een S-parameter een bovengrens voor het spiltoerental instelt, waardoor wordt voorkomen dat de spil een gespecificeerd toerental overschrijdt, ongeacht andere geprogrammeerde commando's, wat vooral belangrijk is bij het gebruik van de modus voor constante snijsnelheid. Bewijsrol: definitie; brontype: instelling. Ondersteunt: de functie van G50 bij het beperken van het maximale spiltoerental. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.