

Как определить диаметр патрона в зависимости от максимальной частоты вращения шпинделя на токарном станке с ЧПУ?
В брошюре к токарному станку может быть указано 5000 об/мин. Большой патрон часто не может вращаться с такой скоростью. Диаметр патрона и частота вращения шпинделя должны быть указаны вместе с учетом запаса безопасности.
Диаметр патрона на токарном станке с ЧПУ определяется по наименьшему из двух значений: частоты вращения шпинделя, указанной на паспортной табличке, и номинальной безопасной скорости патрона. Предел патрона должен быть выше максимальной скорости шпинделя с учетом запаса. Размер при этом подбирается исходя из заготовки, а не из самого большого корпуса по каталогу.
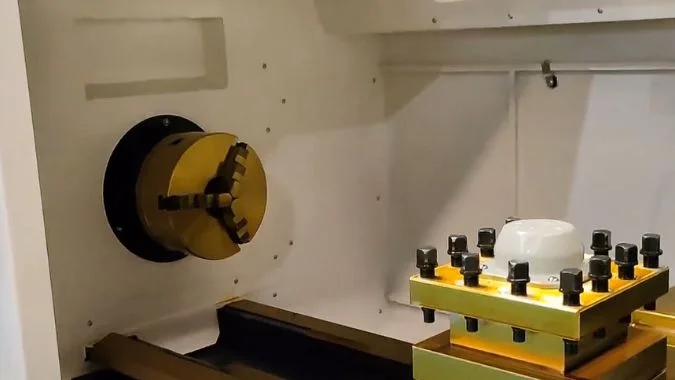
На паспортной табличке может быть указано 5000 об/мин, но это не значит, что с такой скоростью можно выполнять работу. У патрона есть свой собственный предел. Центробежная сила, действующая на кулачки, снижает силу зажима по мере увеличения частоты вращения.1. В цеху затем ориентируются на меньший из двух показателей. Это различие между паспортной частотой вращения шпинделя и номинальной безопасной скоростью патрона.
В чем разница между паспортной частотой вращения шпинделя и номинальной безопасной скоростью патрона?
В цехах часто используют максимальную частоту вращения шпинделя в качестве предела для патрона. Патрон может стать небезопасным уже при этой скорости. Необходимо сравнивать обе таблички.
Паспортная частота вращения шпинделя — это скорость, с которой может вращаться шпиндель или двигатель. Номинальная безопасная скорость патрона — это скорость, при которой патрон может вращаться, сохраняя надежный захват. Эти два предела не идентичны. Меньший из них является ограничением для эксплуатации.
Что указано на паспортной табличке шпинделя
Паспортная частота вращения шпинделя — это скорость, допускаемая конструкцией шпинделя. Она определяется подшипниками, системой смазки, мощностью двигателя и конструкцией станка.2. На табличке обычно указаны номинальная и максимальная скорости. Номинальная скорость — это точка стабильной работы. Максимальная скорость — это конструктивный предел. Превышение этого предела приводит к повреждению шпинделя. Это число связано с двигателем и подшипниками. Оно не имеет отношения к силе захвата.
Что определяет номинальную безопасную скорость патрона
Производитель патрона устанавливает максимально допустимую скорость, исходя из конструкции, силы зажима и центробежной силы. При превышении этой скорости кулачки смещаются наружу, и сила захвата падает. Заготовка может вылететь из патрона. Этот предел определяется диаметром, весом кулачков, силой зажима и балансировкой. В одной серии Kitagawa указаны скорости 7000, 6000, 4500 и 3600 об/мин для разных размеров.3. Проверка производится по графику зависимости скорости от силы зажима, предоставленному поставщиком. Предел патрона должен быть выше максимальной скорости шпинделя с учетом запаса.
Почему эти два показателя скорости не являются взаимозаменяемыми
Шпиндель может вращаться быстрее, чем патрон способен удерживать деталь. Патрон также может быть рассчитан на более высокие обороты, чем скромный шпиндель. Повседневная эксплуатация всё равно ограничена меньшим из этих показателей. Смешение этих двух параметров в коммерческом предложении скрывает реальный предел. Цех, который гонится только за числом оборотов шпинделя, в конечном итоге встретится с планшайбой патрона на полу.
| Ограничение по скорости | Что оно измеряет | Чем оно определяется | Что происходит при его превышении |
|---|---|---|---|
| Номинальные обороты шпинделя | Максимальная скорость вращения шпинделя | Подшипники, смазка, двигатель, конструкция | Повреждение шпинделя |
| Безопасная скорость патрона | Максимальная скорость вращения патрона с надежным зажимом | Диаметр, кулачки, усилие, балансировка | Ослабление зажима, вылет детали |
| Предел цеха | Меньшее из двух значений | Обе таблички плюс запас | Работа не должна превышать этот предел |
Почему патрон большего размера снижает допустимую частоту вращения, даже если шпиндель может вращаться быстрее?
Более крупный корпус выглядит так, будто обладает большим усилием зажима. На скорости он отбрасывает больше массы наружу, поэтому полезные обороты падают, даже если шпиндель может вращаться быстрее.
Более крупный патрон снижает допустимые обороты, поскольку окружная скорость и центробежная сила кулачков растут вместе с диаметром. Усилие зажима ослабевает, вибрация усиливается, и безопасный предел оказывается ниже дополнительных возможностей шпинделя. Больший размер не всегда лучше.
Линейная скорость и центробежная сила
При одинаковых оборотах в минуту патрон большего размера имеет более высокую окружную скорость.4. В результате корпус патрона и кулачки испытывают резкое возрастание центробежной силы. Зажим может ослабнуть. Деталь может вылететь из кулачков. При увеличении числа оборотов кулачки отбрасываются наружу, а сила зажима падает. Патрон большего размера и более тяжелые кулачки усугубляют этот эффект. Деталь может сместиться во время резания. Таким образом, при тяжелой обработке необходим достаточный запас силы зажима на максимальной скорости, а не только статическое усилие, указанное в каталоге.
Жесткость и балансировка
Большой патрон — это большая масса. Шпиндель и фланец должны выдерживать ее. Недостаточная опора на высоких скоростях вызывает вибрацию и следы на обработанной поверхности. Динамическая балансировка также сложнее для массивного корпуса.5. Дисбаланс на высоких оборотах усиливает шум и вибрацию.6. В таких случаях рабочие обороты снижаются для обеспечения тихой работы оборудования. При этом двигатель шпинделя может иметь неиспользованный запас скорости.
Подбор корпуса под деталь
Номинальный диаметр патрона соответствует диапазону размеров заготовки и типу конца шпинделя. Больший размер не является предпочтительным по умолчанию. Максимальный диаметр внешнего зажима должен превышать наружный диаметр детали с определенным запасом. При выдвижении кулачков до последнего зуба сила зажима снижается. Для внутреннего зажима требуется достаточный ход кулачков. Фланец должен соответствовать посадочному месту на шпинделе, иначе установка патрона будет невозможна. На горизонтальных токарных станках с ЧПУ часто используются патроны диаметром от 100 до 500 мм. Распространенные типоразмеры включают 160, 260, 400 и 500 мм.7. Вертикальные токарные станки могут превышать 500 мм8. Для больших дисков требуются низкая скорость и высокий крутящий момент. Для малых валов требуется стабильный высокоскоростной диапазон.
| Привод | Влияние использования патрона большего размера | Влияние на полезную частоту вращения |
|---|---|---|
| Окружная скорость | Выше при том же количестве об/мин | Снижение безопасного предела |
| Вылет кулачков | Большая масса отбрасывается наружу | Сила захвата падает быстрее |
| Масса на шпинделе | Повышенная нагрузка на шпиндель и фланец | Вибрация на скорости |
| Балансировка | Сложнее поддерживать равномерность | Уровень шума и вибрации возрастает |
| Соответствие детали | Требуется только тогда, когда этого требует наружный диаметр | Лишний диаметр — это неиспользуемый риск |
Как следует учитывать массу кулачков и противовесы при определении номинальной скорости патрона?
Таблица скоростей, не учитывающая массу кулачков, является лишь теоретическим пределом. Тяжелые кулачки и широкий захват снижают фактическое усилие зажима по сравнению с указанным на заводской табличке.
Масса кулачков, учитываемая в номинальной скорости патрона, включает основную рейку, накладной кулачок и крепежные элементы. Более тяжелые кулачки и больший радиус центра тяжести увеличивают центробежную силу пропорционально квадрату оборотов в минуту. Противовесы могут компенсировать это воздействие.
Учитывайте подвижную массу
Ключевым фактором является то, как центробежная сила кулачков компенсирует усилие зажима. Усилие растет пропорционально квадрату скорости9. В результате эффективная сила захвата падает. Заготовка может вылететь, или кулачок может разрушиться. Более тяжелые кулачки при тех же оборотах увеличивают центробежную силу, что усугубляет потерю усилия зажима. Учитываемая масса — это масса одного кулачка: рейки, накладки и соединительных деталей. В конструкции с усиливающим винтом необходимо учитывать всю подвижную массу.
Противовесы и центр тяжести
Некоторые патроны оснащены системой центробежной компенсации. Реверсивный механизм противодействует направленному наружу усилию и удерживает зажим на высоких скоростях. Эта опция является частью номинальных характеристик скорости, а не доработкой, выполненной после покупки. Радиус центра тяжести кулачка также имеет значение. Кулачок, расположенный дальше от центра, увеличивает центробежную силу. Работа с деталями большого диаметра смещает этот радиус наружу, поэтому номинальная скорость должна быть снижена. Таким образом, широкий захват на крупном диске требует меньших оборотов даже при использовании того же корпуса патрона.
Как производители определяют номинальные показатели
Производители патронов часто устанавливают максимальную скорость в точке, где центробежная сила достигает двух третей от максимального усилия зажима.10. Слабые места все равно требуют проверки прочности на этой скорости. Шпонки, болты и винты крепления кулачков воспринимают усилия среза и кручения. Тонкие шпонки, недостаточное количество болтов или низкий класс их прочности выходят из строя в первую очередь. Вес заготовки, центр тяжести, наличие задней бабки или люнета, а также сила резания изменяют допустимую безопасную скорость. К паспортным данным патрона следует применять коэффициент безопасности. Заводская табличка патрона — не окончательный аргумент.
| Элемент для учета | Почему это меняет номинальные показатели |
|---|---|
| Основная рейка + накладной кулачок + крепеж | Подвижная масса определяет центробежную силу |
| Подвижные части усиливающего винта | Дополнительная масса увеличивает направленное наружу усилие |
| Радиус центра тяжести | Более широкий захват увеличивает силу при тех же оборотах |
| Противовес / компенсация | Смещения создают бросок и могут удерживать захват на более высокой скорости |
| Правило 2/3 зажимного усилия | Общепринятое определение максимальной скорости от производителя |
| Шпонки, болты, винты | Нижний предел прочности на этой скорости |
| Вес детали, опора, сила резания | Коэффициент производственной безопасности поверх пластины |
Почему при указанных в брошюре “5000 об/мин шпинделя” максимальная скорость патрона может быть значительно ниже?
В брошюре указано 5000 об/мин как предел самого шпинделя. Скорость зажимной пластины на корпусе часто намного ниже, и именно эта пластина является ограничивающим фактором.
Скорость шпинделя 5000 об/мин, указанная в брошюре, все равно ограничивается более низкой скоростью патрона, поскольку патрон и приспособление устанавливают новый предел. Табличка патрона, тип кулачков, балансировка, G50 и доступный крутящий момент — все это ниже указанных в брошюре 5000.
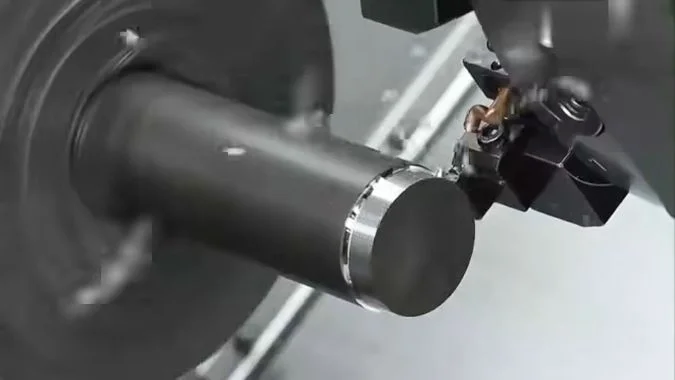
Число в брошюре относится к шпинделю
5000 r/min on a CNC lathe brochure is the spindle’s own limit. In use, the chuck and fixture become the new cap. The two labels are not the same. A 5000 r/min line does not mean a chucked part may run at 5000. The chuck body and the front guard door carry the permissible speed and the permissible clamp pressure. Those are the maker’s safety bounds from strength, jaw type, and balance. The spindle must not pass them.
What else pulls the cap down
Special jaws and non-standard soft steel jaws clamp less efficiently and throw worse, so the allowed speed falls again. A nut that sits outside the chuck rim is a further cut. An unbalanced workpiece at high speed shakes the machine and the grip. Work near the chuck limit needs a balanced part and clamp pressure at the allowed maximum.
G96 constant surface speed11 is a hard program limit. As diameter falls, theoretical RPM soars. G50 must set a spindle max so the machine and the fixture stay inside strength12. G50 S2000 is one such cap. Speed then shall not exceed 2000 r/min.
High RPM also does not mean the cut can be driven. Short torque or power in the used band leaves the spindle spinning without feeding the tool. Faster spindle speed is not always better on that cut. Speed should then fall on purpose. Drive type, bearings, and lubrication already set the spindle max. Brochure values are often an ideal test. Load on the floor takes a discount.
Read the plates before the brochure
The chuck plate and the guard door are the first check. Workpiece weight, balance, and the cutting method then set a safe speed. The brochure figure is not the operating basis.
| Limit | Typical source | What it does to 5000 r/min |
|---|---|---|
| Spindle brochure | Ideal spindle test | Prints 5000 |
| Chuck nameplate | Body and guard door | New, often lower, cap |
| Special / soft jaws | Extra throw, weaker clamp | Cap falls again |
| Unbalanced part | Вибрация на скорости | Cap must fall |
| G96 without G50 | RPM soars as diameter falls | Program must lock a max |
| Short torque in the band | Motor cannot drive the cut | Speed should fall on purpose |
Заключение
Specify chuck diameter only after the chuck speed limit clears the spindle max with a margin. Size then follows the part. The brochure RPM is not the shop cap.
-
"Factors affecting grip force: Anatomy, mechanics, and referent …", https://pmc.ncbi.nlm.nih.gov/articles/PMC4013148/. Engineering mechanics demonstrates that centrifugal force acting on rotating chuck jaws increases with the square of rotational velocity, creating an outward force that opposes the mechanical clamping force and reduces net gripping capacity. Evidence role: mechanism; source type: research. Supports: the inverse relationship between rotational speed and effective clamping force due to centrifugal effects. ↩
-
"Machine Tool Spindle Bearings Types & Selection Guide", https://pibsales.com/tutorials/machine-tool-spindle-bearings-types-selection-guide/?srsltid=AU7gw4Woq0f0qZH3Pq9Ku02G0SH7bVD6ib4qKPdLvf7ktGDbQzJ2yuaX. Machine tool design literature identifies bearing DN values (bearing bore diameter × RPM), lubrication system capacity, motor power curves, and structural dynamics as the principal factors establishing spindle speed envelopes, with each subsystem imposing distinct operational limits. Evidence role: general_support; source type: education. Supports: the primary engineering constraints that determine maximum spindle operating speeds. ↩
-
"Forming Quality Research on the Variable-Diameter Section …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9414841/. Manufacturer specifications across the chuck industry demonstrate that maximum rated speeds decrease with increasing chuck diameter, reflecting the physics of centrifugal forces and the engineering constraints of maintaining safe clamping at higher peripheral velocities. Evidence role: case_reference; source type: other. Supports: the inverse relationship between chuck diameter and rated maximum speed. Scope note: The specific Kitagawa values cited are manufacturer-specific, though the inverse relationship is industry-wide ↩
-
"Tangential speed", https://en.wikipedia.org/wiki/Tangential_speed. Rotational kinematics establishes that tangential (rim) velocity equals the product of angular velocity and radius (v = ωr), meaning that at constant RPM, peripheral speed increases proportionally with diameter. Evidence role: mechanism; source type: encyclopedia. Supports: the linear relationship between rotational radius and tangential velocity at constant angular velocity. ↩
-
"Rotating Machinery Rotor Balancing", https://rotorlab.tamu.edu/me459/Rotor%20Balancing/Rotating_Machinery_Rotor_Balancing.pdf. Rotating machinery engineering demonstrates that balancing precision requirements become more stringent with increasing diameter and mass, as unbalance forces scale with both mass and the square of the radius, making larger components more sensitive to mass distribution asymmetries. Evidence role: general_support; source type: research. Supports: the increased difficulty of achieving dynamic balance in larger rotating components. ↩
-
"Study on the Influence of Unbalanced Phase Difference …", https://www.mdpi.com/1424-8220/25/6/1691. Vibration engineering establishes that unbalanced rotating masses generate periodic forces proportional to the square of rotational speed, producing vibration amplitudes and noise levels that increase dramatically with RPM, potentially causing surface finish degradation and accelerated bearing wear. Evidence role: mechanism; source type: research. Supports: the relationship between rotational imbalance and vibration severity. ↩
-
"Lathe Chucks: Clamp, Center, and Control Your Work", https://www.mscdirect.com/resources/buying-guides/lathe-chucks. Machine tool industry specifications document that horizontal CNC lathes commonly employ chucks ranging from small precision sizes around 100-200mm for bar work to larger capacities of 400-500mm for heavier components, with size selection driven by workpiece dimensions and machine capacity. Evidence role: general_support; source type: institution. Supports: typical chuck size ranges used in horizontal CNC lathe applications. ↩
-
"Lathe Chuck Types, Mounting & 3-Jaw vs 4-Jaw Guide", https://cncwmt.com/qa/everything-you-need-to-know-about-lathe-chuck/. Machine tool industry data indicates that vertical lathes and vertical turning centers commonly accommodate workholding fixtures ranging from 500mm to several meters in diameter, designed for large-diameter, relatively short workpieces such as rings, flanges, and disks. Evidence role: general_support; source type: institution. Supports: the typical chuck size ranges for vertical lathe configurations. ↩
-
"Centrifugal force", https://en.wikipedia.org/wiki/Centrifugal_force. Classical mechanics establishes that centrifugal force is proportional to the square of angular velocity (F = mω²r), meaning that doubling rotational speed quadruples the outward force on rotating components. Evidence role: mechanism; source type: encyclopedia. Supports: the mathematical relationship between rotational speed and centrifugal force. ↩
-
"Safe speeds for large chucks", https://www.practicalmachinist.com/forum/threads/safe-speeds-for-large-chucks.199517/. Manufacturing standards organizations document that chuck speed ratings typically incorporate safety factors where centrifugal forces are limited relative to static clamping capacity, though specific ratios vary by manufacturer and application. Evidence role: expert_consensus; source type: institution. Supports: the industry practice of setting chuck speed ratings based on centrifugal force thresholds. Scope note: The exact two-thirds ratio may be manufacturer-specific rather than a universal standard ↩
-
"G96 G-Code: Constant Surface Speed CNC Programming", https://www.cnccookbook.com/g96-g-code-constant-surface-speed-cnc/. CNC programming standards define G96 as the command that activates constant surface speed mode, automatically adjusting spindle RPM as tool position changes to maintain consistent cutting velocity at the workpiece surface. Evidence role: definition; source type: institution. Supports: the function of G96 in CNC programming standards. ↩
-
"Any tips on calculating G50 and G96 in CNC machining?", https://www.facebook.com/groups/769782850345135/posts/1298664774123604/. CNC programming standards specify that G50 with an S parameter establishes an upper spindle speed limit, preventing the spindle from exceeding a specified RPM regardless of other programmed commands, particularly important when using constant surface speed mode. Evidence role: definition; source type: institution. Supports: the function of G50 in limiting maximum spindle speed. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.