

Wat moet een taptest bewijzen voordat u een tapcentrum aanschaft?
Een demonstratie kan één acceptabele schroefdraad opleveren, terwijl de batchprestaties onbekend blijven. Een productietest geeft de koper gemeten resultaten die gebruikt kunnen worden voor machineacceptatie.
Een taptest moet bewijzen dat het tapcentrum op een representatief productieonderdeel conforme schroefdraden kan produceren, de overeengekomen cyclustijd kan behalen en de kwaliteit over opeenvolgende onderdelen kan handhaven. Koper en leverancier moeten het voor de test eens worden over het materiaal, het gereedschap, de inspectiemethode, de looptijd en de acceptatiecriteria.
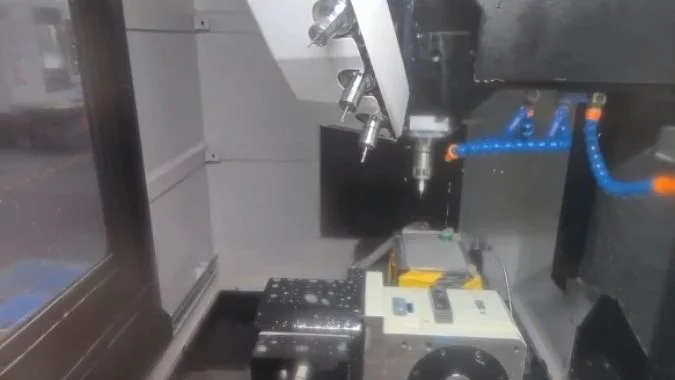
Een productietekening vormt het uitgangspunt voor de test. Deze identificeert de schroefdraden, de locaties daarvan en de kenmerken die moeten passen of gemonteerd moeten worden. Hetzelfde onderdeel brengt ook de opspanning, het gatenpatroon en de gereedschapsvolgorde in de vergelijking. Een representatief testonderdeel legt de eisen bloot waarmee het tapcentrum op een normale productiedag te maken krijgt.
Welk productieonderdeel moet u gebruiken om twee tapcentra te vergelijken?
Een eenvoudig demonstratieonderdeel kan vertragingen en maatproblemen verbergen. Een representatief onderdeel geeft beide tapcentra hetzelfde werk om te voltooien.
De vergelijking moet gebruikmaken van een regulier productieonderdeel met een veeleisende mix van schroefdraadgaten, nauwe positioneringstoleranties en de normale gereedschapsvolgorde. Beide machines moeten gebruikmaken van vergelijkbaar materiaal, opspanning, gereedschap en gatvoorbereiding. De test moet dunne wanden of diepe blinde gaten bevatten als deze in de productie voorkomen.
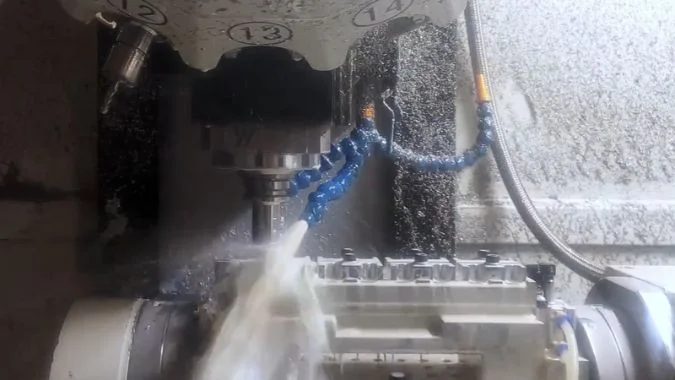
Het onderdeel moet de kenmerken bevatten die de productie aansturen
Een behuizing of beugel voor grote volumes met veel schroefdraadgaten1 kan de positioneringstijd en consistentie over een gatenpatroon onthullen. De nauwste terugkerende positioneringstolerantie geeft de inspectie een specifiek kenmerk om te controleren. Een dunne wand kan vervorming door de opspanning of verspaning blootleggen2.
| Productiekenmerk | Wat het onthult in de test |
|---|---|
| Dicht bij elkaar geplaatste kleine schroefdraadgaten | Positioneringstijd tussen gaten en consistentie van de schroefdraadpassing |
| Diepe blinde gaten3 | Volledige schroefdraaddiepte, spaanbeheersing en betrouwbare terugloop |
| Over het onderdeel verspreide gaten | Positie van gaten over het werkgebied |
| Dunne wanden of ongelijke ondersteuning | Deflectie en vervorming onder de beoogde opspancondities |
| Boren, afschuinen en tappen in één opstelling | Gereedschapswisselingen en verstreken tijd voor de geplande operatievolgorde |
Beide machines hebben vergelijkbare input nodig
Het proefblad moet de revisie van de tekening, het materiaallot, de tap en houder, het koelmiddel en de opspanning identificeren. De vergelijking moet gebruikmaken van gereedschap in vergelijkbare staat en dezelfde gatvolgorde, tapsnelheden en vrijloopvereisten. Elke besturing kan een equivalent programma uitvoeren voor het overeengekomen proces.
Een proef die alleen uit tappen bestaat, moet beginnen met equivalente voorgeboorde gaten. Een boor- en tapproef moet beginnen met equivalente blanco onderdelen en gatenvoorbereiding omvatten. Elke latere proef met machinespecifieke instellingen moet deze wijzigingen registreren, zodat de koper kan zien welk proces elk resultaat heeft opgeleverd.
Hoe moet u de volledige tapvolgorde timen, van het eerste gat tot de uiteindelijke terugtrekking?
Een snijtijdcijfer kan de tijd die aan een gatenpatroon wordt besteed onderschatten. Gedefinieerde start- en eindgebeurtenissen maken de verstreken tijden vergelijkbaar.
De klok start wanneer de eerste tapcyclus begint op de overeengekomen naderingspositie. Deze stopt wanneer de tap het overeengekomen retourvlak bereikt na het laatste gat. De verstreken tijd omvat gesynchroniseerd tappen en terugtrekken, verplaatsingen tussen gaten en eventuele gereedschapswisselingen binnen dat venster.
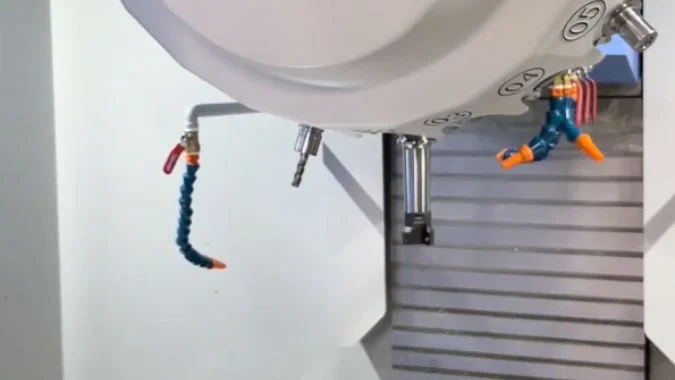
De timer volgt de geprogrammeerde volgorde
Beide tapcentra moeten starten met dezelfde gereedschapsgereedheid en spiltoestand. Het proefplan moet de initiële en finale Z-posities vermelden. Een terugkeer naar het R-vlak kan een andere hoeveelheid tijd in beslag nemen dan een terugkeer naar een hoger initieel vlak.
| Timingsegment | Gebeurtenissen binnen het segment |
|---|---|
| Start van het eerste gat | De tap bevindt zich boven het eerste gat op de overeengekomen naderingspositie en de cyclus begint |
| Enkelvoudige gatcyclus | Nadering, gesynchroniseerde neerwaartse voeding, omkering, eventuele geprogrammeerde pauze en terugkeer |
| Tussen gaten | X/Y-positionering en vrijloopbewegingen buiten de individuele gatcycli |
| Gereedschapswisseling, indien vereist | Elke wisseling die plaatsvindt na de start van het eerste gat en vóór de uiteindelijke terugkeer |
| Finale terugtrekking | De tap bereikt de overeengekomen retourpositie na het laatste gat en de cyclus bereikt de gedefinieerde eindtoestand |
The sequence time and part time answer different questions
The CNC event log can record the full sequence4 and show where time is spent. A stopwatch can also capture elapsed time if the operator uses the same start and finish signals on both machines. The elapsed interval counts overlapping motion once.
The trial should record several runs. The report should show the time range and the result used for acceptance, such as the slowest run. A separate production cycle can include drilling, chamfering, and routine loading or unloading. Initial tool setting and fixture preparation belong in the setup record.
Hoe moet u de schroefdraadkwaliteit over opeenvolgende onderdelen verifiëren?
The first part can pass while later parts drift as the machine warms5 or the tap wears6. A numbered run makes those changes visible.
Thread quality should be verified on consecutive, numbered parts with calibrated GO and NO-GO thread plug gauges matched to the drawing. The inspection plan should also cover full thread depth, location, and visible damage. Measurements across the run help reveal drift and changes after a tool or offset adjustment.
Plug gauges check the internal thread fit
The gauge size, pitch, and tolerance class should match the drawing. For a specified metric internal thread of class 6H7, the gauge should be suitable for that class. The inspector should apply the gauges by hand without forcing them. The GO gauge should engage the required threaded length. The applicable gauging standard and drawing determine the permitted NO-GO engagement.
| Controleren | Te registreren bewijsmateriaal |
|---|---|
| GO and NO-GO thread plug gauge | Pass or fail by part number and critical hole |
| Full thread depth | Depth measured from the specified face using the agreed method |
| Hole position and orientation | Results relative to the drawing datums using an agreed measurement method |
| Thread appearance | Torn flanks, damaged crests, burrs, or other specified defects |
| Additional thread geometry, when specified | Pitch diameter, pitch, or profile measured by a method suited to internal threads |
The run keeps each part in production order
An agreed trial might include 25 consecutive parts. The inspector should check the first piece against the full inspection plan and record gauge results for each critical thread on every part. The count and inspection frequency should be set before machining.
The record should tie measurements to part number, hole location, elapsed run time, and tool history. An offset change or tap replacement should appear at the point where it occurred. Measurements from the start, middle, and end help distinguish a gradual drift from an isolated failure.
Welke tapresultaten moet u opnemen in de acceptatiecriteria van de machine?
A trial report can contain good measurements and still leave acceptance open to debate. Each required result needs an agreed method and pass limit.
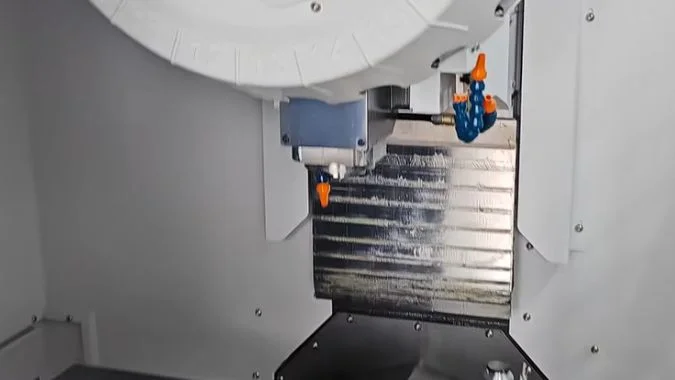
Machine acceptance criteria should include drawing conformity, thread gauge results, maximum tapping sequence time, and consistency over an agreed consecutive run. The plan should define the test setup, sample size, inspection methods, and permitted drift. Any endurance test should specify its duration, production load, and allowed interruptions.
Each acceptance item needs a measurable limit
De koper en leverancier moeten vóór de test overeenstemming bereiken over het onderdeel, de gereedschappen, de revisie van het programma en de cyclusgrenzen. De tekening definieert de vereisten voor het onderdeel. De inkoopovereenkomst definieert de vereiste output en de voorwaarden waaronder de machine deze moet leveren.
| Acceptatiepunt | Bewijs in het rapport | Overeengekomen vereiste |
|---|---|---|
| Schroefdraadpassing en -diepte | Meetresultaten van kalibers en diepteaflezingen per gat en onderdeel | Tekeningklasse, meetregel en minimale volledige schroefdraaddiepte |
| Positie en profiel | Nulpuntgebaseerde metingen en defectinspectie | Tekeningtoleranties en gespecificeerde afwerkings- of defectlimieten |
| Tap- en onderdeelcyclustijd | Getimede runs met gedefinieerde start- en eindgebeurtenissen | Overeengekomen tijdslimiet voor elke vereiste cyclus |
| Consistentie van opeenvolgende onderdelen | Inspectieregisters in productievolgorde | Vereist aantal monsters, acceptatieregel en toegestane maatafwijking |
| Continue werking | Runlogboek, temperaturen, alarmen, stops en smeercontroles | Overeengekomen duur, belasting en toegestane onderbrekingen |
Machinemetingen hebben hun eigen acceptatievoorwaarden
Een productieproef meet het eindproduct volgens het overeengekomen proces. Indien aspositionering, herhaalbaarheid of slingering van de spil8 inkoopvereisten zijn, moet de overeenkomst de meetmethoden, testposities en limieten daarvan als afzonderlijke acceptatiepunten vermelden.
Een productie van twee ploegendiensten is één mogelijke duurtest9. De overeenkomst moet de belasting, de opwarmconditie en het moment waarop kritieke kenmerken opnieuw worden gemeten, definiëren. Het rapport moet geplande gereedschapswijzigingen, ongeplande stops en dimensionale metingen op de afgesproken punten in de run weergeven. Elke fout moet in het dossier blijven staan, inclusief de corrigerende maatregel en het overeengekomen resultaat van de hertest.
Conclusie
Acceptatie moet afhangen van het voldoen aan opeenvolgende onderdelen, de gemeten cyclustijd en stabiliteit onder de overeengekomen productiecondities. Elke goedkeuringslimiet hoort in het proefplan te staan voordat met het snijden wordt begonnen.
-
"Referenties voor boren en tappen | CNC-precisiebewerking", https://parts-badger.com/drilling-and-tapping-referencing/. Tapcentra worden algemeen ingezet bij de massaproductie van componenten zoals autobehuizingen, hydraulische verdeelstukken en structurele beugels die meerdere schroefdraadgaten met een nauwkeurige positionering vereisen, wat een aanzienlijk toepassingssegment vormt in industrieën die efficiënte en nauwkeurige schroefdraadproductie vereisen. Bewijsrol: algemene_ondersteuning; brontype: overig. Ondersteunt: de prevalentie van onderdelen met meerdere schroefdraadgaten bij toepassingen met tapcentra. Toelichting: Deze karakterisering weerspiegelt de algemene industriepraktijk, maar kwantificeert niet het aandeel toepassingen van tapcentra dat besteed is aan onderdelen met meerdere gaten. ↩
-
"Het corrigeren van vervormingen van dunwandige bewerkte onderdelen door …", https://www.sciencedirect.com/science/article/pii/S1000936123003722. Dunwandige werkstukken ondervinden grotere doorbuiging onder klem- en snijkrachten vanwege verminderde structurele stijfheid, waardoor ze gevoelig zijn voor maatfouten en vervorming die de tolerantiegrenzen kunnen overschrijden als opspanning en bewerkingsparameters niet zorgvuldig worden beheerd. Bewijsrol: mechanisme; brontype: educatie. Ondersteunt: de gevoeligheid van dunwandige onderdelen voor vervorming tijdens bewerkingsprocessen. Toelichting: De bron behandelt algemene principes, maar kwantificeert mogelijk geen vervormingsdrempels voor specifieke wanddikteverhoudingen of materialen. ↩
-
"Gids voor het tappen van blinde gaten: Machinaal blinde gaten in de techniek", https://www.uneedpm.com/blind-hole-tapping-guide-machine-blind-holes-in-engineering/. Het tappen van diepe blinde gaten vereist een effectieve spaanafvoer om ophoping onder in het gat te voorkomen, wat kan leiden tot breuk van de tap, onvolledige schroefdraad of problemen bij het terugtrekken van het gereedschap. De uitdagingen nemen toe wanneer de verhouding tussen diepte en diameter groter is dan 2,5 tot 3 keer de gatdiameter. Bewijsrol: algemene_ondersteuning; brontype: educatie. Ondersteunt: de technische uitdagingen verbonden aan het tappen van diepe blinde gaten. Toelichting: De bron biedt algemene richtlijnen, maar specifieke dieptelimieten variëren afhankelijk van het materiaal, het tapontwerp en de koelvloeistoftoevoermethode. ↩
-
"Time.gov", https://www.time.gov/. Hedendaagse CNC-besturingen bevatten doorgaans functies voor gebeurtenisregistratie en cyclusbewaking die bewerkingen, timinggegevens en systeemgebeurtenissen vastleggen, wat procesanalyse en documentatie mogelijk maakt, hoewel de specifieke mogelijkheden variëren per besturingsfabrikant en model. Bewijsrol: algemene_ondersteuning; brontype: educatie. Ondersteunt: de datalogmogelijkheden van moderne CNC-machinebesturingen. Toelichting: De bron beschrijft algemene mogelijkheden, maar behandelt niet alle propriëtaire logformaten of methoden voor gegevenstoegang van verschillende besturingssystemen. ↩
-
"Meting en voorspelling van thermische fouten in werktuigmachines …", https://www.nist.gov/publications/machine-tool-thermal-error-measurement-and-prediction-wireless-microscope. Thermische uitzetting van de constructie, spindels en lineaire bewegingssystemen van werktuigmachines tijdens bedrijf kan leiden tot positioneringsfouten en maatafwijkingen. Thermische effecten vormen een aanzienlijk deel van de totale bewerkingsfouten bij precisiebewerkingen, vooral tijdens opwarmperioden en onder wisselende thermische belastingen. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: het effect van thermische uitzetting op de nauwkeurigheid van werktuigmachines. Toelichting: De omvang van de thermische fout hangt af van het machineontwerp, de omgevingscontrole en de bedrijfsomstandigheden, waardoor kwantitatieve voorspellingen machinespecifiek zijn. ↩
-
"Onthulling van de slijtagekenmerken, mechanismen en …", https://www.sciencedirect.com/science/article/abs/pii/S0301679X25011041. Tapslijtage treedt op door abrasie, adhesie en afbrokkeling van de snijkanten, wat leidt tot geleidelijke veranderingen in de schroefdraadafmetingen, verhoogde snijkrachten en uiteindelijk degradatie van de schroefdraadkwaliteit. De slijtagegraad is afhankelijk van het materiaal van het werkstuk, de snijsnelheid, smering en tapcoating. Bewijsrol: mechanisme; brontype: educatie. Ondersteunt: het verloop van tapslijtage en het effect daarvan op de schroefdraadkwaliteit. Toelichting: Specifieke standtijden en slijtagepatronen variëren sterk per toepassing en kunnen niet worden gegeneraliseerd zonder testen onder werkelijke productieomstandigheden. ↩
-
"ISO 965", https://en.wikipedia.org/wiki/ISO_965. ISO 965-1 definieert tolerantieklasse 6H als een gemiddelde tolerantiegraad voor metrische binnenschroefdraad, waarbij ‘6’ de tolerantiegraad aangeeft en ‘H’ de fundamentele afwijking, wat staat voor een veelgebruikte passing voor algemene schroefdraadverbindingen. Bewijsrol: definitie; brontype: instelling. Ondersteunt: de definitie en toepassing van tolerantieklasse 6H voor metrische binnenschroefdraad. ↩
-
"ISO 230-1:2012 – Testcode voor werktuigmachines — Deel 1", https://www.iso.org/standard/46449.html. De ISO 230-serie standaarden biedt internationaal erkende testmethoden voor het evalueren van de prestaties van werktuigmachines, inclusief positioneernauwkeurigheid en herhaalbaarheid van lineaire en roterende assen, terwijl de slingering van de spindel doorgaans wordt gemeten volgens ISO 230-7 of equivalente normen met behulp van meetklokken of contactloze sensoren. Bewijsrol: algemene_ondersteuning; brontype: instelling. Ondersteunt: gestandaardiseerde methoden voor het meten van de positioneernauwkeurigheid, herhaalbaarheid en spindelslingering van werktuigmachines. ↩
-
"Kwalificatie voor AM-grondstoffen, machines en processen", https://www.nist.gov/programs-projects/qualification-am-feedstocks-machines-and-processes. Acceptatieprotocollen voor werktuigmachines omvatten vaak uithoudings- of capaciteitstests die gedurende langere perioden onder productieomstandigheden worden uitgevoerd om thermische stabiliteit, duurzame nauwkeurigheid en betrouwbaarheid te verifiëren, met looptijden variërend van enkele uren tot meerdere ploegendiensten, afhankelijk van contractuele vereisten en industriepraktijken. Bewijsrol: algemene_ondersteuning; brontype: instelling. Ondersteunt: het gebruik van uitgebreide productieruns bij acceptatieprocedures voor werktuigmachines. Toelichting: Specifieke duur van uithoudingstests wordt doorgaans onderhandeld tussen koper en leverancier in plaats van voorgeschreven door universele normen. ↩
Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.