

¿Qué debe probar una prueba de roscado antes de comprar un centro de roscado?
Una demostración puede producir una rosca aceptable y dejar desconocido el rendimiento del lote. Una prueba de producción le brinda al comprador resultados medidos para su uso en la aceptación de la máquina.
Una prueba de roscado debe demostrar que el centro de roscado puede producir roscas conformes en una pieza de producción representativa, cumplir con el tiempo de ciclo acordado y mantener la calidad en piezas consecutivas. El comprador y el proveedor deben acordar el material, el herramental, el método de inspección, la duración de la ejecución y los criterios de aprobación antes de la prueba.
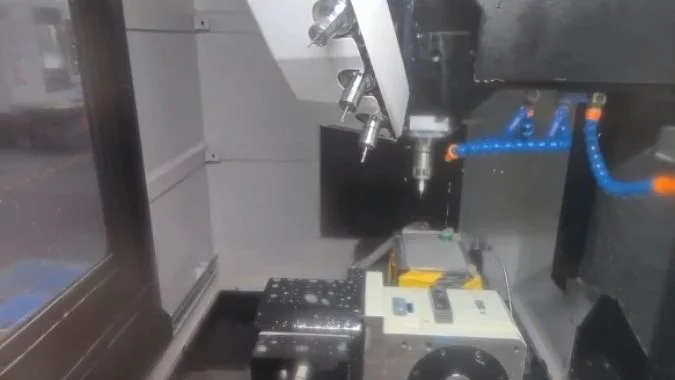
Un plano de producción le da a la prueba un punto de partida. Identifica las roscas, sus ubicaciones y las características que deben encajar o ensamblarse. La misma pieza también incorpora al comparativo el dispositivo de sujeción, el patrón de orificios y la secuencia de herramientas. Una pieza de prueba representativa expone las demandas que enfrentará el centro de roscado en un día de producción normal.
¿Qué pieza de producción debe utilizar para comparar dos centros de roscado?
Una pieza de demostración sencilla puede ocultar retrasos y problemas dimensionales. Una pieza representativa les da a ambos centros de roscado el mismo trabajo que completar.
La comparación debe utilizar una pieza de producción regular con una combinación exigente de orificios roscados, tolerancias de posición estrictas y la secuencia normal de herramientas. Ambas máquinas deben utilizar material, sujeción, herramental y preparación de orificios comparables. La prueba debe incluir paredes delgadas o roscas ciegas profundas cuando estas se repitan en la producción.
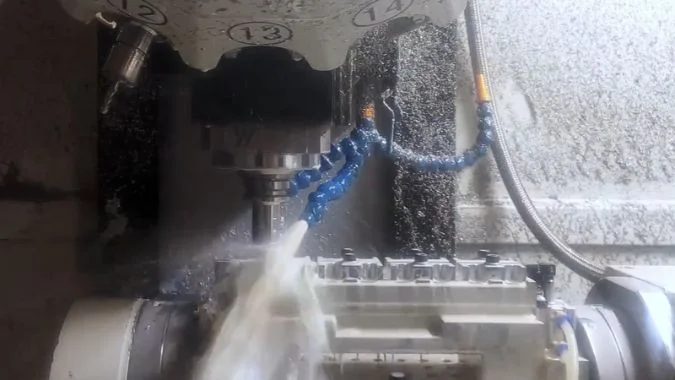
La pieza debe contener las características que impulsan la producción
Una carcasa o soporte de alto volumen con muchos orificios roscados1 puede revelar el tiempo de posicionamiento y la consistencia en un patrón de orificios. La tolerancia de posición recurrente más estricta le da a la inspección una característica específica para verificar. Una pared delgada puede exponer la distorsión causada por el dispositivo de sujeción o el mecanizado2.
| Característica de producción | Lo que revela en la prueba |
|---|---|
| Orificios roscados pequeños muy próximos entre sí | Tiempo de posicionamiento entre orificios y consistencia del ajuste de la rosca |
| Roscas ciegas profundas3 | Profundidad total de roscado, control de viruta y retracción confiable |
| Orificios distribuidos por toda la pieza | Posición del orificio en el área de trabajo |
| Paredes delgadas o soporte irregular | Deflexión y distorsión bajo las condiciones de sujeción previstas |
| Taladrado, biselado y roscado en una sola configuración | Cambios de herramienta y tiempo transcurrido para la secuencia de operación planificada |
Ambas máquinas requieren entradas comparables
La hoja de prueba debe identificar la revisión del plano, el lote de material, el macho y el portaherramientas, el refrigerante y la configuración de la sujeción. La comparación debe utilizar herramientas en condiciones comparables y el mismo orden de agujeros, velocidades de roscado y requisitos de espacio libre. Cada control puede ejecutar un programa equivalente para el proceso acordado.
Una prueba exclusiva de roscado debe comenzar con agujeros piloto equivalentes. Una prueba de taladrado y roscado debe comenzar con piezas en bruto equivalentes e incluir la preparación del agujero. Cualquier prueba posterior con ajustes específicos de la máquina debe registrar esos cambios para que el comprador pueda ver qué proceso produjo cada resultado.
¿Cómo debe cronometrar la secuencia completa de roscado, desde el primer orificio hasta la retracción final?
Una cifra de tiempo de corte puede subestimar el tiempo empleado en un patrón de agujeros. Los eventos de inicio y fin definidos hacen que los tiempos transcurridos sean comparables.
El cronómetro comienza cuando se inicia el primer ciclo de roscado en la posición de aproximación acordada. Se detiene cuando el macho alcanza el plano de retorno acordado después del último agujero. El tiempo transcurrido incluye el roscado y la retirada sincronizados, los movimientos entre agujeros y cualquier cambio de herramienta dentro de ese intervalo.
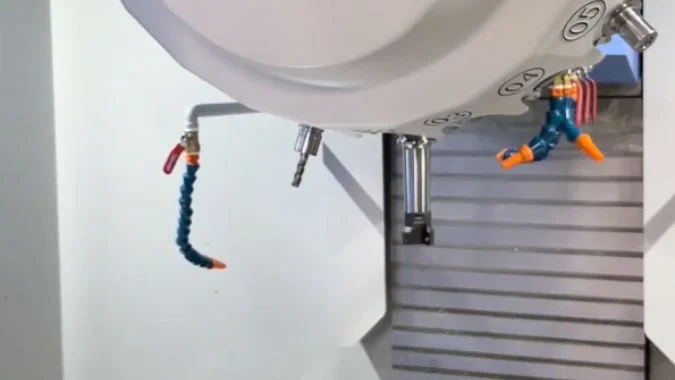
El temporizador sigue la secuencia programada
Ambos centros de roscado deben comenzar con la misma disponibilidad de herramienta y estado de husillo. El plan de prueba debe indicar las posiciones Z inicial y final. Un retorno al plano R puede llevar una cantidad de tiempo diferente a un retorno a un plano inicial más alto.
| Segmento de tiempo | Eventos dentro del segmento |
|---|---|
| Inicio del primer agujero | El macho está por encima del primer agujero en la posición de aproximación acordada y comienza el ciclo |
| Ciclo de agujero único | Aproximación, avance sincronizado, inversión, cualquier pausa programada y retorno |
| Entre agujeros | Posicionamiento X/Y y movimientos de espacio libre fuera de los ciclos individuales de agujero |
| Cambio de herramienta, si es necesario | Cada cambio que ocurre después del inicio del primer agujero y antes del retorno final |
| Retracción final | El macho alcanza la posición de retorno acordada después del último agujero y el ciclo alcanza el estado final definido |
The sequence time and part time answer different questions
The CNC event log can record the full sequence4 and show where time is spent. A stopwatch can also capture elapsed time if the operator uses the same start and finish signals on both machines. The elapsed interval counts overlapping motion once.
The trial should record several runs. The report should show the time range and the result used for acceptance, such as the slowest run. A separate production cycle can include drilling, chamfering, and routine loading or unloading. Initial tool setting and fixture preparation belong in the setup record.
¿Cómo debe verificar la calidad de la rosca en piezas consecutivas?
The first part can pass while later parts drift as the machine warms5 or the tap wears6. A numbered run makes those changes visible.
Thread quality should be verified on consecutive, numbered parts with calibrated GO and NO-GO thread plug gauges matched to the drawing. The inspection plan should also cover full thread depth, location, and visible damage. Measurements across the run help reveal drift and changes after a tool or offset adjustment.
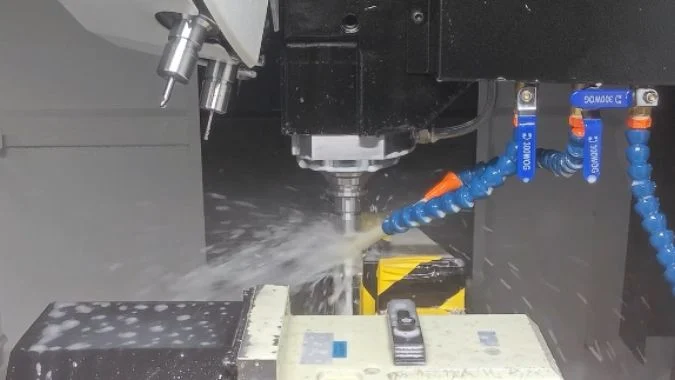
Plug gauges check the internal thread fit
The gauge size, pitch, and tolerance class should match the drawing. For a specified metric internal thread of class 6H7, the gauge should be suitable for that class. The inspector should apply the gauges by hand without forcing them. The GO gauge should engage the required threaded length. The applicable gauging standard and drawing determine the permitted NO-GO engagement.
| Verificar | Evidencia a registrar |
|---|---|
| GO and NO-GO thread plug gauge | Pass or fail by part number and critical hole |
| Full thread depth | Depth measured from the specified face using the agreed method |
| Hole position and orientation | Results relative to the drawing datums using an agreed measurement method |
| Thread appearance | Torn flanks, damaged crests, burrs, or other specified defects |
| Additional thread geometry, when specified | Pitch diameter, pitch, or profile measured by a method suited to internal threads |
The run keeps each part in production order
An agreed trial might include 25 consecutive parts. The inspector should check the first piece against the full inspection plan and record gauge results for each critical thread on every part. The count and inspection frequency should be set before machining.
The record should tie measurements to part number, hole location, elapsed run time, and tool history. An offset change or tap replacement should appear at the point where it occurred. Measurements from the start, middle, and end help distinguish a gradual drift from an isolated failure.
¿Qué resultados de la prueba de roscado debe incluir en los criterios de aceptación de la máquina?
A trial report can contain good measurements and still leave acceptance open to debate. Each required result needs an agreed method and pass limit.
Machine acceptance criteria should include drawing conformity, thread gauge results, maximum tapping sequence time, and consistency over an agreed consecutive run. The plan should define the test setup, sample size, inspection methods, and permitted drift. Any endurance test should specify its duration, production load, and allowed interruptions.
Each acceptance item needs a measurable limit
El comprador y el proveedor deben acordar los límites de la pieza, el utillaje, la revisión del programa y el ciclo antes de la prueba. El plano define los requisitos de la pieza. El contrato de compraventa define el rendimiento requerido y las condiciones bajo las cuales la máquina debe cumplirlo.
| Elemento de aceptación | Evidencia en el informe | Requisito acordado |
|---|---|---|
| Ajuste y profundidad de la rosca | Resultados de los calibres y lecturas de profundidad por orificio y por pieza | Clase de dibujo, regla de calibración y profundidad mínima de rosca completa |
| Posición y perfil | Mediciones basadas en referencias (datums) e inspección de defectos | Tolerancias del dibujo y límites especificados de acabado o defectos |
| Tiempo de ciclo de roscado y de la pieza | Ejecuciones cronometradas con eventos de inicio y fin definidos | Límite de tiempo acordado para cada ciclo requerido |
| Consistencia de las piezas consecutivas | Registros de inspección en el orden de producción | Cantidad de muestra requerida, regla de aprobación y desviación dimensional permitida |
| Operación continua | Registro de funcionamiento, temperaturas, alarmas, paradas y comprobaciones de lubricación | Duración acordada, servicio e interrupciones permitidas |
Las mediciones de la máquina tienen sus propias condiciones de aceptación
Una prueba de producción mide la pieza terminada bajo el proceso acordado. Si el posicionamiento de los ejes, la repetibilidad o el descentramiento del husillo8 son requisitos de compra, el acuerdo debe establecer sus métodos de medición, posiciones de prueba y límites como elementos de aceptación independientes.
Una serie de producción de dos turnos es una posible prueba de resistencia9. El acuerdo debe definir el ciclo de trabajo, la condición de calentamiento y cuándo se volverán a medir las características críticas. El informe debe mostrar los cambios de herramienta planificados, las paradas no planificadas y las lecturas dimensionales tomadas en los puntos acordados durante la ejecución. Cualquier fallo debe permanecer en el registro con la acción correctiva y el resultado de la repetición de la prueba acordada.
Conclusión
La aceptación debe depender de la conformidad de las piezas consecutivas, el tiempo de ciclo medido y la estabilidad bajo las condiciones de producción acordadas. Cada límite de aceptación debe incluirse en el plan de prueba antes de comenzar el corte.
-
"Referenciación de taladrado y roscado | Mecanizado de precisión CNC", https://parts-badger.com/drilling-and-tapping-referencing/. Los centros de roscado se emplean comúnmente en la producción de alto volumen de componentes tales como carcasas de automoción, colectores hidráulicos y soportes estructurales que requieren múltiples orificios roscados con un posicionamiento preciso, lo que representa un segmento de aplicación importante en industrias que requieren una producción de roscas eficiente y precisa. Rol de la evidencia: soporte_general; tipo de fuente: otro. Soporta: la prevalencia de piezas roscadas de múltiples orificios en aplicaciones de centros de roscado. Nota de alcance: esta caracterización refleja la práctica general de la industria, pero no cuantifica la proporción de aplicaciones de centros de roscado dedicadas a piezas de múltiples orificios. ↩
-
"Corrección de distorsiones de piezas mecanizadas de pared delgada mediante…", https://www.sciencedirect.com/science/article/pii/S1000936123003722. Las piezas de trabajo de pared delgada experimentan una mayor deflexión bajo fuerzas de sujeción y corte debido a una rigidez estructural reducida, lo que las hace propensas a errores dimensionales y distorsión que pueden exceder los límites de tolerancia si los parámetros de fijación y mecanizado no se controlan cuidadosamente. Rol de la evidencia: mecanismo; tipo de fuente: educación. Soporta: la susceptibilidad de las piezas de pared delgada a la distorsión durante las operaciones de mecanizado. Nota de alcance: la fuente aborda principios generales, pero puede no cuantificar los umbrales de distorsión para relaciones de espesor de pared o materiales específicos. ↩
-
"Guía para el roscado de agujeros ciegos: mecanizado de agujeros ciegos en ingeniería", https://www.uneedpm.com/blind-hole-tapping-guide-machine-blind-holes-in-engineering/. El roscado profundo de agujeros ciegos requiere una evacuación eficaz de la viruta para evitar que esta se acumule en el fondo del agujero, lo cual puede provocar la rotura del macho, roscas incompletas o dificultades en la retracción de la herramienta. Estos desafíos aumentan a medida que la relación profundidad-diámetro supera de 2.5 a 3 veces el diámetro del agujero. Función de la evidencia: apoyo general; tipo de fuente: educación. Justificación: los desafíos técnicos asociados con el roscado de agujeros ciegos profundos. Nota de alcance: la fuente proporciona una guía general, pero los límites de profundidad específicos varían según el material, el diseño del macho y el método de suministro de refrigerante. ↩
-
"Time.gov", https://www.time.gov/. Los controles CNC contemporáneos incluyen normalmente funciones de registro de eventos y monitoreo de ciclos que graban las operaciones de mecanizado, los datos de tiempo y los eventos del sistema, lo que permite el análisis y la documentación del proceso, aunque las capacidades específicas varían según el fabricante y el modelo del control. Función de la evidencia: apoyo general; tipo de fuente: educación. Justificación: las capacidades de registro de datos de los controles modernos de máquinas CNC. Nota de alcance: la fuente describe capacidades generales, pero no aborda todos los formatos de registro propietarios ni los métodos de accesibilidad de datos en diferentes sistemas de control. ↩
-
"Medición y predicción del error térmico en máquinas herramienta…", https://www.nist.gov/publications/machine-tool-thermal-error-measurement-and-prediction-wireless-microscope. La expansión térmica de las estructuras de las máquinas herramienta, los husillos y los sistemas de movimiento lineal durante el funcionamiento puede causar errores de posicionamiento y variaciones dimensionales, siendo los efectos térmicos responsables de una parte significativa de los errores totales de mecanizado en operaciones de precisión, particularmente durante los períodos de calentamiento y bajo cargas térmicas variables. Función de la evidencia: mecanismo; tipo de fuente: investigación. Justificación: el efecto de la expansión térmica en la precisión de la máquina herramienta. Nota de alcance: la magnitud del error térmico depende del diseño de la máquina, el control ambiental y las condiciones operativas, lo que hace que las predicciones cuantitativas sean específicas para cada máquina. ↩
-
"Revelando las características de desgaste, mecanismos y…", https://www.sciencedirect.com/science/article/abs/pii/S0301679X25011041. El desgaste del macho se produce por abrasión, adhesión y desportillamiento en los filos de corte, lo que conduce a cambios graduales en las dimensiones de la rosca, un aumento de las fuerzas de corte y una eventual degradación de la calidad de la rosca, con una tasa de desgaste que depende del material de la pieza, la velocidad de corte, la lubricación y el recubrimiento del macho. Función de la evidencia: mecanismo; tipo de fuente: educación. Justificación: la progresión del desgaste del macho y su efecto en la calidad de la rosca. Nota de alcance: la vida útil específica de la herramienta y los patrones de desgaste varían ampliamente según los parámetros de aplicación y no pueden generalizarse sin pruebas en condiciones de producción reales. ↩
-
"ISO 965", https://en.wikipedia.org/wiki/ISO_965. La norma ISO 965-1 define la clase de tolerancia 6H como un grado de tolerancia medio para roscas métricas internas, donde el ‘6’ indica el grado de tolerancia y la ‘H’ indica la desviación fundamental, representando un ajuste especificado comúnmente para conexiones roscadas de uso general. Función de la evidencia: definición; tipo de fuente: institución. Justificación: la definición y aplicación de la clase de tolerancia 6H para roscas métricas internas. ↩
-
"ISO 230-1:2012 – Código de prueba para máquinas herramienta — Parte 1", https://www.iso.org/standard/46449.html. Las normas de la serie ISO 230 proporcionan métodos de prueba reconocidos internacionalmente para evaluar el rendimiento de las máquinas herramienta, incluida la precisión de posicionamiento y la repetibilidad de los ejes lineales y rotativos, mientras que el alabeo del husillo generalmente se mide de acuerdo con la norma ISO 230-7 o estándares equivalentes utilizando indicadores de cuadrante o sensores sin contacto. Función de la evidencia: apoyo general; tipo de fuente: institución. Justificación: métodos estandarizados para medir la precisión de posicionamiento, la repetibilidad y el alabeo del husillo de las máquinas herramienta. ↩
-
"Calificación para materias primas, máquinas y procesos de fabricación aditiva", https://www.nist.gov/programs-projects/qualification-am-feedstocks-machines-and-processes. Los protocolos de aceptación de máquinas herramienta a menudo incluyen pruebas de resistencia o capacidad que se ejecutan durante períodos prolongados en condiciones de producción para verificar la estabilidad térmica, la precisión sostenida y la confiabilidad, con duraciones que van desde varias horas hasta múltiples turnos según los requisitos contractuales y la práctica de la industria. Función de la evidencia: apoyo general; tipo de fuente: institución. Justificación: el uso de ciclos de producción extendidos en los procedimientos de aceptación de máquinas herramienta. Nota de alcance: las duraciones específicas de las pruebas de resistencia generalmente se negocian entre el comprador y el proveedor en lugar de estar prescritas por normas universales. ↩
Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.