

¿Por qué se rompe el hilo en el segundo corte en MS-WEDM?
Un corte de desbaste exitoso aún puede terminar en una rotura de hilo durante el acabado. Comparar ambas pasadas ayuda a identificar la condición cambiada antes de otro reinicio.
La rotura del hilo en el segundo corte puede resultar de una ranura que se cierra, hilo de molibdeno dañado, ajustes de acabado inadecuados, contactos de alimentación de potencia desgastados o una mala evacuación. El desbaste puede cambiar la pieza y el hilo antes de que comience el acabado. El fallo requiere revisiones tanto del espacio libre mecánico como de las condiciones de descarga.
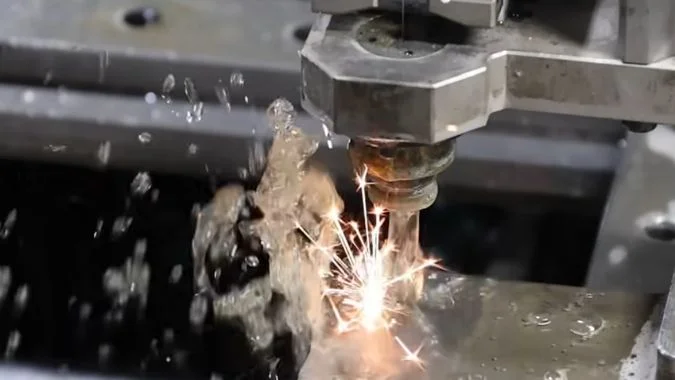
El corte de desbaste llegó al final, pero el hilo se rompió poco después de comenzar el acabado. Esa secuencia le da al operador una comparación útil. La máquina completó un conjunto de condiciones y falló bajo otro. La inspección debe comenzar con la pieza de trabajo, el hilo y la configuración tal como estaban entre esas dos pasadas.
¿Qué cambió entre el corte de desbaste exitoso y el segundo corte fallido?
La primera pasada demuestra que el desbaste fue posible. No prueba que las condiciones de acabado sigan siendo sólidas, por lo que la transición entre pasadas necesita una inspección por separado.
El corte de desbaste puede cambiar el espacio libre de la ranura, la forma de la pieza, el soporte de la chatarra, la condición del hilo y los niveles de residuos. El segundo corte también utiliza un desfase de trayectoria y ajustes de descarga diferentes. Cualquier manipulación o reenhebrado entre pasadas puede introducir otro cambio que afecte el espacio libre o la estabilidad del hilo.
La pieza de trabajo y la ranura pueden haber cambiado
El corte de desbaste elimina material que ayudaba a mantener la pieza en su forma original. La tensión residual puede deformar una pared delgada o una sección estrecha1. Una ranura que estaba abierta durante el desbaste puede cerrarse lo suficiente como para pellizcar el hilo.
El material cortado también requiere atención. Un bloque suelto o parcialmente adherido puede inclinarse hacia la trayectoria del hilo. La eliminación de la chatarra debe seguir la secuencia de soporte y retención planificada, ya que retirarla también puede cambiar la configuración.
| Elemento a comparar | Cambio después del desbaste | Evidencia a inspeccionar |
|---|---|---|
| Ranura y secciones delgadas | El espacio libre local puede disminuir | Una ranura estrecha, marcas de contacto o cortocircuitos repetidos |
| Material recortado | Una pieza cortada puede desplazarse o quedar atrapada | Su posición y los puntos de unión restantes |
| Alambre de molibdeno | El desgaste o daño local pueden aumentar | Variación de diámetro, rayado o secciones visiblemente debilitadas |
| Fluido de trabajo | Pueden quedar residuos en la ranura de corte | Estado del filtro y suministro de fluido en el corte |
| Programa de acabado | Cambios en los ajustes de compensación y eléctricos | La pasada seleccionada, la compensación y la trayectoria de entrada |
La transición debe ser reconstruida
El operador debe registrar lo ocurrido después del desbaste. Los detalles útiles incluyen el manejo de la chatarra, limpieza, ajustes de sujeción, reemplazo del hilo y cambios de parámetros.
El reenhebrado es una verificación cuando el proceso lo requiere; no es un requisito automático para cada pasada de acabado. El hilo debe seguir la ruta de guía prevista y entrar en una trayectoria despejada.
Un ajuste de acabado de menor energía no puede evitar una rotura mecánica en una ranura que se cierra. La comparación debe establecer el espacio libre antes de comenzar los ajustes eléctricos.
¿Puede el daño del hilo causado por el corte de desbaste contribuir a la rotura en la segunda pasada?
Un hilo puede completar el desbaste con daños que reduzcan su resistencia restante. Llevar esa condición al acabado puede convertir una sección débil en la próxima rotura.
El daño al hilo durante el desbaste puede contribuir a la rotura en la segunda pasada. El hilo de molibdeno reutilizado puede arrastrar erosión, adelgazamiento o daños mecánicos al acabado. Una sección debilitada puede fallar bajo tensión o descarga inestable. La inspección debe incluir los contactos y guías que podrían dañarlo de nuevo.
El hilo reutilizado arrastra su condición previa
El hilo de EDM de velocidad media reutiliza comúnmente hilo de molibdeno mediante recorridos repetidos2. El hilo que entra en el corte de acabado puede haber experimentado ya una exposición sustancial a las descargas.
Las condiciones agresivas de desbaste y una mala eliminación de residuos pueden aumentar el calentamiento local y la erosión.3. Una sección dañada tiene menos margen frente a los efectos combinados de la tensión, la fricción y una descarga adicional.
La inspección debe cubrir más que el tramo corto junto a la rotura. Otras secciones del hilo de trabajo también pueden estar desgastadas. Las comprobaciones de diámetro en varias posiciones pueden ayudar a revelar un adelgazamiento desigual, pero el límite de aceptación debe coincidir con las especificaciones del hilo y de la máquina.
| Observación | Posible factor contribuyente | Próxima comprobación |
|---|---|---|
| Adelgazamiento desigual o secciones erosionadas | Desgaste por descarga acumulado durante el desbaste | Condiciones de desbaste, lavado y idoneidad del hilo |
| Arañazos a lo largo del hilo | Contacto con una guía dañada o un contacto de alimentación eléctrica | Superficies de contacto y ruta completa del hilo |
| Roturas cerca de una guía | Fricción, desalineación o daño en la guía | Rotación de la guía, estado de la ranura y alineación |
| Roturas de hilo fresco en la misma ubicación del contorno | Persiste un problema local de corte, trayectoria o limpieza | La pieza de trabajo y las condiciones en esa ubicación |
El reemplazo debe abordar la fuente del daño
Un contacto de alimentación de potencia ranurado puede rayar el hilo o interferir con su desplazamiento4. Las ruedas guía y los rodamientos desgastados también pueden alterar el movimiento y la tensión del hilo. Estos componentes requieren inspección antes de que el hilo de reemplazo vuelva al servicio.
Un reintento exitoso con hilo nuevo respalda la posibilidad de que el hilo anterior haya contribuido al fallo. Una rotura repetida en la misma ubicación de la pieza apunta hacia una condición local no resuelta. Ninguno de estos resultados debe reemplazar una inspección de todo el proceso.
¿Cómo se puede descartar el movimiento de la pieza después del corte de desbaste?
Pequeños cambios en la pieza de trabajo pueden reducir el espacio libre de corte sin un fallo evidente en la sujeción. Se necesitan mediciones para separar la distorsión local del movimiento de toda la pieza.
El movimiento de la pieza puede verificarse comparando características de referencia establecidas antes y después del desbaste. La inspección debe separar el deslizamiento de la abrazadera de la deformación local y confirmar el espacio libre cerca del corte fallido. Las líneas de marcado revelan cambios grandes, pero no pueden descartar cambios pequeños que importan durante el recorte.
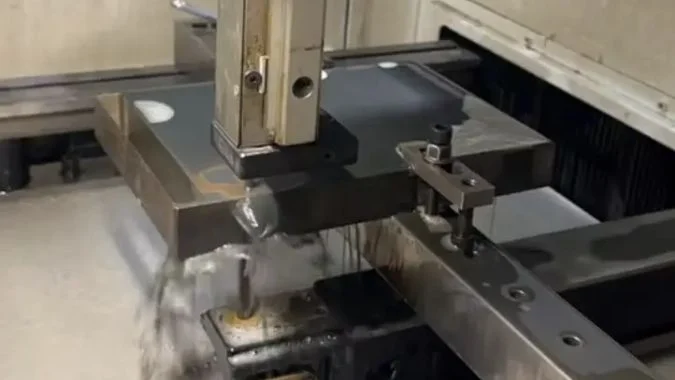
El deslizamiento de la abrazadera y la deformación dejan evidencias diferentes
Una pieza puede permanecer firmemente sujeta y aun así cambiar de forma. La liberación de tensiones residuales puede doblar una sección delgada mientras el área principal de sujeción permanece en su lugar.
El deslizamiento de la abrazadera cambia la posición de la pieza en relación con el dispositivo de fijación. La deformación local cambia la relación entre las características dentro de la pieza. Ambas condiciones requieren acciones correctivas diferentes.
Un plan de medición útil registra las características de referencia estables antes del desbaste. Estas mismas características pueden verificarse después del desbaste con un indicador, sonda o método de inspección adecuado.
| Verificar | Lo que ayuda a establecer | Limitación |
|---|---|---|
| Marcas de referencia a través de la pieza y el dispositivo de fijación5 | Si ocurrió un gran desplazamiento relativo | Las marcas no detectan cambios posicionales pequeños |
| Verificaciones repetidas de las referencias de sujeción | Si la pieza se desplazó en el dispositivo de fijación | Las referencias estables no demuestran que las paredes delgadas se mantuvieron rectas |
| Mediciones cerca del contorno fallido | Si la geometría local o el espacio libre cambiaron | Se debe conocer la referencia original o la geometría prevista |
| Inspección de abrazaderas y soportes | Si la retención permanece segura | Los sujetadores apretados por sí solos no prueban una geometría inalterada |
La evidencia debe cubrir la región fallida
El operador debe inspeccionar las esquinas, los puentes estrechos, las paredes delgadas y la posición del material recortado. Una referencia de sujeción estable no puede excluir un cierre de ranura en otra parte de la pieza.
Una inspección iniciada solo después de la falla no puede establecer la posición anterior basándose únicamente en las líneas de marca. El operador debe comparar los registros de referencia disponibles y verificar el material restante y el espacio libre.
Cualquier cambio en la abrazadera puede alterar la posición de la pieza nuevamente, por lo que las verificaciones de referencia deben repetirse después del ajuste. Un soporte adicional debe sostener la pieza sin forzar una sección distorsionada hacia una forma temporal.
El posicionamiento de la máquina puede investigarse si las verificaciones del dispositivo y de la pieza son consistentes. Los errores de retorno de los ejes son un problema independiente6 del deslizamiento de la pieza de trabajo y deben verificarse mediante el procedimiento aprobado de la máquina.
¿Qué se debe verificar antes de volver a intentar la pasada de acabado fallida?
Reenhebrar sin corregir la falla puede repetir la rotura y dañar el contorno. Un reinicio controlado requiere verificar el espacio libre, el recorrido del hilo, la condición del fluido y los ajustes de corte.
Antes de volver a intentar, el operador debe verificar que el camino del hilo esté despejado, la sujeción de la pieza sea segura, el hilo esté en condiciones de servicio, la tensión sea estable, las guías y los contactos de alimentación de energía estén en buen estado, el lavado sea efectivo y el programa de corte sea correcto. La posición de reinicio y la compensación deben seguir el procedimiento de recuperación de la máquina y el margen de mecanizado restante.
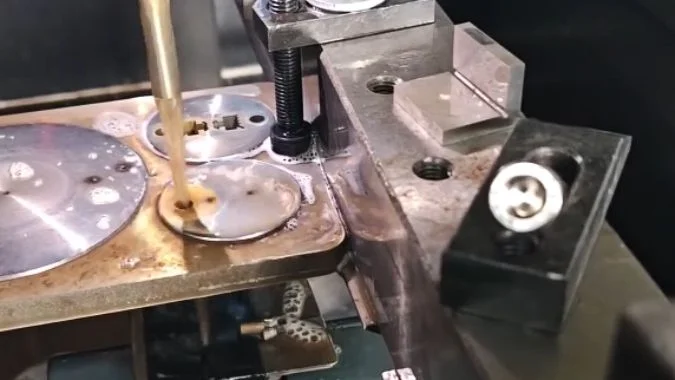
La ubicación de la rotura debe guiar la inspección
El operador debe preservar la posición de la falla y el historial de alarmas disponible antes de reiniciar el trabajo7. Los cortocircuitos repetidos cerca de una pared delgada sugieren un problema de espacio, pero también pueden acompañar a la acumulación de residuos. Una rotura cerca de una guía dirige la atención al recorrido del hilo y a las superficies de contacto.
El hilo roto y los residuos atrapados deben retirarse con la máquina en las condiciones especificadas para la limpieza.8. El corte y las guías deben estar despejados antes de que el hilo regrese a la zona de corte.
| Verificación | Evidencia necesaria antes de volver a intentar |
|---|---|
| Pieza de trabajo y restos | Retención segura y espacio libre a lo largo de la trayectoria de reinicio |
| Estado del hilo | Un diámetro de hilo adecuado y sin daños inaceptables |
| Tensión y recorrido | Stable operation without catching, jumping, or abnormal vibration |
| Contacts and guides | Serviceable surfaces, smooth rotation, and correct alignment |
| Fluido de trabajo | Suitable condition, effective filtration, and delivery into the kerf |
| Trim settings | The correct pass settings for material, thickness, and wire |
| Recovery path | Confirmed position, compensation, and remaining stock |
Settings must match the actual machine and consumables
The fluid concentration should follow the approved fluid supplier’s range. A refractometer reading must be interpreted using that product’s measurement instructions9. One concentration range cannot be transferred to every medium-speed EDM fluid.
Wire tension and travel speed also need the machine’s specified values10. The check should include actual stability because a correct setpoint does not prove smooth wire motion.
The selected trim conditions should include the intended pulse width, peak current, pulse interval, and tracking settings11. Roughing settings should not carry into trimming through an overlooked program selection.
Recovery must preserve the remaining contour
The restart position and offset need checking against the completed portion of the pass. Wire replacement can also require a review of the diameter used for compensation.
A fixed retreat distance or added offset cannot suit every failed trim cut12. The recovery procedure must account for the current position, cut direction, and remaining allowance. The first resumed section should be monitored for stable discharge and smooth travel before the job continues.
Conclusión
Second-pass breakage needs a comparison with roughing conditions. Verified kerf clearance, workpiece stability, wire condition, flushing, and trim settings provide a sound basis for retrying.
-
"Thin-Wall Machining Mistakes: Residual Stress and More", https://www.linkedin.com/posts/mohammadzandindustrial_thinwallmachining-cncmachining-manufacturingengineering-activity-7465162084973002752-QQWs. Material removal during machining can release residual stresses that were balanced in the original workpiece, leading to distortion particularly in thin-walled or flexible geometries where structural rigidity is insufficient to resist the stress redistribution. Evidence role: mechanism; source type: research. Supports: Residual stress release can cause dimensional changes in thin-walled machined components. Scope note: General machining principle; specific magnitude of distortion in wire EDM depends on material properties, geometry, and cutting parameters ↩
-
"Molybdenum Wire for EDM: Selection Guide", https://edmzap.com/post/molybdenum-wire-for-edm-selection-factors-for-wire-edm. Medium-speed wire electrical discharge machining systems employ wire reuse strategies where the electrode wire travels through the cutting zone multiple times, contrasting with high-speed systems that use fresh wire continuously, thereby reducing wire consumption at the cost of requiring wire condition monitoring. Evidence role: general_support; source type: education. Supports: Medium-speed wire EDM systems are designed to reuse wire through multiple passes. Scope note: Specific reuse patterns vary by machine design and manufacturer implementation ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. In electrical discharge machining, each discharge pulse generates localized heating at both the workpiece and electrode surfaces; accumulated thermal and erosive effects can degrade the wire electrode, with inadequate flushing exacerbating damage by allowing debris to concentrate discharge energy and impede heat dissipation. Evidence role: mechanism; source type: research. Supports: High discharge energy and inadequate debris removal contribute to wire electrode degradation in EDM. ↩
-
"Gold-Plated Electrode with High Scratch Strength for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC6393511/. Power feed contacts in wire EDM systems must maintain electrical conductivity while allowing wire travel; wear grooves or surface damage on these contacts can create mechanical interference that scratches or weakens the wire electrode, potentially leading to wire breakage during cutting operations. Evidence role: mechanism; source type: education. Supports: Worn or damaged electrical contacts in wire EDM can cause mechanical damage to the wire electrode. ↩
-
"Using witness marks for CNC machining reference points", https://www.facebook.com/groups/585824148849958/posts/2141300506635640/. Witness marks—deliberate marks made across the boundary between a workpiece and its fixture—serve as visual indicators of relative movement; any shift between the components will cause misalignment of the marks, providing a simple method to detect gross positioning changes during machining operations. Evidence role: general_support; source type: education. Supports: Witness marks are used in manufacturing to detect relative movement between workpieces and fixtures. Scope note: Method detects only movement large enough to be visually discernible; cannot resolve small positional changes ↩
-
"Machine Tool Metrology and Modeling", https://webpages.charlotte.edu/~jamiller/machmet/machmet.html. Computer numerical control machine tools can exhibit positioning errors arising from mechanical wear, thermal effects, or control system issues that affect axis positioning accuracy and repeatability; these machine-based errors are independent of workpiece fixturing and require different diagnostic and correction procedures than workpiece movement or deformation. Evidence role: general_support; source type: education. Supports: CNC machine tool positioning errors represent a distinct error source from workpiece movement. ↩
-
"Best Practices for Data Preservation", https://libguides.unco.edu/datamgt/bestpractices. Effective troubleshooting of manufacturing equipment failures requires preservation of failure state information, including machine position, alarm codes, and process conditions at the time of failure; this data provides diagnostic clues about failure mechanisms and helps distinguish between different potential causes, but may be lost if the machine is reset before documentation. Evidence role: general_support; source type: education. Supports: Preserving failure state information aids in manufacturing problem diagnosis. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining equipment operates with high-voltage electrical systems and dielectric fluids, requiring specific safety and operational procedures for cleaning and debris removal; manufacturers specify machine states and procedures for maintenance activities to prevent electrical hazards, fluid contamination, and damage to precision components. Evidence role: general_support; source type: education. Supports: EDM equipment requires specific procedures for cleaning and debris removal. ↩
-
"Recent Advances and Perceptive Insights into Powder-Mixed …", https://pmc.ncbi.nlm.nih.gov/articles/PMC7464327/. Refractometers measure the refractive index of fluids to estimate concentration, but the relationship between refractive index and actual concentration depends on the specific chemical composition of the fluid; manufacturers provide calibration curves or conversion factors specific to their formulations to ensure accurate concentration determination. Evidence role: general_support; source type: education. Supports: Refractometer measurements of fluid concentration require product-specific calibration and interpretation. Scope note: General refractometry principle; specific application to EDM dielectric fluids assumes similar measurement principles apply ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Wire electrical discharge machining requires controlled wire tension to maintain electrode straightness and positioning accuracy, while wire travel speed must be coordinated with discharge conditions to manage electrode wear and thermal effects; deviations from specified parameters can compromise cutting stability and increase wire breakage risk. Evidence role: general_support; source type: education. Supports: Wire tension and travel speed are critical parameters in wire EDM that affect cutting stability and wire breakage risk. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining processes are controlled through pulse parameters that define the discharge characteristics: pulse width (duration of each discharge), peak current (maximum current during discharge), and pulse interval (time between discharges), along with servo tracking settings that maintain optimal gap distance; trim passes typically use lower energy settings than roughing to achieve better surface finish. Evidence role: definition; source type: education. Supports: Wire EDM trim operations use specific electrical discharge parameters including pulse characteristics and servo control settings. ↩
-
"Computer numerical control", https://en.wikipedia.org/wiki/Computer_numerical_control. Recovery procedures following machining interruptions must account for the specific failure location, remaining material allowance, tool or electrode condition, and cutting direction to safely resume operations; fixed retreat distances or offsets cannot accommodate the variety of failure scenarios and may result in collision, inadequate clearance, or dimensional errors. Evidence role: general_support; source type: education. Supports: Recovery from machining interruptions requires situation-specific procedures rather than fixed approaches. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.