

Perché la discrepanza del magazzino utensili aumenta il tempo di cambio utensile?
Un mandrino veloce non può proteggere il tempo di ciclo quando un magazzino utensili inadeguato aggiunge ricerche lente, lunghi spostamenti, limiti di vibrazione e ripetute attese di sicurezza.
L'inadeguatezza del magazzino utensili aumenta il tempo di cambio utensile perché una capacità eccessiva, una scarsa corrispondenza dell'azionamento, lunghi percorsi di ricerca e interblocchi conservativi prolungano il tempo non produttivo. Un magazzino idoneo utilizza la preselezione, l'indicizzazione a percorso più breve, un'inerzia bilanciata e azioni di sicurezza sovrapposte per supportare l'effettivo ciclo produttivo del mandrino.
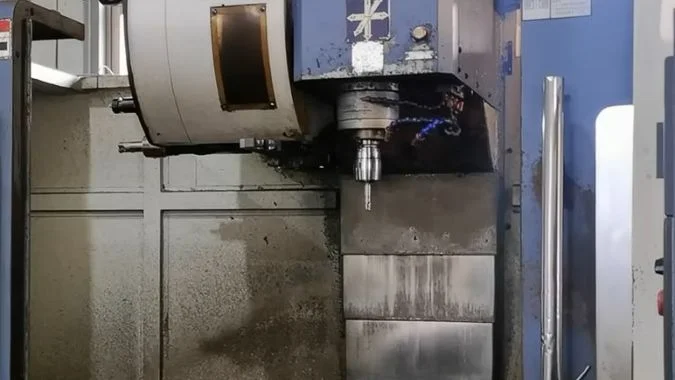
Un tempo dichiarato da utensile a utensile può apparire impressionante durante i test a vuoto. La produzione reale può comunque soffrire di un posizionamento lento del mandrino, utensili distanti, inerzia a pieno carico e ritardi di conferma cumulativi. Ogni causa di ritardo merita un'analisi più approfondita.
In che modo i parametri di sistema aumentano il tempo di cambio utensile?
Una macchina può disporre di hardware veloce, tuttavia parametri conservativi possono imporre lunghe retrazioni, un'indicizzazione lenta del magazzino e attese inutili durante ogni cambio utensile.
I parametri di sistema aumentano il tempo di cambio utensile quando richiedono posizioni di cambio distanti, altezze di sicurezza eccessive, lunghi ritardi di orientamento del mandrino o movimenti seriali del magazzino. Impostazioni migliori riducono gli spostamenti non necessari e consentono la preselezione dell'utensile senza rimuovere le protezioni essenziali.
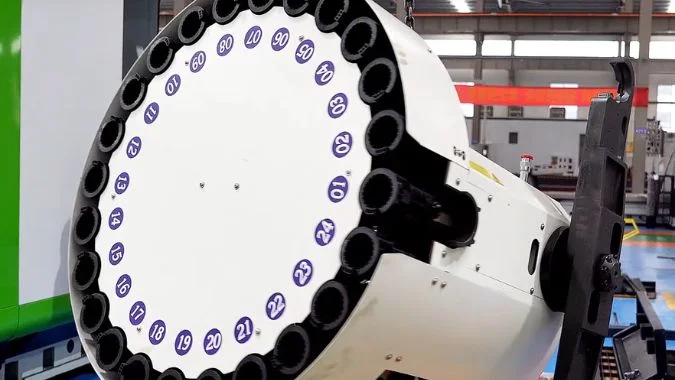
Posizioni di cambio utensile fisse
Un punto di cambio utensile fisso può creare un lungo percorso prima che il cambio utensile automatico si avvii. Ad esempio, un sistema potrebbe richiedere il ritorno dell'asse Z alla sua origine meccanica. Il mandrino deve ritrarsi, raggiungere la coordinata target, fermarsi e completare l'orientamento. Un cambio utensile vicino alla posizione di taglio finale richiederebbe molto meno movimento, ma il parametro impedisce tale opzione.
Un piano di sicurezza eccessivo crea un problema simile. La macchina alza e abbassa il mandrino più di quanto richiesto dalla geometria dell'attrezzatura, dell'utensile e del pezzo. Questo movimento non produce parti né rimuove materiale. I secondi persi si ripetono a ogni comando M06.
Ritardi e logica di selezione limitata
Un'impostazione conservativa dell'M19 può estendere l'orientamento del mandrino da 1,5 secondi a 3 secondi.1. Il tempo aggiuntivo può migliorare la stabilità, ma l'impostazione dovrebbe riflettere le prestazioni effettive del mandrino piuttosto che un'ampia ipotesi di sicurezza.
| Problema del parametro | Azione risultante | Effetto sul tempo di ciclo |
|---|---|---|
| Punto di cambio fisso elevato | Lunga retrazione e ritorno dell'asse Z | Corsa a vuoto eccessiva |
| Altezza di sicurezza eccessiva | Sollevamenti e abbassamenti non necessari | Movimenti in aria ripetuti |
| Ritardo M19 prolungato | Attesa di orientamento estesa | Rilascio utensile più lento |
| Pre-selezione disabilitata | Attesa del magazzino per il ritorno del mandrino | Selezione utensile seriale |
| Limite di velocità globale del magazzino | Indicizzazione lenta vicino al target | Tempo di ricerca più lungo |
I magazzini a catena di grandi dimensioni rendono queste impostazioni più costose. Un utensile distante può richiedere una lunga rotazione, arrivando a volte a 20-30 secondi.2. Indirizzamento casuale, logica del percorso più breve in avanti e all'indietro3, e la pre-rotazione in background può nascondere gran parte di questo tempo di ricerca all'interno del ciclo di taglio.
Perché una scarsa corrispondenza dell'inerzia rallenta il movimento dell'utensile?
Un motore del magazzino può produrre potenza sufficiente, ma un'elevata inerzia del carico riflesso può comunque causare un'accelerazione lenta, un controllo instabile e lunghi tempi di posizionamento.
Uno scarso adattamento dell'inerzia rallenta il movimento dell'utensile poiché una maggiore inerzia del carico riduce l'accelerazione e diminuisce la stabilità del controllo. Il controller deve quindi utilizzare guadagni inferiori e rampe di accelerazione o decelerazione più lunghe. Un obiettivo pratico è spesso un rapporto di inerzia carico-motore pari o inferiore a 3:1.
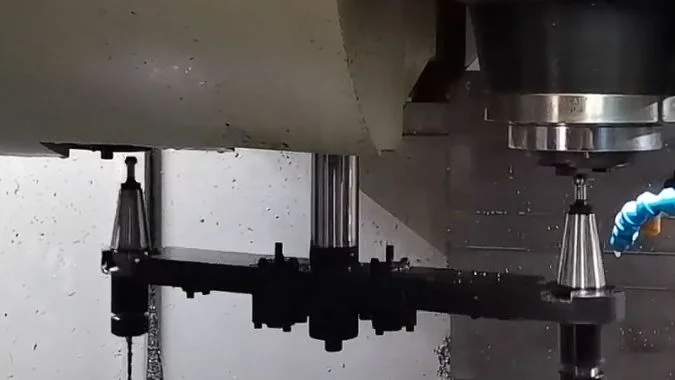
Effetto meccanico dell'elevata inerzia
La relazione di base è (T = Jxα)4. La coppia disponibile ha un limite pratico. Quando l'inerzia totale J aumenta, l'accelerazione ottenibile (α) diminuisce. Un magazzino a catena a pieno carico necessita quindi di più tempo per avviarsi, indicizzare e fermarsi rispetto a un magazzino vuoto. Supporti pesanti, utensili lunghi e strutture del magazzino di grandi dimensioni aumentano questo effetto.
Un adattamento dell'inerzia inadeguato può rimanere nascosto durante una dimostrazione con utensili vicini. Il problema diventa evidente quando il magazzino trasporta il carico completo di utensili e si sposta verso una posizione distante. L'azionamento potrebbe richiedere una lunga rampa di accelerazione e una rampa di frenata altrettanto lunga per evitare sovraelongazioni o shock meccanici.
Controllo ed effetti multi-asse
Un'elevata inerzia riduce anche la frequenza naturale del sistema di azionamento5. Il servo diventa più sensibile alla risonanza e alle vibrazioni6. I tecnici del controllo devono ridurre i guadagni del servo e ammorbidire i comandi di accelerazione7. Queste modifiche proteggono la precisione di posizionamento, ma riducono la velocità di risposta.
Un fornitore di magazzini idoneo dovrebbe fornire i calcoli dell'inerzia a pieno carico sull'albero motore. Il design dovrebbe includere anche un'adeguata capacità del servo, rapporto di riduzione, dati di frenata e impostazioni di accelerazione separate per utensili standard e pesanti. Un motore in grado semplicemente di far ruotare il magazzino non dimostra di poter soddisfare il ciclo di indicizzazione richiesto.
Cosa causa i ritardi di attesa dovuti agli interblocchi di sicurezza?
Il cambio utensile dipende da diversi segnali di sicurezza. Un interruttore in ritardo, un meccanismo lento o un timer fisso possono arrestare la sequenza anche quando ogni altro componente è pronto.
I blocchi di sicurezza creano ritardi di attesa perché il cambio utensile utilizza un handshake seriale. Ogni azione attende la conferma di posizione, pressione, serraggio e sicurezza. Il feedback lento e i timer conservativi si accumulano, mentre la sovrapposizione ottimizzata consente alle azioni sicure di avvenire in parallelo.
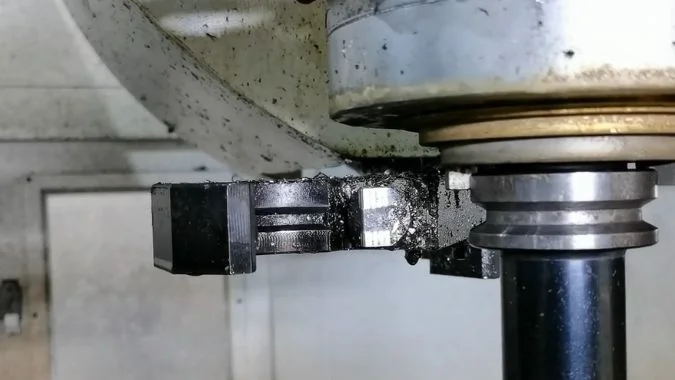
Handshake di sicurezza seriale
Un cambio utensile automatico non può saltare in sicurezza i passaggi di conferma. Il mandrino deve fermarsi e raggiungere la sua posizione di orientamento. Gli assi della macchina devono raggiungere le coordinate di cambio utensile. Il segnale di sbloccaggio deve arrivare prima della rimozione dell'utensile. Il segnale di serraggio deve arrivare prima del ritorno del braccio o del movimento del mandrino.
Anche i magazzini utensili, i bracci e i portautensili utilizzano interruttori di posizione. Il controller può verificare la porta di sicurezza, la pressione dell'aria, la pressione idraulica e il completamento del soffio d'aria. Un controller programmabile della macchina può aggiungere un ritardo di protezione e un controllo di sicurezza a doppio canale. Nessun movimento ha inizio finché le condizioni richieste non sono soddisfatte.
| Punto di attesa | Conferma richiesta | Fonte di ritardo comune |
|---|---|---|
| Preparazione del mandrino | Arresto e orientamento completati | Decelerazione lenta o timer M19 |
| Posizionamento assi | Punto di cambio raggiunto | Corsa lunga o velocità di rapido bassa |
| Rilascio utensile | Sbloccaggio confermato | Cilindro lento o perdita di pressione |
| Inserimento utensile | Serraggio confermato | Regolazione del sensore o contaminazione |
| Movimento del magazzino | Posizione del braccio e del cestello confermata | Attivazione finecorsa in ritardo |
| Protezione macchina | Segnali porta e pressione validi | Ritardo PMC fisso |
Metodi sicuri per ridurre i tempi di attesa
Il miglioramento ottimale non rimuove i blocchi di sicurezza necessari. Esso accorcia l'azione fisica, migliora la temporizzazione dei segnali e sovrappone le azioni che non entrano in conflitto. La pre-selezione del magazzino può avvenire durante il taglio. La rotazione del cestello portautensili può avvenire mentre il mandrino si sposta verso il punto di cambio. Il ritorno del cestello può avvenire dopo che il controllo ha confermato l'avvenuto scambio e la lavorazione è ripresa.
I ritardi fissi non dovrebbero regolare ogni utensile. Una sonda lunga o un portautensile pesante potrebbero richiedere una sequenza più lenta, mentre un utensile standard può utilizzare la normale sequenza rapida. Le categorie di utensili regolabili impediscono che un utensile insolito rallenti l'intero magazzino.
I test di accettazione dovrebbero includere un cronoprogramma. Il diagramma dovrebbe separare l'orientamento del mandrino, lo spostamento degli assi, il rilascio dell'utensile, il movimento del braccio, il bloccaggio e la conferma del segnale. Questo metodo rivela se il ritardo deriva dal movimento effettivo o da un controller in attesa di un feedback tardivo.
Come abbinare la capacità del magazzino utensili alla velocità del mandrino?
Scegliere il magazzino più grande disponibile può danneggiare la produttività quando la sua massa, il tempo di ricerca e la logica di controllo non sono in grado di supportare il breve ciclo di taglio di un mandrino ad alta velocità.
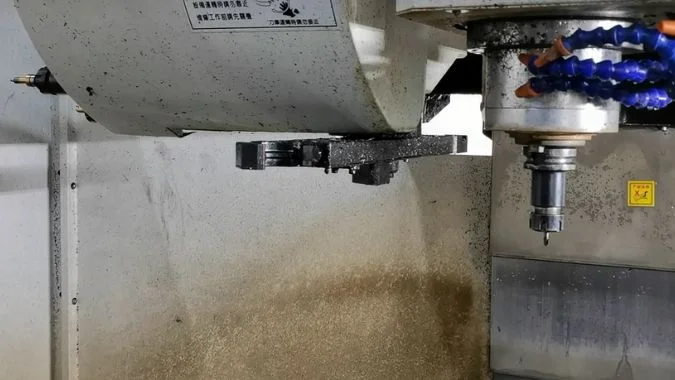
La capacità del magazzino utensili deve corrispondere alla lista utensili di processo, alla velocità del mandrino, al peso dell'utensile e al tempo target chip-to-chip. Il lavoro ad alta velocità solitamente favorisce un magazzino a disco a bassa inerzia, mentre il lavoro pesante multi-processo può giustificare un grande magazzino a catena o a matrice con pre-selezione.
Iniziare con il mandrino e il processo
Le specifiche del mandrino stabiliscono i limiti per il magazzino utensili. Il processo di selezione dovrebbe registrare la velocità massima, il cono, il tipo di portautensile, il peso dell'utensile, la lunghezza dell'utensile, il diametro dell'utensile adiacente e il grado di bilanciamento. Dovrebbe inoltre registrare il tempo di arresto e orientamento del mandrino.
Il piano di processo fornisce il secondo gruppo di limiti. I dati importanti includono il numero di cambi utensile per pezzo, la più breve operazione di taglio, la lista utensili richiesta e il tempo target chip-to-chip. Il tempo chip-to-chip conta più di una dimostrazione isolata utensile-utensile poiché include la reale interruzione della produzione.
La capacità dovrebbe coprire la lista utensili di processo e normalmente consentire due-quattro posizioni libere. Una capacità eccessiva aumenta la massa in movimento e può aumentare la distanza di ricerca massima senza aggiungere valore produttivo utile.
Abbinare il magazzino alle condizioni operative
| Condizione operativa | Mandrino tipico | Magazzino adatto | Abbinamento scarso |
|---|---|---|---|
| Foratura o maschiatura ad alta frequenza | 12.000–24.000 giri/min8 | Disco a camme da 16–30 utensili con preselezione9 | Magazzino a catena di grandi dimensioni senza preselezione |
| Lavorazione generale a media velocità | 8.000–15.000 giri/min | Disco a indirizzamento casuale da 24–40 utensili | Capacità ben superiore alla lista utensili |
| Lavorazioni pesanti multi-processo | 6.000–10.000 giri/min | Magazzino a catena o a matrice da 60 utensili o superiore | Magazzino a disco leggero per utensili sovradimensionati |
| Linea di produzione flessibile | Basato sul pezzo più veloce | Gestione casuale a capacità condivisa | Magazzino fisso di grandi dimensioni |
Un mandrino ad alta velocità funziona solitamente al meglio con un magazzino a disco manipolatore a bassa inerzia. Un grande magazzino a catena o a matrice è adatto a lavorazioni pesanti e a processi che richiedono effettivamente molti utensili. Tale magazzino dovrebbe supportare l'indirizzamento casuale, la ricerca bidirezionale del percorso più breve e la preselezione durante il processo.
Verificare le prestazioni prima dell'acquisto
Il fornitore dovrebbe fornire dati a pieno carico anziché un campione con magazzino vuoto. Le cifre richieste dovrebbero includere i tempi utensile-utensile e truciolo-truciolo per utensili vicini, lontani e pesanti. Il fornitore dovrebbe inoltre fornire le specifiche del motore, l'inerzia riflessa, le impostazioni di accelerazione e un elenco delle azioni che possono sovrapporsi.
Un design corrispondente supera quattro controlli pratici:
- Ogni utensile soddisfa i limiti del mandrino e del magazzino per peso, lunghezza, diametro, bilanciamento e velocità.
- La preselezione mantiene il tempo truciolo-truciolo dell'utensile lontano vicino alle prestazioni dell'utensile vicino.
- Gli utensili standard non utilizzano le impostazioni di accelerazione e decelerazione per utensili pesanti.
- L'attesa di interblocco non aumenta bruscamente all'aumentare della capacità del magazzino.
Un controllo fallito richiede un diverso tipo di magazzino, capacità, azionamento o strategia di controllo. Abbassare la velocità del mandrino nasconde solo la discrepanza e riduce il valore della macchina.
Conclusione
Un magazzino utensili adeguato protegge il tempo di ciclo attraverso una capacità idonea, una logica di ricerca ottimizzata, un'inerzia controllata, percorsi di movimento brevi e handshake di sicurezza rapidi ma completi.
-
"Orientamento angolo mandrino Doosan Fanuc | Impostazione M19 S …", https://industrialmonitordirect.com/blogs/knowledgebase/doosan-cnc-spindle-angle-orientation-m19-s-command-setup-guide?srsltid. I tempi di orientamento del mandrino nei moderni centri di lavoro variano solitamente da meno di 1 secondo a circa 3 secondi, a seconda della velocità del mandrino, dei parametri di decelerazione e dei requisiti di precisione del posizionamento. Ruolo dell'evidenza: supporto_generale; tipo di fonte: ricerca. Supporta: tempi tipici di orientamento del mandrino nei centri di lavoro CNC. Nota di ambito: i tempi effettivi variano significativamente in base alla classe della macchina, al tipo di mandrino e alla configurazione del sistema di controllo ↩
-
"Una maggiore capacità del magazzino utensili è sempre meglio per il CNC …", https://jmcncmachine.com/is-larger-tool-magazine-capacity-always-better-for-cnc-machining-center/. I magazzini utensili a catena o a giostra di grande capacità possono richiedere tempi di indicizzazione che vanno da diversi secondi per gli utensili adiacenti a 20-40 secondi per le posizioni utensile più lontane, a seconda delle dimensioni del magazzino e del design del sistema di azionamento. Ruolo dell'evidenza: supporto_generale; tipo di fonte: ricerca. Supporta: tempi di indicizzazione per magazzini utensili a catena di grande capacità. Nota di ambito: il tempo di indicizzazione effettivo dipende fortemente dalla capacità del magazzino, dalla potenza del motore, dai limiti di accelerazione e dall'uso dell'indicizzazione a percorso più breve o unidirezionale ↩
-
"Algoritmo di Dijkstra", https://en.wikipedia.org/wiki/Dijkstra%27s_algorithm. L'indicizzazione del percorso più breve bidirezionale può ridurre il tempo medio di rotazione del magazzino di circa il 50% rispetto all'indicizzazione unidirezionale, in particolare nei sistemi a grande capacità dove l'utensile più lontano si trova a più di 180 gradi di distanza. Ruolo della prova: meccanismo; tipo di fonte: ricerca. Supporta: i vantaggi di ottimizzazione delle strategie di indicizzazione del percorso più breve nei sistemi di stoccaggio utensili rotativi. Nota sull'ambito: Il beneficio effettivo dipende dai modelli di selezione degli utensili, dalla capacità del magazzino e dal fatto che il sistema di controllo supporti la preselezione durante la lavorazione. ↩
-
"10.7 Seconda legge di Newton per la rotazione – UCF Pressbooks", https://pressbooks.online.ucf.edu/osuniversityphysics/chapter/10-7-newtons-second-law-for-rotation/. Questo è l'analogo rotazionale della seconda legge di Newton, che esprime che la coppia netta è uguale al prodotto del momento d'inerzia per l'accelerazione angolare. Ruolo della prova: definizione; tipo di fonte: enciclopedia. Supporta: la relazione matematica tra coppia, momento d'inerzia e accelerazione angolare. ↩
-
"Metodo di soppressione risonante basato sul controllo PI per serie...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10358500/. La frequenza naturale nei sistemi meccanici è inversamente proporzionale alla radice quadrata dell'inerzia, con un'inerzia più elevata che abbassa la frequenza di risonanza e riduce la larghezza di banda del sistema. Ruolo della prova: meccanismo; tipo di fonte: istruzione. Supporta: la relazione tra l'inerzia del sistema e la frequenza naturale nei sistemi meccanici. ↩
-
"Infrangere le vecchie regole dell'adattamento dell'inerzia per servo...", https://www.motioncontroltips.com/breaking-the-old-rules-of-inertia-matching/. L'elevata inerzia del carico riduce la rigidità del servosistema e abbassa le frequenze di risonanza, rendendo il sistema più suscettibile alle risonanze meccaniche e richiedendo guadagni del controller ridotti per mantenere la stabilità. Ruolo della prova: meccanismo; tipo di fonte: istruzione. Supporta: l'effetto dell'elevata inerzia del carico sulla stabilità del servosistema e sulle caratteristiche di risonanza. ↩
-
"Servomotore sovradimensionato per evitare la messa a punto? : r/PLC", https://www.reddit.com/r/PLC/comments/17np7sp/oversize_servo_to_avoid_tuning/. Quando l'inerzia del carico supera significativamente i rapporti raccomandati, i tecnici dei servomotori riducono tipicamente i guadagni proporzionali e di velocità implementando al contempo il feedforward di accelerazione e profili a curva a S più morbidi per prevenire overshoot e oscillazioni. Ruolo della prova: meccanismo; tipo di fonte: istruzione. Supporta: le pratiche standard di messa a punto dei servomotori per carichi ad alta inerzia. Nota sull'ambito: Le strategie specifiche di messa a punto dipendono dall'architettura del servoazionamento e dai requisiti dell'applicazione per il tempo di assestamento e la precisione. ↩
-
"Velocità e avanzamenti", https://en.wikipedia.org/wiki/Speeds_and_feeds. I centri di lavoro ad alta velocità per alluminio e materiali leggeri operano comunemente a velocità del mandrino di 10.000-24.000 giri/min, con operazioni specializzate di foratura e maschiatura ad alta frequenza che a volte superano i 30.000 giri/min. Ruolo della prova: supporto generale; tipo di fonte: ricerca. Supporta: i tipici intervalli di velocità del mandrino per operazioni di foratura e maschiatura ad alta frequenza. Nota sull'ambito: Le velocità ottimali dipendono fortemente dal tipo di materiale, dal diametro dell'utensile e dai requisiti specifici dell'operazione. ↩
-
"Magazzino utensili tipo disco vs tipo ombrello", https://cncwmt.com/qa/disc-type-vs-umbrella-type-tool-magazine-comprehensive-selection-guide/. I magazzini utensili a disco e a camma variano comunemente da 12 a 40 posizioni utensile, con 16-30 utensili tipici per centri di lavoro generici, offrendo un'inerzia inferiore rispetto ai magazzini a catena di capacità simile. Ruolo della prova: supporto generale; tipo di fonte: altro. Supporta: i tipici intervalli di capacità utensile per magazzini a disco a camma o a manipolatore. Nota sull'ambito: La capacità varia significativamente in base alle dimensioni della macchina e alla filosofia di progettazione del produttore. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.