

Por que a incompatibilidade do magazine de ferramentas aumenta o tempo de troca de ferramenta?
Um fuso rápido não consegue proteger o tempo de ciclo quando um magazine de ferramentas incompatível adiciona buscas lentas, movimentos longos, limites de vibração e esperas de segurança repetidas.
A incompatibilidade do magazine de ferramentas aumenta o tempo de troca de ferramenta porque a capacidade excessiva, o mau ajuste do acionamento, caminhos de busca longos e intertravamentos conservadores aumentam o tempo sem corte. Um magazine adequado utiliza pré-seleção, indexação de caminho mais curto, inércia ajustada e ações de segurança sobrepostas para suportar o ciclo de produção real do fuso.
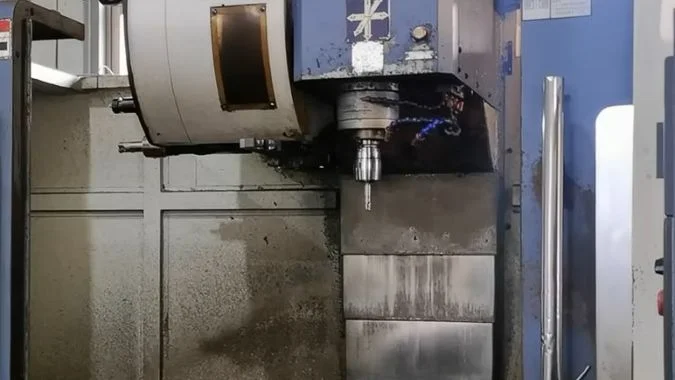
Um tempo de ferramenta a ferramenta cotado pode parecer impressionante em testes de carga vazia. A produção real ainda pode sofrer com posicionamento lento do fuso, ferramentas distantes, inércia de carga total e atrasos de confirmação acumulados. Cada fonte de atraso merece um olhar mais atento.
Como os parâmetros do sistema aumentam o tempo de troca de ferramenta?
Uma máquina pode ter hardware rápido, mas parâmetros conservadores podem forçar retrações longas, indexação lenta do magazine e esperas desnecessárias durante cada troca de ferramenta.
Os parâmetros do sistema aumentam o tempo de troca de ferramenta quando exigem posições de troca distantes, alturas de segurança excessivas, longos atrasos de orientação do fuso ou movimento serial do magazine. Configurações melhores reduzem o deslocamento desnecessário e permitem a pré-seleção da ferramenta sem remover a proteção essencial.
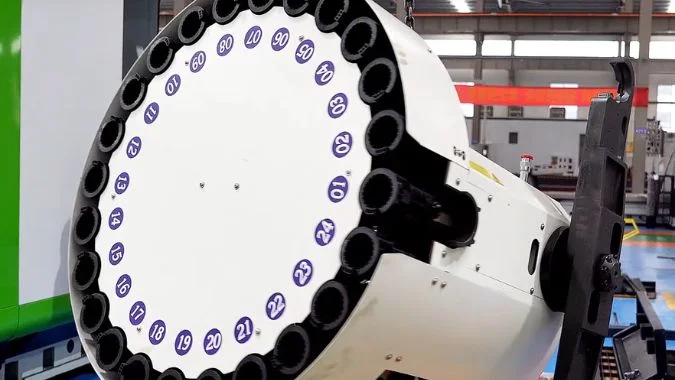
Posições fixas de troca de ferramenta
Um ponto fixo de troca de ferramenta pode criar um longo caminho antes que o trocador automático de ferramentas comece. Por exemplo, um sistema pode exigir que o eixo Z retorne à sua origem mecânica. O fuso deve retrair, atingir a coordenada de destino, parar e completar a orientação. Uma troca de ferramenta próxima à posição final de corte exigiria muito menos movimento, mas o parâmetro impede essa opção.
Um plano de segurança excessivo cria um problema semelhante. A máquina levanta e abaixa o fuso mais longe do que a geometria do dispositivo, da ferramenta e da peça de trabalho exige. Este movimento não produz peças e não remove material. Os segundos perdidos repetem-se a cada comando M06.
Atrasos e lógica de seleção restrita
Uma configuração M19 conservadora pode estender a orientação do fuso de 1,5 segundos para 3 segundos.1. O tempo adicionado pode melhorar a estabilidade, mas a configuração deve refletir o desempenho real do fuso em vez de uma suposição ampla de segurança.
| Problema de parâmetro | Ação resultante | Efeito no tempo de ciclo |
|---|---|---|
| Ponto de troca alto fixo | Retração e retorno longos do eixo Z | Mais deslocamento sem corte |
| Altura de segurança excessiva | Elevação e descida desnecessárias | Movimento de ar repetido |
| Atraso longo de M19 | Tempo de espera de orientação estendido | Liberação de ferramenta mais lenta |
| Pré-seleção desativada | Magazine aguarda o retorno do fuso | Seleção de ferramenta serial |
| Limite de velocidade global do magazine | Indexação lenta próxima ao alvo | Tempo de busca mais longo |
Magazines de corrente grandes tornam essas configurações mais dispendiosas. Uma ferramenta distante pode exigir uma rotação longa, às vezes chegando a 20 a 30 segundos2. Endereçamento aleatório, lógica de caminho mais curto para frente e para trás3, e a pré-rotação em segundo plano pode ocultar grande parte desse tempo de busca dentro do ciclo de corte.
Por que o mau ajuste de inércia desacelera o movimento da ferramenta?
Um motor de magazine pode produzir potência suficiente, mas a alta inércia de carga refletida ainda pode causar aceleração lenta, controle instável e longos tempos de posicionamento.
A correspondência de inércia inadequada retarda o movimento da ferramenta, pois uma maior inércia de carga reduz a aceleração e diminui a estabilidade do controle. O controlador deve então usar ganhos menores e rampas de aceleração ou desaceleração mais longas. Uma meta prática é frequentemente uma relação de inércia carga-motor em ou abaixo de 3:1.
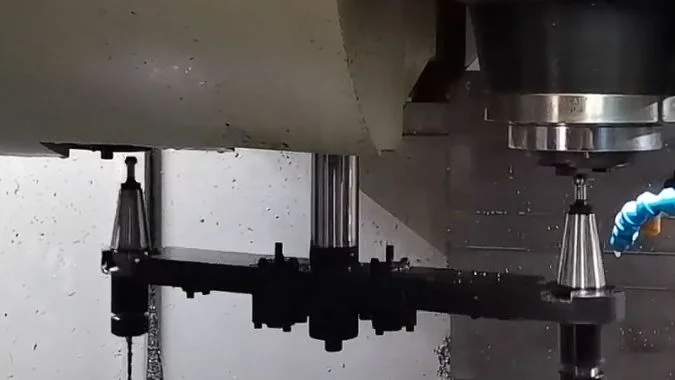
Efeito mecânico da alta inércia
A relação básica é (T = Jxα).4. O torque disponível tem um limite prático. Quando a inércia total J aumenta, a aceleração alcançável (α) diminui. Portanto, um magazine de correntes totalmente carregado precisa de mais tempo para iniciar, indexar e parar do que um magazine vazio. Suportes pesados, ferramentas longas e estruturas de magazine grandes aumentam esse efeito.
Uma correspondência de inércia fraca pode permanecer oculta durante uma demonstração com ferramentas próximas. O problema torna-se evidente quando o magazine transporta sua carga total de ferramentas e se move para uma posição distante. O acionamento pode necessitar de uma longa rampa de aceleração e uma rampa de frenagem igualmente longa para evitar ultrapassagem ou choque mecânico.
Efeitos de Controle e Multieixos
A alta inércia também reduz a frequência natural do sistema de acionamento5. O servo torna-se mais sensível à ressonância e vibração6. Os engenheiros de controle devem reduzir os ganhos do servo e suavizar os comandos de aceleração7. Essas alterações protegem a precisão do posicionamento, mas reduzem a velocidade de resposta.
Um fornecedor de magazine adequado deve fornecer cálculos de inércia com carga total no eixo do motor. O projeto também deve incluir capacidade de servo adequada, relação de redução, dados de frenagem e configurações de aceleração separadas para ferramentas padrão e pesadas. Um motor que consegue apenas girar o magazine não prova que ele pode atender ao ciclo de indexação necessário.
O que faz com que os intertravamentos de segurança criem atrasos de espera?
Uma troca de ferramenta depende de vários sinais de segurança. Um interruptor atrasado, mecanismo lento ou temporizador fixo pode interromper a sequência, mesmo quando todos os outros componentes estão prontos.
Os intertravamentos de segurança criam atrasos de espera porque a troca de ferramentas utiliza um handshake serial. Cada ação aguarda a confirmação de posição, pressão, fixação e segurança. O feedback lento e os temporizadores conservadores acumulam-se, enquanto a sobreposição otimizada permite que ações seguras ocorram em paralelo.
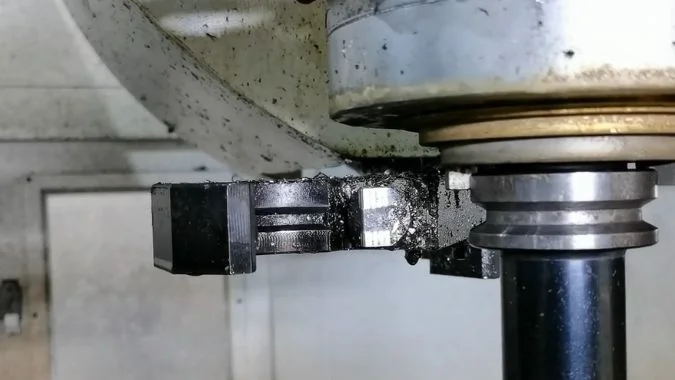
O Handshake de Segurança Serial
Um trocador automático de ferramentas não pode ignorar etapas de confirmação com segurança. O fuso deve parar e atingir sua posição de orientação. Os eixos da máquina devem atingir as coordenadas de troca de ferramenta. O sinal de desfixação deve chegar antes da remoção da ferramenta. O sinal de fixação deve chegar antes do retorno do braço ou do movimento do fuso.
Potes de ferramentas, braços e magazines também usam interruptores de posição. O controlador pode verificar a porta de segurança, pressão do ar, pressão hidráulica e conclusão do sopro de ar. Um controlador de máquina programável pode adicionar um atraso de proteção e uma verificação de segurança de canal duplo. Nenhum movimento inicia até que as condições necessárias sejam verdadeiras.
| Ponto de espera | Confirmação necessária | Fonte comum de atraso |
|---|---|---|
| Preparação do fuso | Parada e orientação concluídas | Desaceleração lenta ou temporizador M19 |
| Posicionamento do eixo | Ponto de troca alcançado | Curso longo ou taxa de deslocamento rápido baixa |
| Liberação da ferramenta | Desfixação confirmada | Cilindro lento ou perda de pressão |
| Inserção da ferramenta | Fixação confirmada | Ajuste do sensor ou contaminação |
| Movimento do magazine | Posição do suporte e do braço confirmada | Acionamento do interruptor de limite atrasado |
| Proteção da máquina | Sinais de porta e pressão válidos | Atraso de PMC fixo |
Formas seguras de reduzir o tempo de espera
A melhor melhoria não remove intertravamentos necessários. Ela encurta a ação física, melhora o tempo de sinal e sobrepõe ações que não entram em conflito. A pré-seleção do magazine pode ocorrer durante o corte. A rotação do suporte da ferramenta pode ocorrer enquanto o fuso se desloca em direção ao ponto de troca. O retorno do suporte pode ocorrer após o controle ter confirmado uma troca bem-sucedida e a usinagem ter sido retomada.
Atrasos fixos não devem governar todas as ferramentas. Um apalpador longo ou um suporte pesado pode precisar de uma sequência mais lenta, enquanto uma ferramenta padrão pode usar a sequência rápida normal. Categorias de ferramentas ajustáveis evitam que uma ferramenta incomum torne todo o magazine mais lento.
Os testes de aceitação devem incluir um gráfico de tempo. O gráfico deve separar a orientação do fuso, o deslocamento do eixo, a liberação da ferramenta, o movimento do braço, a fixação e a confirmação do sinal. Este método revela se o atraso vem do movimento real ou de um controlador aguardando feedback tardio.
Como combinar a capacidade do magazine de ferramentas com a velocidade do fuso?
Escolher o maior magazine disponível pode prejudicar a produtividade quando sua massa, tempo de busca e lógica de controle não suportam o ciclo de corte curto de um fuso de alta velocidade.
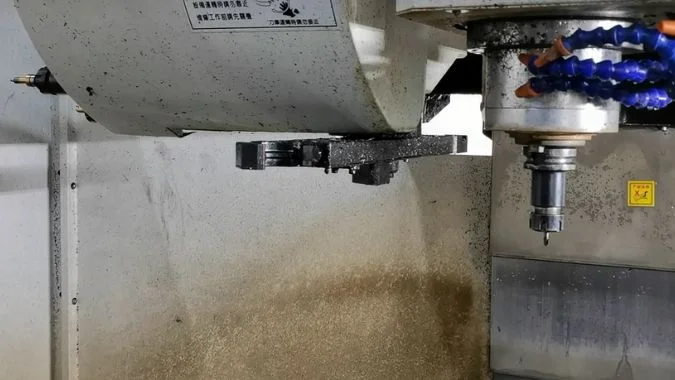
A capacidade do magazine de ferramentas deve corresponder à lista de ferramentas do processo, velocidade do fuso, peso da ferramenta e tempo alvo chip-to-chip. Trabalhos de alta velocidade geralmente favorecem um magazine de disco de baixa inércia, enquanto trabalhos pesados de múltiplos processos podem justificar um grande magazine de corrente ou matriz com pré-seleção.
Comece pelo Fuso e pelo Processo
As especificações do fuso estabelecem os limites para o magazine de ferramentas. O processo de seleção deve registrar a velocidade máxima, o cone, o tipo de suporte, o peso da ferramenta, o comprimento da ferramenta, o diâmetro da ferramenta adjacente e o grau de equilíbrio. Também deve registrar o tempo de parada e orientação do fuso.
O plano de processo fornece o segundo grupo de limites. Dados importantes incluem o número de trocas de ferramentas por peça, a operação de corte mais curta, a lista de ferramentas necessária e o tempo alvo chip-to-chip. O tempo chip-to-chip é mais importante do que uma demonstração isolada de ferramenta para ferramenta, pois inclui a interrupção real da produção.
A capacidade deve cobrir a lista de ferramentas do processo e normalmente permitir de duas a quatro posições sobressalentes. O excesso de capacidade aumenta a massa móvel e pode aumentar a distância de busca mais distante sem agregar valor de produção útil.
Combine o magazine com a condição operacional
| Condição operacional | Fuso típico | Magazine adequado | Combinação inadequada |
|---|---|---|---|
| Perfuração ou rosqueamento de alta frequência | 12.000–24.000 rpm8 | Disco de came de 16–30 ferramentas com pré-seleção9 | Carrossel de corrente grande sem pré-seleção |
| Usinagem geral de média velocidade | 8.000–15.000 rpm | Disco de endereço aleatório de 24–40 ferramentas | Capacidade muito acima da lista de ferramentas |
| Trabalho pesado de múltiplos processos | 6.000–10.000 rpm | Corrente ou matriz de 60 ferramentas ou maior | Carregador de disco leve para ferramentas superdimensionadas |
| Linha de produção flexível | Com base na peça mais rápida | Gerenciamento aleatório de capacidade compartilhada | Carregador grande de endereço fixo |
Um fuso de alta velocidade geralmente funciona melhor com um carregador de disco manipulador de baixa inércia. Um carregador grande de corrente ou matriz é adequado para cortes pesados e processos que realmente exigem muitas ferramentas. Esse carregador deve suportar endereçamento aleatório, busca bidirecional pelo caminho mais curto e pré-seleção em processo.
Verifique o desempenho antes da compra
O fornecedor deve fornecer dados de carga total em vez de uma amostra de carregador vazio. Os valores exigidos devem incluir tempos de ferramenta a ferramenta e de cavaco a cavaco para ferramentas próximas, distantes e pesadas. O fornecedor também deve fornecer especificações do motor, inércia refletida, configurações de aceleração e uma lista de ações que podem ser sobrepostas.
Um design correspondente passa por quatro verificações práticas:
- Cada ferramenta atende aos limites de peso, comprimento, diâmetro, equilíbrio e velocidade do fuso e do carregador.
- A pré-seleção mantém o tempo de cavaco a cavaco da ferramenta distante próximo ao desempenho da ferramenta próxima.
- Ferramentas padrão não utilizam configurações de aceleração e desaceleração para ferramentas pesadas.
- A espera de intertravamento não aumenta drasticamente à medida que a capacidade do carregador aumenta.
Uma verificação falha exige um tipo de carregador, capacidade, acionamento ou estratégia de controle diferente. Diminuir a velocidade do fuso apenas oculta o descompasso e reduz o valor da máquina.
Conclusão
Um carregador de ferramentas compatível protege o tempo de ciclo através de capacidade adequada, lógica de busca otimizada, inércia controlada, caminhos de movimento curtos e apertos de mão de segurança rápidos, porém completos.
-
"Orientação do ângulo do fuso Doosan Fanuc | Configuração M19 S …", https://industrialmonitordirect.com/blogs/knowledgebase/doosan-cnc-spindle-angle-orientation-m19-s-command-setup-guide?srsltid. Os tempos de orientação do fuso em centros de usinagem modernos geralmente variam de menos de 1 segundo a aproximadamente 3 segundos, dependendo da velocidade do fuso, parâmetros de desaceleração e requisitos de precisão de posicionamento. Função da evidência: suporte_geral; tipo de fonte: pesquisa. Suporta: tempos típicos de orientação do fuso em centros de usinagem CNC. Nota de escopo: Os tempos reais variam significativamente de acordo com a classe da máquina, o tipo de fuso e a configuração do sistema de controle ↩
-
"Uma capacidade maior do carregador de ferramentas é sempre melhor para CNC …", https://jmcncmachine.com/is-larger-tool-magazine-capacity-always-better-for-cnc-machining-center/. Carregadores de ferramentas grandes de corrente ou carrossel podem exigir tempos de indexação que variam de alguns segundos para ferramentas adjacentes a 20-40 segundos para as posições de ferramenta mais distantes, dependendo do tamanho do carregador e do design do sistema de acionamento. Função da evidência: suporte_geral; tipo de fonte: pesquisa. Suporta: tempos de indexação para carregadores de ferramentas grandes do tipo corrente. Nota de escopo: O tempo real de indexação depende muito da capacidade do carregador, potência do motor, limites de aceleração e se é usada indexação pelo caminho mais curto ou unidirecional ↩
-
"Algoritmo de Dijkstra", https://en.wikipedia.org/wiki/Dijkstra%27s_algorithm. A indexação bidirecional do caminho mais curto pode reduzir o tempo médio de rotação do magazine em aproximadamente 5%, em comparação com a indexação unidirecional, particularmente em sistemas de grande capacidade onde a ferramenta mais distante está a mais de 180 graus de distância. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: os benefícios de otimização de estratégias de indexação de caminho mais curto em sistemas de armazenamento de ferramentas rotativas. Nota de escopo: O benefício real depende dos padrões de seleção de ferramentas, capacidade do magazine e se o sistema de controle suporta pré-seleção durante a usinagem ↩
-
"10.7 Segunda Lei de Newton para Rotação – UCF Pressbooks", https://pressbooks.online.ucf.edu/osuniversityphysics/chapter/10-7-newtons-second-law-for-rotation/. Este é o análogo rotacional da segunda lei de Newton, expressando que o torque líquido é igual ao produto do momento de inércia pela aceleração angular. Papel da evidência: definição; tipo de fonte: enciclopédia. Suporta: a relação matemática entre torque, momento de inércia e aceleração angular. ↩
-
"Método de Supressão Ressonante Baseado em controle PI para Serial …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10358500/. A frequência natural em sistemas mecânicos é inversamente proporcional à raiz quadrada da inércia, sendo que uma inércia maior reduz a frequência de ressonância e diminui a largura de banda do sistema. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: a relação entre a inércia do sistema e a frequência natural em sistemas mecânicos. ↩
-
"Quebrando as velhas regras de correspondência de inércia para servo …", https://www.motioncontroltips.com/breaking-the-old-rules-of-inertia-matching/. Uma alta inércia de carga reduz a rigidez do sistema servo e diminui as frequências de ressonância, tornando o sistema mais suscetível a ressonâncias mecânicas e exigindo ganhos de controlador reduzidos para manter a estabilidade. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: o efeito da alta inércia de carga na estabilidade do sistema servo e nas características de ressonância. ↩
-
"Servomotor superdimensionado para evitar ajustes? : r/PLC", https://www.reddit.com/r/PLC/comments/17np7sp/oversize_servo_to_avoid_tuning/. Quando a inércia da carga excede significativamente as proporções recomendadas, os engenheiros de servo geralmente reduzem os ganhos proporcionais e de velocidade, enquanto implementam avanço de aceleração e perfis de curva S mais suaves para evitar ultrapassagem e oscilação. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: práticas padrão de ajuste de servo para cargas de alta inércia. Nota de escopo: Estratégias de ajuste específicas dependem da arquitetura do servo acionamento e dos requisitos da aplicação para tempo de estabilização e precisão ↩
-
"Velocidades e avanços", https://en.wikipedia.org/wiki/Speeds_and_feeds. Centros de usinagem de alta velocidade para alumínio e materiais leves operam comumente a velocidades de fuso de 10.000-24.000 rpm, com operações especializadas de furação e rosqueamento de alta frequência, às vezes excedendo 30.000 rpm. Papel da evidência: suporte geral; tipo de fonte: pesquisa. Suporta: faixas típicas de velocidade de fuso para operações de furação e rosqueamento de alta frequência. Nota de escopo: As velocidades ideais dependem fortemente do tipo de material, diâmetro da ferramenta e requisitos específicos da operação ↩
-
"Magazine de ferramentas tipo disco vs tipo guarda-chuva", https://cncwmt.com/qa/disc-type-vs-umbrella-type-tool-magazine-comprehensive-selection-guide/. Magazines de ferramentas tipo disco e acionados por came variam comumente de 12 a 40 posições de ferramenta, sendo 16-30 ferramentas típicas para centros de usinagem de uso geral, oferecendo menor inércia do que magazines de corrente de capacidade semelhante. Papel da evidência: suporte geral; tipo de fonte: outro. Suporta: faixas típicas de capacidade de ferramentas para magazines tipo disco de came ou estilo manipulador. Nota de escopo: A capacidade varia significativamente de acordo com o tamanho da máquina e a filosofia de projeto do fabricante ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.