

¿Por qué el desajuste de la revista de herramientas aumenta el tiempo de cambio de herramienta?
Un husillo rápido no puede proteger el tiempo de ciclo cuando un almacén de herramientas no compatible añade búsquedas lentas, movimientos largos, límites de vibración y esperas de seguridad repetidas.
La falta de coincidencia del almacén de herramientas aumenta el tiempo de cambio de herramienta porque la capacidad excesiva, el ajuste deficiente del accionamiento, las rutas de búsqueda largas y los bloqueos conservadores prolongan el tiempo sin corte. Un almacén adecuado utiliza preselección, indexación por el camino más corto, inercia ajustada y acciones de seguridad superpuestas para respaldar el ciclo de producción real del husillo.
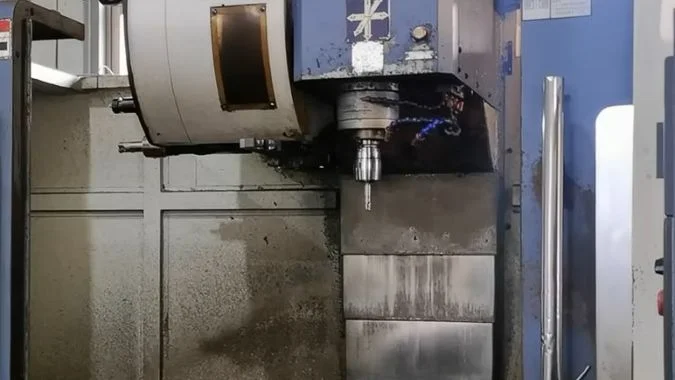
Un tiempo de herramienta a herramienta cotizado puede parecer impresionante en pruebas de carga vacía. La producción real todavía puede sufrir de un posicionamiento lento del husillo, herramientas distantes, inercia a plena carga y retrasos de confirmación acumulados. Cada fuente de retraso merece un análisis más detallado.
¿Cómo aumentan los parámetros del sistema el tiempo de cambio de herramienta?
Una máquina puede tener hardware rápido, pero los parámetros conservadores pueden forzar retracciones largas, indexación lenta del almacén y esperas innecesarias durante cada cambio de herramienta.
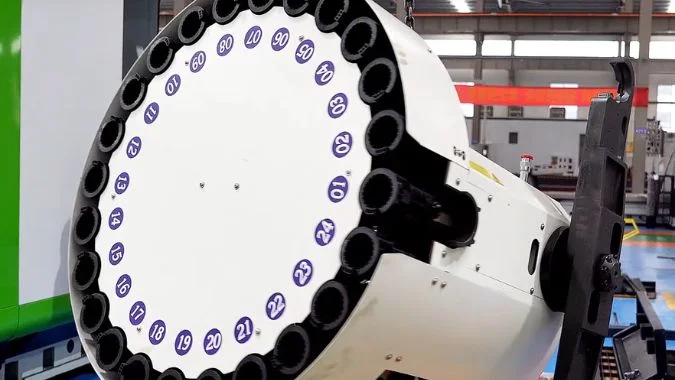
Los parámetros del sistema aumentan el tiempo de cambio de herramienta cuando requieren posiciones de cambio distantes, alturas de seguridad excesivas, retrasos prolongados en la orientación del husillo o movimiento en serie del almacén. Mejores configuraciones reducen el recorrido innecesario y permiten la preselección de herramientas sin eliminar la protección esencial.
Posiciones de cambio de herramienta fijas
Un punto de cambio de herramienta fijo puede crear un camino largo antes de que comience el cambiador automático de herramientas. Por ejemplo, un sistema puede requerir que el eje Z regrese a su origen mecánico. El husillo debe retraerse, alcanzar la coordenada objetivo, detenerse y completar la orientación. Un cambio de herramienta cerca de la posición final de corte requeriría mucho menos movimiento, pero el parámetro impide esa opción.
Un plano de seguridad excesivo crea un problema similar. La máquina eleva y baja el husillo más allá de lo que requieren la fijación, la herramienta y la geometría de la pieza. Este movimiento no produce piezas ni elimina material. Los segundos perdidos se repiten con cada comando M06.
Retrasos y lógica de selección restringida
Un ajuste M19 conservador puede extender la orientación del husillo de 1.5 segundos a 3 segundos.1. El tiempo añadido puede mejorar la estabilidad, pero el ajuste debe reflejar el rendimiento real del husillo en lugar de una suposición general de seguridad.
| Problema de parámetros | Acción resultante | Efecto en el tiempo de ciclo |
|---|---|---|
| Punto de cambio alto fijo | Retracción y retorno largos del eje Z | Más recorrido sin corte |
| Altura de seguridad excesiva | Elevación y descenso innecesarios | Movimiento en vacío repetido |
| Retraso prolongado de M19 | Espera de orientación extendida | Liberación de herramienta más lenta |
| Preselección desactivada | El almacén espera el retorno del husillo | Selección de herramienta en serie |
| Límite de velocidad global del almacén | Indexación lenta cerca del objetivo | Tiempo de búsqueda más largo |
Los almacenes de cadena grandes hacen que estos ajustes sean más costosos. Una herramienta distante puede requerir una rotación larga, llegando a veces a 20 o 30 segundos2. Direccionamiento aleatorio, lógica de trayectoria más corta hacia adelante y hacia atrás3, y la prerrotación en segundo plano puede ocultar gran parte de este tiempo de búsqueda dentro del ciclo de corte.
¿Por qué un ajuste deficiente de la inercia ralentiza el movimiento de la herramienta?
Un motor de almacén puede producir suficiente potencia, pero la alta inercia de carga reflejada aún puede causar una aceleración lenta, un control inestable y tiempos de posicionamiento prolongados.
Una mala adaptación de la inercia ralentiza el movimiento de la herramienta porque una mayor inercia de carga reduce la aceleración y disminuye la estabilidad del control. El controlador debe entonces utilizar ganancias más bajas y rampas de aceleración o deceleración más largas. Un objetivo práctico es a menudo una relación de inercia de carga a motor de 3:1 o inferior.
Efecto mecánico de la alta inercia
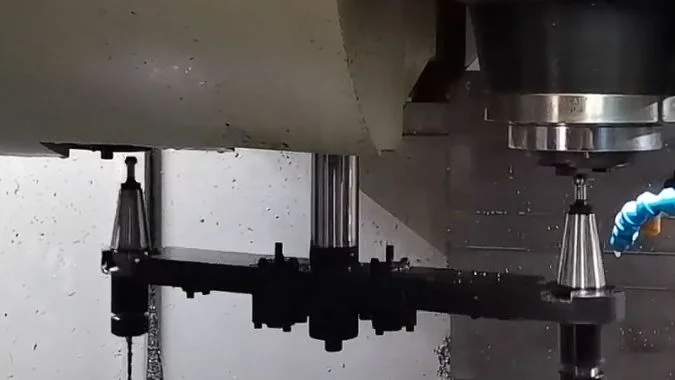
La relación básica es (T = Jxα).4. El par disponible tiene un límite práctico. Cuando la inercia total (J) aumenta, la aceleración alcanzable (α) disminuye. Por lo tanto, un almacén de cadena completamente cargado necesita más tiempo para iniciar, indexar y detenerse que un almacén vacío. Los soportes pesados, las herramientas largas y las estructuras de almacén grandes aumentan este efecto.
Un ajuste de inercia deficiente puede permanecer oculto durante una demostración con herramientas cercanas. El problema se vuelve evidente cuando el almacén lleva su carga completa de herramientas y se mueve a una posición distante. El accionamiento puede requerir una rampa de aceleración larga y una rampa de frenado igualmente larga para evitar el exceso de recorrido o el choque mecánico.
Efectos de control y multieje
Una inercia alta también reduce la frecuencia natural del sistema de accionamiento5. El servomotor se vuelve más sensible a la resonancia y a la vibración6. Los ingenieros de control deben reducir las ganancias del servomotor y suavizar los comandos de aceleración7. Estos cambios protegen la precisión del posicionamiento, pero reducen la velocidad de respuesta.
Un proveedor de almacenes adecuado debe proporcionar cálculos de inercia a plena carga en el eje del motor. El diseño también debe incluir una capacidad de servo adecuada, relación de reducción, datos de frenado y configuraciones de aceleración separadas para herramientas estándar y pesadas. Un motor que simplemente pueda rotar el almacén no demuestra que pueda cumplir con el ciclo de indexación requerido.
¿Qué causa que los bloqueos de seguridad generen retrasos de espera?
Un cambio de herramienta depende de varias señales de seguridad. Un interruptor retrasado, un mecanismo lento o un temporizador fijo pueden detener la secuencia incluso cuando todos los demás componentes están listos.
Los enclavamientos de seguridad crean retrasos de espera porque el cambio de herramienta utiliza un protocolo de enlace en serie. Cada acción espera la confirmación de posición, presión, sujeción y seguridad. La retroalimentación lenta y los temporizadores conservadores se acumulan, mientras que la superposición optimizada permite que las acciones seguras ocurran en paralelo.
El protocolo de enlace de seguridad en serie
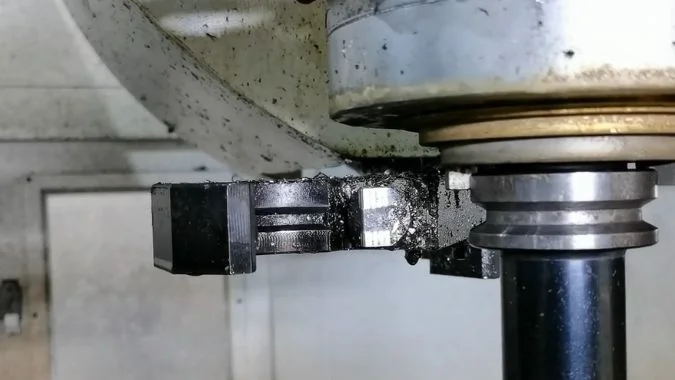
Un cambiador automático de herramientas no puede omitir de forma segura los pasos de confirmación. El husillo debe detenerse y alcanzar su posición de orientación. Los ejes de la máquina deben alcanzar las coordenadas de cambio de herramienta. La señal de desbloqueo debe llegar antes de retirar la herramienta. La señal de sujeción debe llegar antes del retorno del brazo o del movimiento del husillo.
Los soportes de herramientas, brazos y cargadores también utilizan interruptores de posición. El controlador puede verificar la puerta de seguridad, la presión del aire, la presión hidráulica y la finalización del soplado de aire. Un controlador de máquina programable puede agregar un retraso de protección y una verificación de seguridad de doble canal. Ningún movimiento comienza hasta que se cumplan las condiciones requeridas.
| Punto de espera | Confirmación requerida | Fuente común de retraso |
|---|---|---|
| Preparación del husillo | Parada y orientación completadas | Desaceleración lenta o temporizador M19 |
| Posicionamiento del eje | Punto de cambio alcanzado | Recorrido largo o tasa de avance rápido baja |
| Liberación de herramienta | Desbloqueo confirmado | Cilindro lento o pérdida de presión |
| Inserción de herramienta | Sujeción confirmada | Ajuste del sensor o contaminación |
| Movimiento del cargador | Posición del brazo y el receptáculo confirmada | Activación tardía del interruptor de límite |
| Protección de la máquina | Señales de puerta y presión válidas | Retraso fijo de PMC |
Formas seguras de reducir la espera
La mejor mejora no elimina los bloqueos de seguridad necesarios. Acorta la acción física, mejora la sincronización de las señales y superpone las acciones que no entran en conflicto. La preselección del almacén puede ocurrir durante el corte. La rotación del receptáculo de herramientas puede ocurrir mientras el husillo se desplaza hacia el punto de cambio. El retorno del receptáculo puede ocurrir después de que el control haya reconocido un intercambio exitoso y se haya reanudado el mecanizado.
Los retrasos fijos no deberían regir para todas las herramientas. Una sonda larga o un soporte pesado pueden requerir una secuencia más lenta, mientras que una herramienta estándar puede usar la secuencia rápida normal. Las categorías de herramientas ajustables evitan que una herramienta inusual ralentice todo el almacén.
Las pruebas de aceptación deben incluir un cronograma. El gráfico debe separar la orientación del husillo, el desplazamiento del eje, la liberación de la herramienta, el movimiento del brazo, la sujeción y la confirmación de la señal. Este método revela si el retraso proviene del movimiento real o de un controlador que espera una respuesta tardía.
¿Cómo ajustar la capacidad del almacén de herramientas con la velocidad del husillo?
Elegir el almacén más grande disponible puede perjudicar la productividad cuando su masa, tiempo de búsqueda y lógica de control no pueden soportar el ciclo de corte corto de un husillo de alta velocidad.
La capacidad del almacén de herramientas debe coincidir con la lista de herramientas del proceso, la velocidad del husillo, el peso de la herramienta y el tiempo objetivo de viruta a viruta. El trabajo de alta velocidad suele favorecer un almacén de disco de baja inercia, mientras que el trabajo pesado de múltiples procesos puede justificar un almacén de cadena o matriz grande con preselección.
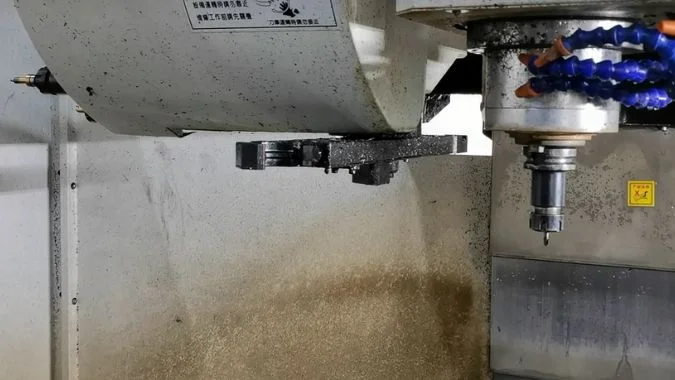
Comience con el husillo y el proceso
Las especificaciones del husillo establecen los límites para el almacén de herramientas. El proceso de selección debe registrar la velocidad máxima, el cono, el tipo de soporte, el peso de la herramienta, la longitud de la herramienta, el diámetro de la herramienta adyacente y el grado de equilibrio. También debe registrar el tiempo de parada y orientación del husillo.
El plan de proceso proporciona el segundo grupo de límites. Los datos importantes incluyen el número de cambios de herramienta por pieza, la operación de corte más corta, la lista de herramientas requerida y el tiempo objetivo de viruta a viruta. El tiempo de viruta a viruta es más importante que una demostración aislada de herramienta a herramienta porque incluye la interrupción real de la producción.
La capacidad debe cubrir la lista de herramientas del proceso y permitir normalmente de dos a cuatro posiciones de repuesto. La capacidad excesiva aumenta la masa en movimiento y puede aumentar la distancia de búsqueda más lejana sin añadir un valor de producción útil.
Adaptar el almacén a las condiciones de funcionamiento
| Condición de funcionamiento | Husillo típico | Almacén adecuado | Combinación deficiente |
|---|---|---|---|
| Taladrado o roscado de alta frecuencia | 12 000–24 000 rpm8 | Disco de levas de 16 a 30 herramientas con preselección9 | Cargador de cadena grande sin preselección |
| Mecanizado general de velocidad media | 8 000–15 000 rpm | Disco de dirección aleatoria de 24 a 40 herramientas | Capacidad muy superior a la lista de herramientas |
| Trabajos pesados multiproceso | 6 000–10 000 rpm | Cadena o matriz de 60 herramientas o más | Cargador de disco ligero que transporta herramientas de gran tamaño |
| Línea de producción flexible | Basado en la pieza más rápida | Gestión aleatoria de capacidad compartida | Cargador grande de dirección fija |
Un husillo de alta velocidad suele funcionar mejor con un cargador de disco manipulador de baja inercia. Un cargador de cadena o matriz grande se adapta al mecanizado pesado y a procesos que realmente requieren muchas herramientas. Dicho cargador debe admitir direccionamiento aleatorio, búsqueda bidireccional de ruta más corta y preselección durante el proceso.
Verifique el rendimiento antes de comprar
El proveedor debe proporcionar datos a plena carga en lugar de una muestra de cargador vacío. Las cifras requeridas deben incluir los tiempos de herramienta a herramienta y de viruta a viruta para herramientas cercanas, lejanas y pesadas. El proveedor también debe proporcionar las especificaciones del motor, la inercia reflejada, los ajustes de aceleración y una lista de las acciones que pueden solaparse.
Un diseño adecuado pasa cuatro comprobaciones prácticas:
- Cada herramienta cumple con los límites de peso, longitud, diámetro, equilibrio y velocidad del husillo y del cargador.
- La preselección mantiene el tiempo de viruta a viruta para herramientas lejanas cerca del rendimiento de las herramientas cercanas.
- Las herramientas estándar no utilizan ajustes de aceleración y desaceleración para herramientas pesadas.
- La espera de enclavamiento no aumenta drásticamente a medida que aumenta la capacidad del cargador.
Una comprobación fallida requiere un tipo de cargador, capacidad, accionamiento o estrategia de control diferente. Reducir la velocidad del husillo solo oculta el desajuste y reduce el valor de la máquina.
Conclusión
Un cargador de herramientas adecuado protege el tiempo de ciclo a través de una capacidad adecuada, una lógica de búsqueda optimizada, una inercia controlada, rutas de movimiento cortas y protocolos de seguridad rápidos pero completos.
-
"Orientación del ángulo del husillo Doosan Fanuc | Configuración M19 S ...", https://industrialmonitordirect.com/blogs/knowledgebase/doosan-cnc-spindle-angle-orientation-m19-s-command-setup-guide?srsltid. Los tiempos de orientación del husillo en los centros de mecanizado modernos suelen oscilar entre menos de 1 segundo y aproximadamente 3 segundos, dependiendo de la velocidad del husillo, los parámetros de desaceleración y los requisitos de precisión de posicionamiento. Rol de la evidencia: soporte general; tipo de fuente: investigación. Apoyo: tiempos típicos de orientación del husillo en centros de mecanizado CNC. Nota de alcance: Los tiempos reales varían significativamente según la clase de máquina, el tipo de husillo y la configuración del sistema de control. ↩
-
"¿Es siempre mejor una mayor capacidad del cargador de herramientas para CNC ...", https://jmcncmachine.com/is-larger-tool-magazine-capacity-always-better-for-cnc-machining-center/. Los cargadores de herramientas de cadena o carrusel de gran capacidad pueden requerir tiempos de indexación que van desde varios segundos para herramientas adyacentes hasta 20-40 segundos para las posiciones de herramientas más lejanas, dependiendo del tamaño del cargador y del diseño del sistema de accionamiento. Rol de la evidencia: soporte general; tipo de fuente: investigación. Apoyo: tiempos de indexación para cargadores de herramientas tipo cadena de gran capacidad. Nota de alcance: El tiempo de indexación real depende en gran medida de la capacidad del cargador, la potencia del motor, los límites de aceleración y si se utiliza la ruta más corta o la indexación unidireccional. ↩
-
"Algoritmo de Dijkstra", https://en.wikipedia.org/wiki/Dijkstra%27s_algorithm. La indexación bidireccional de ruta más corta puede reducir el tiempo promedio de rotación del almacén en aproximadamente un 5% en comparación con la indexación unidireccional, particularmente en sistemas de gran capacidad donde la herramienta más alejada se encuentra a más de 180 grados de distancia. Función de la evidencia: mecanismo; tipo de fuente: investigación. Respaldado por: los beneficios de optimización de las estrategias de indexación de ruta más corta en sistemas de almacenamiento de herramientas rotativas. Nota de alcance: El beneficio real depende de los patrones de selección de herramientas, la capacidad del almacén y si el sistema de control admite la preselección durante el mecanizado. ↩
-
"10.7 Segunda ley de Newton para la rotación – UCF Pressbooks", https://pressbooks.online.ucf.edu/osuniversityphysics/chapter/10-7-newtons-second-law-for-rotation/. Este es el análogo rotacional de la segunda ley de Newton, que expresa que el torque neto es igual al producto del momento de inercia y la aceleración angular. Función de la evidencia: definición; tipo de fuente: enciclopedia. Respaldado por: la relación matemática entre el torque, el momento de inercia y la aceleración angular. ↩
-
"Método de supresión resonante basado en control PI para sistemas serie...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10358500/. La frecuencia natural en los sistemas mecánicos es inversamente proporcional a la raíz cuadrada de la inercia, donde una mayor inercia reduce la frecuencia de resonancia y disminuye el ancho de banda del sistema. Función de la evidencia: mecanismo; tipo de fuente: educación. Respaldado por: la relación entre la inercia del sistema y la frecuencia natural en sistemas mecánicos. ↩
-
"Rompiendo las viejas reglas de adaptación de inercia para servomotores...", https://www.motioncontroltips.com/breaking-the-old-rules-of-inertia-matching/. Una inercia de carga elevada reduce la rigidez del servosistema y disminuye las frecuencias de resonancia, lo que hace que el sistema sea más susceptible a resonancias mecánicas y requiera ganancias de controlador reducidas para mantener la estabilidad. Función de la evidencia: mecanismo; tipo de fuente: educación. Respaldado por: el efecto de la inercia de carga elevada sobre la estabilidad del servosistema y las características de resonancia. ↩
-
"¿Sobredimensionar el servomotor para evitar el ajuste? : r/PLC", https://www.reddit.com/r/PLC/comments/17np7sp/oversize_servo_to_avoid_tuning/. Cuando la inercia de la carga excede significativamente las proporciones recomendadas, los ingenieros de servomotores suelen reducir las ganancias proporcionales y de velocidad mientras implementan prealimentación de aceleración y perfiles de curva S más suaves para evitar el sobreimpulso y la oscilación. Función de la evidencia: mecanismo; tipo de fuente: educación. Respaldado por: las prácticas estándar de ajuste de servomotores para cargas de alta inercia. Nota de alcance: Las estrategias de ajuste específicas dependen de la arquitectura del servoaccionamiento y de los requisitos de la aplicación en cuanto a tiempo de estabilización y precisión. ↩
-
"Velocidades y avances", https://en.wikipedia.org/wiki/Speeds_and_feeds. Los centros de mecanizado de alta velocidad para aluminio y materiales ligeros operan comúnmente a velocidades de husillo de 10,000 a 24,000 rpm, con operaciones especializadas de taladrado y roscado de alta frecuencia que a veces superan las 30,000 rpm. Función de la evidencia: soporte general; tipo de fuente: investigación. Respaldado por: los rangos típicos de velocidad del husillo para operaciones de taladrado y roscado de alta frecuencia. Nota de alcance: Las velocidades óptimas dependen en gran medida del tipo de material, el diámetro de la herramienta y los requisitos específicos de la operación. ↩
-
"Almacén de herramientas tipo disco frente a tipo paraguas", https://cncwmt.com/qa/disc-type-vs-umbrella-type-tool-magazine-comprehensive-selection-guide/. Los almacenes de herramientas de tipo disco y accionados por levas suelen oscilar entre 12 y 40 posiciones de herramientas, siendo típico de 16 a 30 herramientas para centros de mecanizado de uso general, ofreciendo una menor inercia que los almacenes de cadena de capacidad similar. Función de la evidencia: soporte general; tipo de fuente: otro. Respaldado por: los rangos típicos de capacidad de herramientas para almacenes de herramientas de disco de leva o de estilo manipulador. Nota de alcance: La capacidad varía significativamente según el tamaño de la máquina y la filosofía de diseño del fabricante. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.